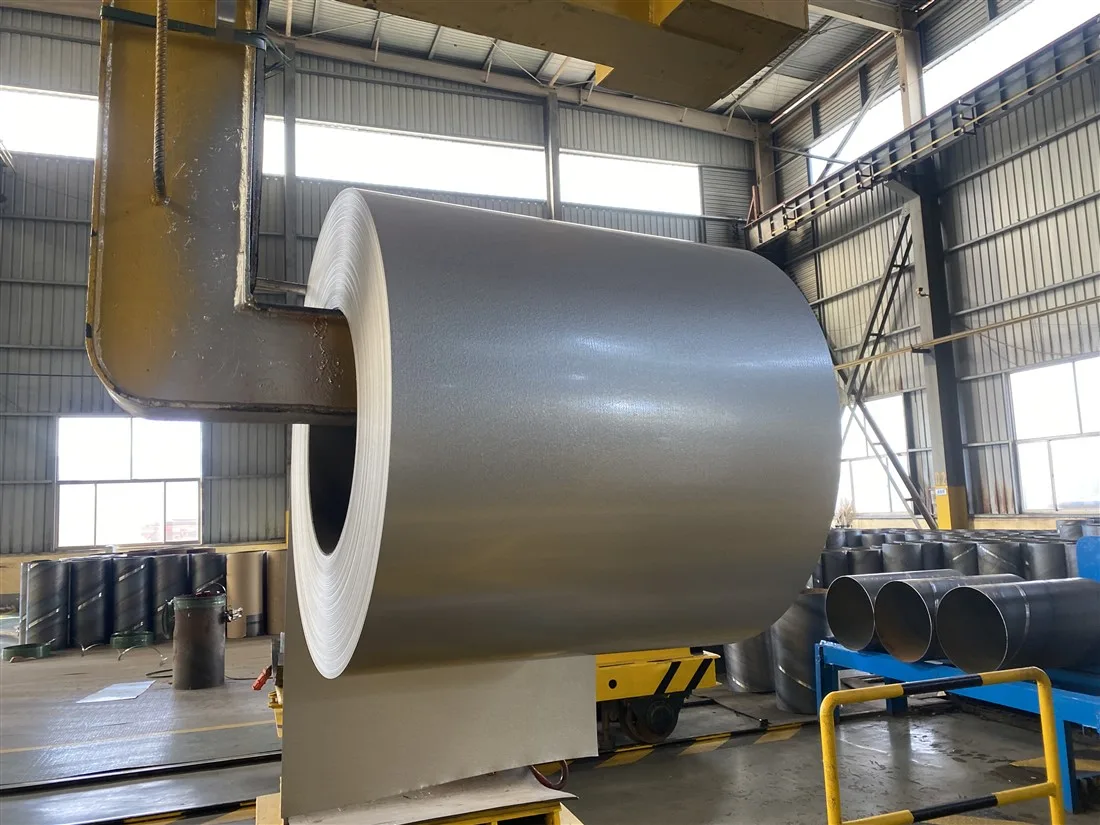
ما هي لفة الصلب المطلاء بالألمنيوم والزنك (الجالفالوم) وكيف تؤثر البادنجية، والتشريم، ومضاد البصمات، وطبقة الزيت على جودة الشريط والصفائح والألواح السقفية؟
دليل تقني للفة الصلب المطلاء بالألمنيوم والزنك (الجالفالوم): أداء الطلاء بنسبة 55٪ ألمنيوم-زنك، اختيار كتلة طلاء AZ، البادنجية، والتشريم، وأفلام مضاد البصمات، ووزن طبقة الزيت، والعيوب النوعية المؤثرة على الشريط والصفائح والألواح السقفية.
لفائف الصلب جالفالوم (صفائح فولاذية مطلية بسبيكة الألومنيوم والزنك بنسبة 55%، تُحدد غالباً بموجب المواصفات ASTM A792/A792M أو JIS G3321 أو EN 10346 بدرجة DX51D+AZ والدرجات ذات الصلة) هي أحد الركائز المعدنية المطلية الأكثر شيوعاً في تحديد مواصفات الشريط الصناعي، والصفائح المسطحة، ولوحات التسقيف المموجة. يبحث المشترين الذين يسعون لعمر خدمة طويل في المناخات الرطبة أو الصناعية أو الساحلية عن نفس السؤال العملي: ما الذي يقود الأداء حقاً؟ هل هو كتلة الطلاء وحدها، أم مزيج من كيمياء الطلاء، والمعالجة السطحية، وفيلم الزيت، والتحكم في العمليات اللاحقة؟
يوضح هذا الدليل كيفية عمل الصلب جالفالوم (المعروف أيضاً باسم GL، أو ألوزنك، أو الفولاذ المطلى بـ 55% ألومنيوم-زنك)، وكيف يتم تحويل اللفائف إلى منتجات شريطية، وصفائح، وتسقيفية، وكيف تؤثر المعالجات مثل التخميل، والكرومة/العلاج الخالي من الكروم، وأغشية مضاد بصمة الأصابع (AFP)، ووزن طلاء الزيت على المظهر، وقابلية التشكيل، وثبات التخزين، ومقاومة التآكل في الموقع. كما يربط بين عيوب الجودة الشائعة وأسبابها الجذرية الأكثر تكراراً، لتمكين فرق المشتريات ومراقبة الجودة والتصنيع من كتابة مواصفات أوضح وفحص اللفائف الواردة بفعالية أكبر.

ما هو لفائف الصلب جالفالوم وكيف يحمي الطلاء من الألومنيوم والزنك بنسبة 55% الفولاذ؟
يتم إنتاج جالفالوم عن طريق الغمس المستمر لشريط الصلب المدرفل على البارد في حمام منصهر يتكون نظرياً من حوالي 55% ألومنيوم، وحوالي 43.4% زنك، وحوالي 1.6% سيليكون بالوزن. يُعد السيليكون ضرورياً للالتصاق بالطلاء والتحكم في طبقة التفاعل بين الفلزات عند واجهة الفولاذ والطلاء. بعد خروج الشريط من الحمام، تقوم سكاكين الهواء بمسح المعدن المنصهر للوصول إلى كتلة الطلاء المستهدفة، ثم يبرد الشريط ويتصلب نمط متشعب مميز (Spangle).
الحماية من التآكل تعمل بنمطين مزدوجين:
- حاجز الحماية من المناطق الغنية بالألومنيوم - يتأكسد الألومنيوم لتكوين فيلم سطحي مستقر يبطئ الهجوم الجوي العام.
- الحماية التضحية (الجلفانية) من المناطق بين المتشعبة الغنية بالزنك - يتآكل الزنك بشكل تفضيلي عند الحواف المقطوعة، والخدوش، وشقوق التشكيل، مما يؤخر ظهور الصدأ الأحمر على ركيزة الفولاذ.
تشير خبرة التعرض الصناعي وأدبيات الشركات المصنعة عادةً إلى أن طلاء جالفالوم بدرجة AZ50 / AZM150 يمكن أن يوفر حوالي ضعفين إلى أربعة أضعاف عمر التآكل الجوي للصلب المجلفن التقليدي G90 (Z275) في العديد من البيئات الريفية والصناعية والبحرية، على الرغم من أن العمر الافتراضي المطلق لا يزال يعتمد على المناخ، وتفاصيل التصميم، والمواد المتصلة، والصيانة. يُحسب سمك الطلاء لـ AZ50 (AZM150) بحوالي 20 ميكرومتر لكل جانب بناءً على علاقات كثافة الطلاء المستخدمة في إرشادات ASTM A792 (تقريباً 3.75 جم/م² = 1 ميكرومتر لجالفالوم؛ 1.0 أونصة/قدم² = 305 جم/م² = 3.2 ميل من إجمالي سمك الطلاء).
ما مدى أهمية درجات كتلة الطلاء لتطبيقات الشريط والصفائح والأسقف؟
يُعد تصنيف الطلاء العامل الأساسي المؤثر في عمر المقاومة للتآكل. تحدد المواصفة ASTM A792/A792M الحد الأدنى لكتل الطلاء المقاسة بثلاث نقاط ونقطة واحدة لكل من نظامي الوحدات الإنجليزي والأمريكي (inch-pound) والنظام الدولي (SI). تشمل الخيارات التجارية الشائعة ما يلي:
| التصنيف الشائع | الكتلة الإجمالية التقريبية لكلا الجانبين | سياق الاستخدام النموذجي |
|---|---|---|
| AZ30 / AZM100 | 0.30 أوقية/قدم² / 100 غرام/م² | منتجات خفيفة الاستخدام داخلية أو ذات عمر افتراضي قصير؛ يجب التحقق من ملاءمتها بعناية |
| AZ50 / AZM150 | 0.50 أونصة/قدم² / 150 غرام/م² | أسقف شائعة، ألواح الجدران، صفائح خارجية عامة |
| AZ55 / AZM165 | 0.55 أونصة/قدم² / 165 غرام/م² | متانة جوية أعلى؛ ترقية شائعة لألواح المباني |
| AZ60-AZ70 / AZM180-AZM210 | 0.60-0.70 أونصة/قدم² / 180-210 غرام/م² | المناخات القاسية، وعمر التصميم الأطول، والمواقع الصناعية ذات المتطلبات العالية |
بالنسبة لدرجة ASTM AZ50، يكون الحد الأدنى المتوسط لثلاث نقاط هو 0.50 أونصة/قدم² إجمالاً للطرفين، مع حد أدنى لنقطة واحدة يبلغ 0.43 أونصة/قدم². بالنسبة لـ SI AZM150، تكون القيم المقابلة هي 150 جم/م² لثلاث نقاط و 130 جم/م² لنقطة واحدة. تلاحظ معايير ASTM أيضاً أن الطلاء لا ينقسم دائماً بالتساوي بين الجانبين أو من الحافة إلى المركز؛ وباعتباره توقعاً عملياً، فإن كل سطح يحمل عادةً ما لا يقل عن حوالي 40% من حد النقطة الواحدة. وهذا التباين هو سبب ضرورة تحديد طلبات الشراء لكل من تصنيف الطلاء ومعايير الفحص، وليس مجرد علامة تسويقية مثل "AZ150".
درجات المعدن الأساسي مهمة بنفس القدر للتصنيع. تدعم درجات الصلب التجارية والتشكيلية (عائلات CS/FS أو DX51D/DX52D) الانحناء المعتدل وتشكيل الدرفلة. يتم اختيار الدرجات الإنشائية مثل SS Grade 33-80 (فئات مقاومة الخضوع تقريباً 230-550 ميجا باسكال) أو أنظمة G300-G550 عندما تتطلب صلابة اللوحة، أو حمل الثلج، أو الرفع الناتج عن الرياح، أو الأسقف طويلة الامتداد قوة أعلى. تعني القوة الأعلى عادةً استطالة أقل، لذا تصبح أقطار الأدوات، وتصميم زهرة تشكيل الدرفلة، وحالة الحافة أكثر أهمية.
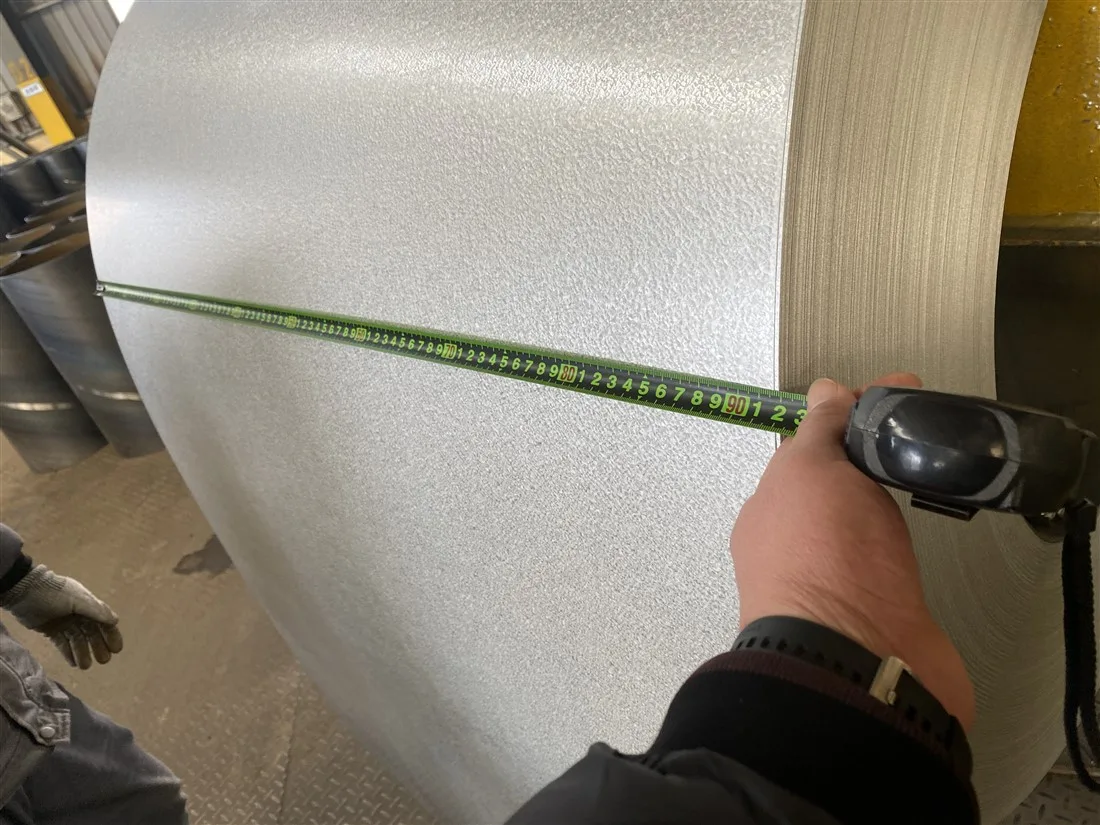
كيف تتم معالجة لفائف الجالفالوم إلى شرائح وصفائح فولاذية وألواح أسقف؟
1. شريط جالفالوم (لفائف مشقوقة)
يتم قص حواف لفائف الأم وتقسيمها إلى شرائح أضخم لمطاعم الأنابيب، وخطوط الزوايا، وأجزاء الأجهزة، ومكونات التدفئة والتهوية وتكييف الهواء، وصناديق الكابلات، وإمدادات تشكيل الدرفلة. تشمل الضوابط الحرجة الانحراف، وارتفاع النتوءات، وتموج الحافة، وتolerance العرض، وتوحيد الزيت المتبقي. يمكن للنتوءات المفرطة أن تقطع أفلام مضادة للبصمات، وتزيل الزيت، وتزرع التآكل عند حواف الشق. بالنسبة لتشكيل السرعات العالية، يطلب العديد من المصنعين زيتاً خفيفاً أو سطحاً أكريليكياً/AFP يمكن تشكيله جافاً، اعتماداً على مجموعة الأدوات.
2. صفيحة فولاذية جالفالوم / لوحة (قص حسب الطول)
تقوم خطوط القص حسب الطول بتحويل اللفائف إلى صفائح مسطحة للاستخدام في الألواح الخارجية، وأنظمة التهوية، والأغلفة، والمعدات الزراعية، والعمل الإضافي بالضغط. هنا، جودة الشكل مهمة بقدر أهمية كتلة الطلاء: فالانحناء العرضي، وضعية اللف، الانتفاخ المركزي، وتموج الحافة تؤثر جميعها على دقة التنسيب، ودقة القطع، والمظهر المسطح بصرياً. تحسين درجة الحرارة بالمرور وتحسين الشكل بالشد يحسنان السطح والشكل للصفائح المعمارية المكشوفة. عادةً ما يتم طلب السماكة كإجمالي سماكة المنتج (المعدن الأساسي بالإضافة إلى الطلاء) ما لم يتم تحديد ملحق للمعدن الأساسي فقط.
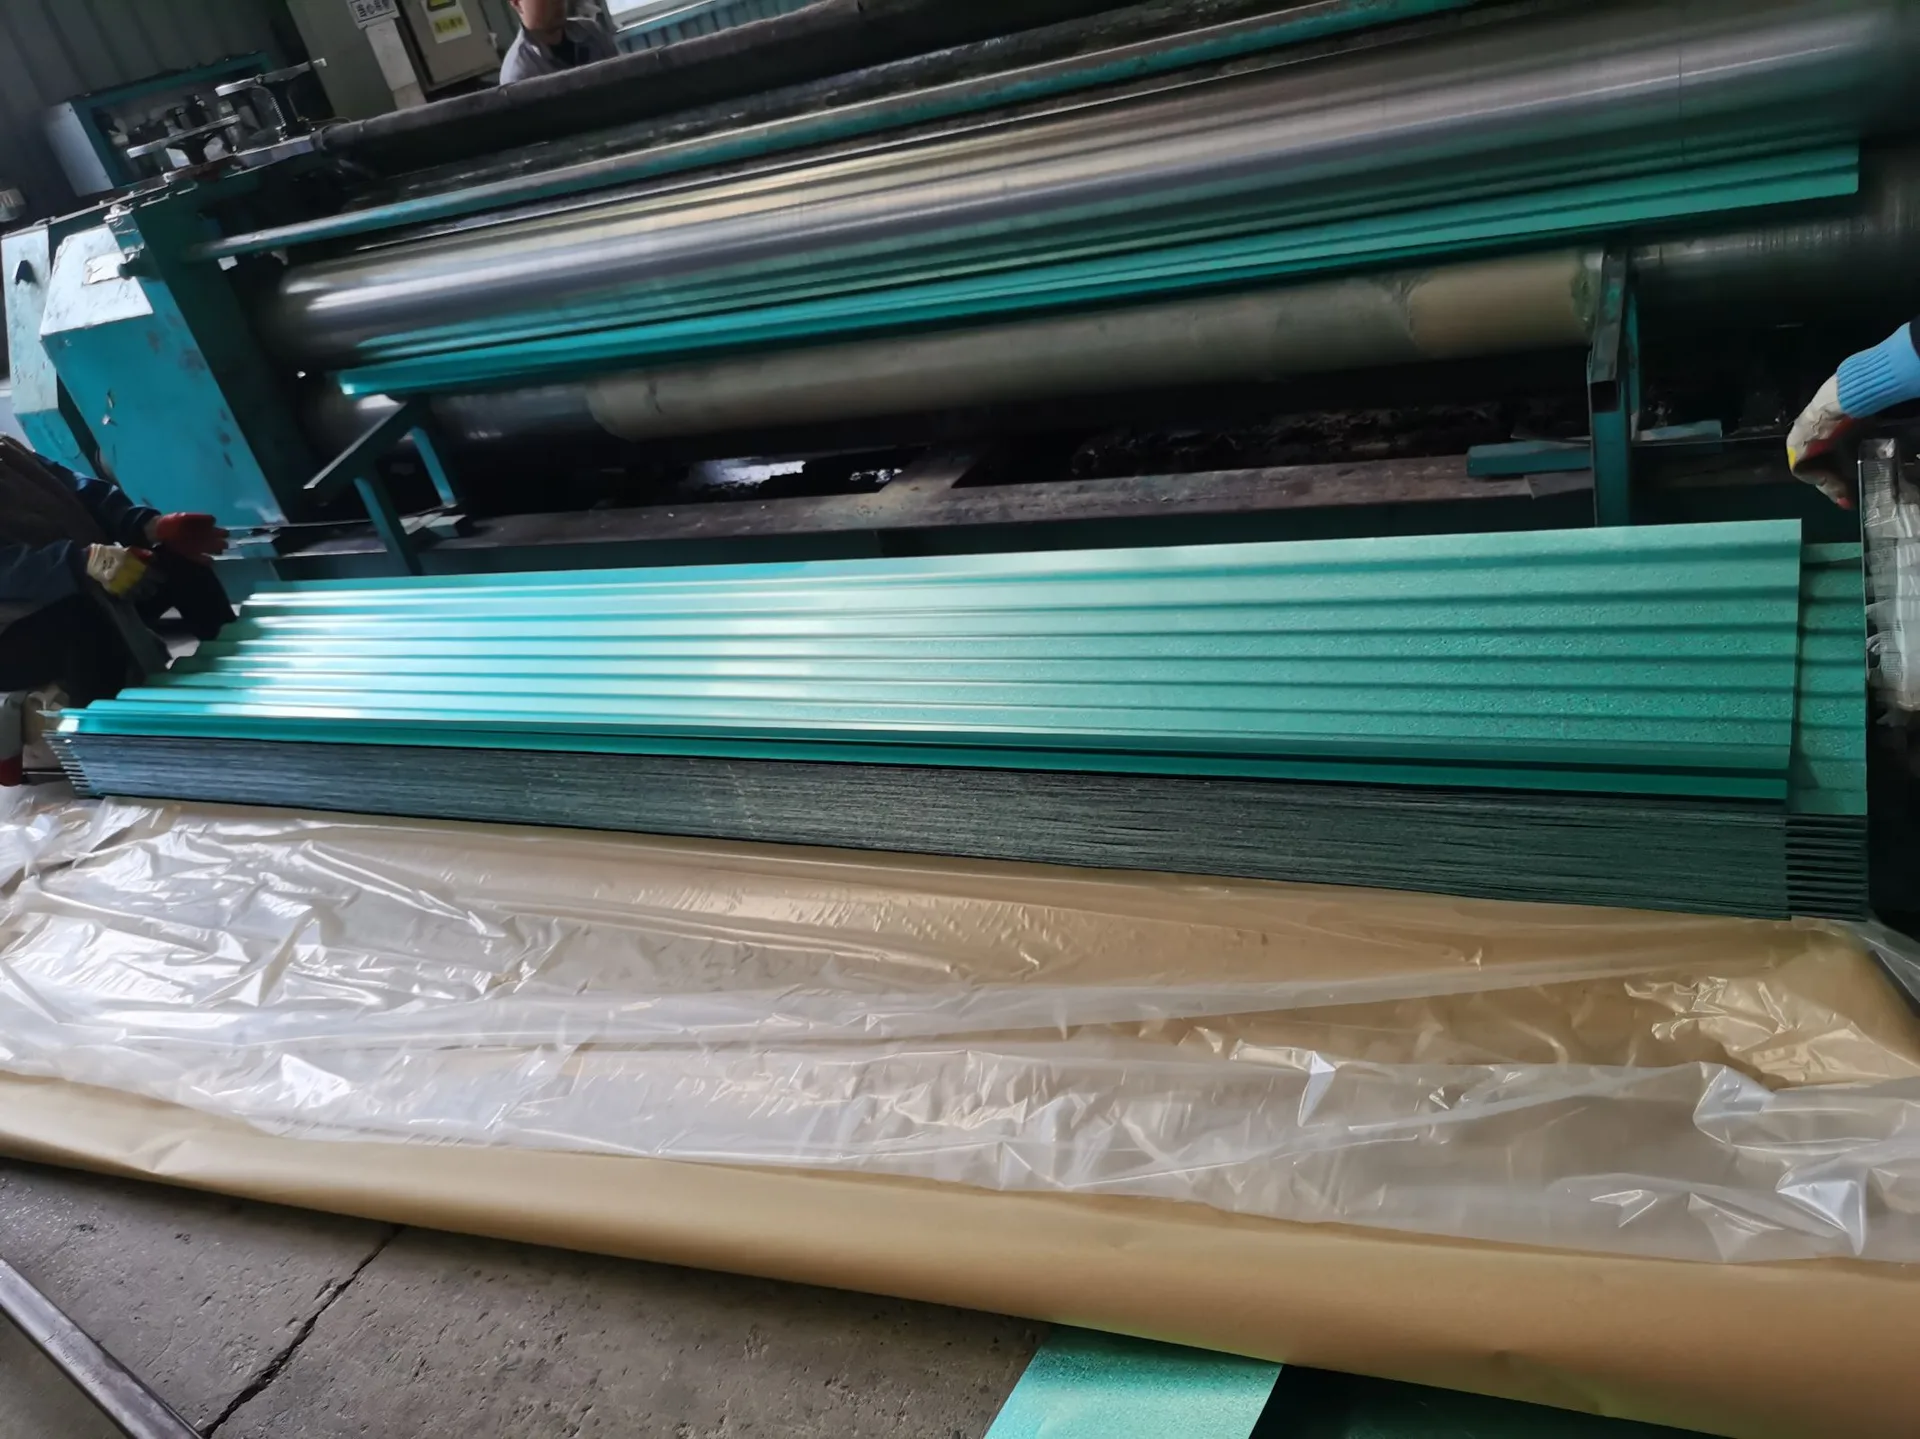
3. ألواح التسقيف والألواح المتموجة / ذات الملففات
يُعد التسقيف الاستخدام الأكثر ظهوراً لألواح الغلفالوم العارية والمطلية مسبقاً. تشمل الملففات الشائعة الألواح المتموجة، والسداسية الشكل، ونوع IBR، والألواح التي تحاكي شكل البلاط. يعتمد الأداء الناجح للتسقيف على أكثر من مجرد كتلة الطلاء بالألمنيوم والزنك (AZ):
- الدرجة الصحيحة للعبور والتثبيت؛
- طلاء موحد وفيلم سطح سليم بعد تشكيل اللف؛
- مسامير ومواد ختم وشرائح حافة متوافقة؛
- تصميم لتصريف المياه يتجنب التجمع المطول للماء وجريان المعادن غير المتشابهة.
يُقدّر تسقيف الغلفالوم العاري لانعكاسيته الحرارية ومقاومته طويلة الأمد للتآكل. تضيف الغلفالوم المطلية مسبقاً (PPGL) جمالية وحماية حاجزية إضافية، لكن الطلاء المعدني يظل الدفاع الأخير عند الحواف المقطوعة والخدوش. غالباً ما تُكتب ضمانات مقاومة الاختراق للعديد من ألواح البناء المصنوعة من الغلفالوم العاري حول الأداء الجوي متعدد العقود عند اتباع قواعد التركيب والبيئة؛ ولغة الضمان الفعلية محددة لكل مشروع ويجب التحقق منها مع المورد.
ماذا تفعل المعالجة بالتحجيم، والكروماتة، وعلاج مضاد للبصمات، وطبقة الزيت في الواقع؟
الطلاء المعدني بالغمر الساخن وحده لا يشكل حزمة شحن وتصنيع كاملة. مباشرة بعد تصلب الطلاء، تطبق المصانع أنظمة سطحية كيميائية و/أو عضوية للتحكم في التآكل المبكر، وآثار التعامل، والاحتكاك، وقابلية الطلاء. غالباً ما يتم تحديد مواصفات هذه المعالجات بشكل غير كافٍ في أوامر الشراء، ومع ذلك فهي سبب جذري متكرر لشكاوى العملاء.
التخميل (المعالجة الكيميائية)
يُطبق التخميل غشاء تحويلياً رقيقاً يبطئ تكوين بقع التخزين الرطب ومنتجات التآكل البيضاء/السوداء المبكرة عندما يحبس الرطوبة بين لفات الملف أو الصفائح المتداخلة. بدون تخميل فعال، يمكن أن يؤدي الماء المكثف ونقص الوصول إلى الأكسجين بسرعة إلى تلون رمادي أو أسود أو أبيض، خاصة أثناء الشحن البحري، أو التخزين الموسمي، أو التكديس في الحقول المفتوحة. لا يستبدل التخميل التغليف الجيد؛ بل يطيل فقط النافذة الآمنة ضد البقع المرتبطة بالرطوبة.
تستخدم خطوط الإنتاج الحديثة بشكل متزايد التخميل الخالي من الكروم لتلبية القيود البيئية وعملائها مع استهداف مقاومة التآكل، ومقاومة الاسوداد، ومقاومة الأحماض/القواعد، والتلاصق الطلائي. لا تزال الأداء يختلف حسب عائلة الكيمياء، وسلامة الغشاء الجاف، ودرجة حرارة الشريط عند التطبيق، والتحكم في الشطف/التجفيف بعد المعالجة.
الكرومة / معالجة الكرومات
قدمت علاجات الكرومات التقليدية (سداسية التكافؤ أو الكروم ذات الصلة) حماية قوية للتخزين الرطب وكانت مستخدمة على نطاق واسع في الشريط المطلي بالمعادن. تفرض العديد من الأسواق الآن قيوداً على الكروم سداسي التكافؤ، لذا يجب أن تحدد الطلبات صراحةً ما إذا كانت هناك حاجة إلى كيمياء مكرومة، أو ثلاثية التكافؤ، أو خالية من الكروم. يمكن لأفلام الكرومات تحسين مقاومة التآكل المبكر، لكنها قد تؤثر أيضاً على طلاء الموقع والتلاصق بالطلاء المسحوق إذا لم يتم تنظيف السطح والمعالجته التحضيرية بشكل صحيح. بالنسبة للأنظمة المطلية، يجب مطابقة حزمة المعالجة التحضيرية لخط الطلاء مع نظام الطلاء بدلاً من افتراض قابليتها للتبادل.
مضاد للبصمات (AFP) / طبقة عضوية رقيقة شفافة
تضع معالجة مضاد للبصمات -الموصوفة أيضاً كطبقة رقيقة شفافة من الأكريليك، أو تخميل راتنجي، أو AFP- طبقة هجينة عضوية أو عضوية-غير عضوية شفافة فوق الطلاء المعدني. تقدم أنظمة مضاد للبصمات المصممة جيداً عدة مزايا عملية:
- تقليل ظهور البصحات والبقع أثناء المناولة والتركيب؛
- تحسين مقاومة البقع الناتجة عن النقل والتغميق الرطب أثناء التخزين؛
- لمعان أولي أكثر تجانساً ومظهر أنظف في موقع العمل؛
- في بعض الأنظمة الأكريلية، القدرة على التشكيل باللف جافاً دون استخدام زيت متبخر.
تُعد معالجة عدم ظهور البصمات (AFP) شائعة على منتجات GL الموجهة للأجهزة الكهربائية، ولوحات التغليف الكهربائية، ودرجات شاشات LCD/اللوح الخلفي، ومنتجات الأسقف العارية الفاخرة حيث يهم المظهر والمناولة النظيفة. يكون سمك الطبقة عادةً في حدود 0.5-2 ميكرومتر تقريباً (الأهداف الدقيقة محددة من قبل المورد). يمكن أن تترك الطبقة الرقيقة جداً تغطية غير كاملة ومقاومة ضعيفة للبقع؛ بينما قد تسبب الطبقة السميكة جداً أو غير المعالجة بشكل صحيح التفتت، والتقاط الأدوات، وضعف التوصيل الكهربائي، أو تقليل قابلية اللحام. أصبحت أنظمة AFP الخالية من الكروم الآن سائدة في العديد من أسواق التصدير.
كمية طلاء الزيت (وزن الزيت)
يقلل زيت المصنع - وغالباً ما يكون زيتاً متبخراً أو زيتاً مانعاً للصدأ - من الاحتكاك أثناء التشكيل، ويحمي من الرطوبة أثناء التخزين قصير المدى، ويمكنه إخفاء خدوش المناولة الطفيفة. يتم التحكم في وزن طلاء الزيت عادةً في نطاق الجرامات القليلة لكل متر مربع. وكمرجع صناعي عملي، يتم تزويد العديد من المنتجات المطلية بالمعادن بكميات تقارب 0.5-2.5 جم/م² لكل جانب اعتماداً على الدرجة، وظروف خط العميل، وما إذا كان المنتج جافاً، أو مزيّتاً قليلاً، أو مزيّتاً بكثافة. يجب الاتفاق على الأهداف الدقيقة مع المصنع لأن نوع الزيت، واللزوجة، وطريقة التطبيق (كهروستاتيكي، أو مدحوج، أو رش)، ودرجة حرارة الشريط كلها عوامل تغير الطبقة المتبقية.
الزيت ليس بديلاً عن المعالجة بالتمرغ. يمكن أن يسبب الزيت الزائد عدة مشاكل:
- امتصاص الأوساخ وبقع داكنة على الألواح المعمارية؛
- ضعف التصاق الطلاء إذا لم يتم تنظيف الزيت بالكامل قبل طلاء الملف أو الطلاء المسحوق؛
- مكدسات زلقة تنزلق داخل الحاويات؛
- أنماط البقع عندما يكون الزيت غير متجانس وتهاجر الرطوبة تحت الغشاء.
في المقابل، يؤدي نقص الزيت إلى زيادة خدوش الاحتكاك، والتآكل التلاصقي على الأسطوانات، والصدأ الأبيض المبكر للمواد المعالجة كيميائياً الجافة التي تُخزن لفترة طويلة في ظروف رطبة. الاستراتيجية الصحيحة هي تحديد حالة السطح كحزمة متكاملة: معالجة كيميائياً وجاف، معالجة كيميائياً ومزيت، إزالة البصمات (AFP)، أو مزيت فقط، ثم مطابقة التغليف ووقت التخزين مع تلك الحزمة.
ما هي مشاكل الجودة التي تظهر على ملف وفولاذ وقطع وسقف الجالفانوم (Galvalume) ولماذا؟
معظم شكاوى الموقع ليست فشلًا في علم المعادن غامضاً. إنها تفاعلات بين كتلة الطلاء، وكيمياء السطح، والرطوبة، والأضرار الميكانيكية، والملحقات غير المتوافقة. يربط الجدول أدناه بين العيوب الشائعة والأسباب المتكررة.
| مشكلة الجودة | ما تلاحظه | الأسباب الجذرية المتكررة |
|---|---|---|
| بقع التخزين الرطب / الصدأ الأبيض / السواد | بقع رمادية سوداء، مسحوق أبيض، تشويش باهت بين لفات أو صفائح متداخلة | احتباس الرطوبة في اللفافة/الحزمة؛ عدم كفاية التخليص أو الطلاء المضاد للبصمات (AFP)؛ تلف مواد الحماية من التآكل (VCI) أو الورق؛ تخزين طويل في الهواء الطلق؛ دورات درجات الحرارة والتكثف أثناء الشحن البحري |
| بقع عارية / طبقة رقيقة / حواف عارية | بداية صدأ أحمر محلياً في وقت أبكر من السطح المحيط | عدم استقرار سكين الهواء، الشوائب الصلبة، مشاكل شكل الشريط، إزالة تراكم الحواف، كتلة طلاء أقل من المحدد، تآفر مفرط للتمديد/الدحرجة |
| تفتت أو تقشر الطلاء عند الانحناءات | غبار معدني، وتقشر خارج نطاقات الانحناء الضيقة | طبقة طلاء سميكة على ركيزة عالية القوة، طبقة بينية معدنية مفرطة، نصف قطر انحناء غير صحيح، خصائص ميكانيكية متقدمة في العمر، انحناء عكسي دون سماحية عملية |
| عدم تجانس البريق / تشوه المظهر | لمعان غير متساوٍ، حجم بريق غير منتظم، بقع متآكلة | تغير كيمياء الحمام والتبريد؛ عدم تجانس التخليل؛ اختلافات في سمك الزيت/AFP الموضعي؛ اختلافات في التعرض للعوامل الجوية الخارجية-ليس دائماً رفضاً للأداء |
| علامات بصمات الأصابع وبقع التعامل | بصمات يد داكنة، علامات القفازات، خدوش التركيب | عدم وجود فيلم حماية (AFP) أو تلفه؛ طبقة زيتية رقيقة جداً أو متسخة؛ التعامل المباشر بالأيدي الرطبة؛ سحب الصفائح فوق بعضها البعض |
| بقع زيتية / سطح لزج / ألواح متسخة | خطوط مرئية، التصاق الغبار، التصاق ورق التغليف | تطبيق غير متجانس للزيت، وزن زيتي زائد، لزوجة زيت خاطئة، التخزين في درجات حرارة دافئة بعد الزيترة |
| خدوش التشكيل الدوار وعلامات الاحتراق الأسود | خدوش خطية، مسارات احتكاك داكنة على أضلاع السقف | تشكيل جاف دون استخدام فيلم حماية (AFP) أو زيت مناسب؛ بكرات ملوثة؛ شد دخول مفرط؛ المشي بأحذية ذات نعل صلب على الأسطح العارية المركبة |
| صدأ أحمر على الحواف بعد التشكيل أو القطع | خطوط الصدأ على الحواف المقطوعة أو الثقوب المثقوبة | متوقع في أي طلاء معدني بمجرد تعرض الفولاذ؛ ويتسارع بسبب انخفاض كتلة الطلاء، والتكثيف الحمضي، وتلامس المعادن المختلفة، وضعف التصريف |
| فشل التصاق الطلاء على الـ GL المعالج بالكروم/المُمرّد | تقرح وتقشر بعد طلاء الملف أو الطلاء الميداني | زيت متبقي، فيلم تحويل غير متوافق، تنظيف/معالجة أولية غير كافية، معالجة كرومية/AFP مُفرطة في المعالجة، كيمياء برايمر خاطئة |
| اختراق مبكر بالقرب من المسامير أو صفائح التغطية | هجوم موضعي على الطلاء حول الاختراقات | تلامس النحاس/الجرافيت/الرصاص، جريان المياه من النحاس، بقايا الصلب الكربوني المتروكة على السطح، مادة مسامير خاطئة، عزل رطب محبوس، احتجاز الحيوانات أو مواد كيميائية قاسية |
الأسباب المرتبطة بالعمليات والتي تستحق التحكم فيها في المصنع وفي موقع التصنيع
- التحكم في حمام الطلاء وسكين الهواء - يؤدي المسح غير المستقر إلى تباين في كتلة الطلاء وعيوب في الحواف تظهر فقط بعد اختبار الضباب الملحي أو التعرض الخارجي.
- نافذة تطبيق المعالجة السطحية - تحدد درجة حرارة الشريط، وسرعة الخط، وضغط البكرة، وطاقة التجفيف ما إذا كانت المعالجة السطحية/إزالة البصمات (AFP) مستمرة أم بقعية.
- دراسة قدرة وزن الزيت - قياس الزيت المتبقي عن طريق الاستخراج بالمذيبات أو طرق مكافئة؛ لا تعتمد فقط على المظهر الرطب المرئي.
- سلامة التغليف - غلاف خارجي مقاوم للماء، استراتيجية استخدام مواد ماصة للرطوبة عند الحاجة، التخزين في وضع قائم، وتجنب الكومات الخارجية المغطاة بأغطية القماش التي تسمح بتسرب مياه الأمطار.
- نظافة التصنيع - إزالة شوائب الحديد يومياً من مجاري أسطح الأسقف؛ استخدام قفازات نظيفة؛ تجنب صفائح النحاس التي تصرف المياه على الفولاذ المجلفن بالألمنيوم-زنك (GL)؛ اختيار مواد ختم متعادلة التصلب.
كيف يجب على المشترين تحديد مواصفات الفولاذ المجلفن بالألمنيوم-زنك (Galvalume) للمشاريع الفعلية؟
عادةً ما يتضمن الوصف القوي للطلب جميع العناصر التالية:
- شكل المنتج: لفائف، شرائح مشقوقة، صفائح مقطوعة، أو ملفات تسقيف؛
- المعيار والدرجة: على سبيل المثال، ASTM A792 CS Type B / SS Grade 50، أو EN 10346 DX51D+AZ / S350GD+AZ؛
- الأبعاد: السماكة، العرض، قطر اللفة الداخلي/الخارجي، طول الصفيحة أو العرض الفعال للملف؛
- تسمية الطلاء: AZ50 / AZM150، AZ55 / AZM165، إلخ؛
- حزمة المعالجة السطحية: كروماتية أو خاملة خالية من الكروم؛ درجة AFP إذا لزم الأمر؛ مدهونة أو جافة؛ نطاق الزيت المستهدف إذا كانت مدهونة؛
- فئة جودة السطح: زهر عادي، زهر مخفف، مكشوف / غير مكشوف؛
- الأهداف الميكانيكية: إجهاد الخضوع، الشد، الاستطالة أو نطاق الصلادة للتشكيل باللف؛
- الاختبارات والشهادات: قياس كتلة الطلاء بثلاث نقاط عشوائية، اختبار الشد، اختبار الانحناء، اختبار الضباب الملحي إذا تطلب العقد ذلك؛
- التغليف والمناخ في الوجهة: تعبئة صالحة للتصدير عبر البحر للممرات ذات الرطوبة العالية.
في الأسقف للمناخات الداخلية المعتدلة، يُعد AZ50/AZM150 مع التخليل الخالي من الكروم أو الطلاء المضاد للبصمات (AFP) خطاً أساسياً شائعاً. في المناطق الساحلية أو الصناعية عالية الرطوبة، ينتقل العديد من المصممين إلى فئات AZ55-AZ70 ويشددون قواعد التغليف والتخزين. للأغلفة الكهربائية أو الإلكترونية، غالباً ما تتصدر تجانس الطلاء المضاد للبصمات (AFP)، والتوصيلية، والمظهر قائمة الأولويات مقارنة بحدود كتلة الطلاء القصوى. للعمليات العميقة للسحب أو التشكيل باللف الشديد، ناقش التصاق الطلاء وما إذا كانت كتلة طلاء أقل قليلاً أو درجة تشكيل خاصة ستقلل من خطر تكون الغبار المسحوق.
قائمة فحص عملية قبل قبول الشحنة
- تحقق من أرقام الحرارة/اللف مقابل شهادة التحليل (MTC)؛ تحقق من تسمية الطلاء والدرجة الميكانيكية.
- افحص اللفائف الخارجية بحثاً عن تبلل بمياه البحر، أو كسر الأشرطة، أو حواف مسحوقة.
- قم بفك اللفائف الخارجية أو رفعها بعناية وابحث عن أنماط البقع السوداء/البيضاء التي تتكرر مع وتيرة اللف.
- تحقق من تجانس الزيت والبقايا إذا كان الطلاء مطلوباً في المراحل التالية.
- قياس السماكة والعرض في مواقع متعددة؛ ومقارنتها بالتسامحات المطلوبة.
- أجرِ فحوصات انحناء الطلاء المناسبة للدرجة؛ وافحص التقشير في الجزء الخارجي من الانحناء.
- للطلبات الخاصة بالأسقف، قم بتشكيل لوحة تجريبية واحدة وفحص قمم الأضلاع، والروابط الجانبية، والحواف المقطعة قبل بدء الإنتاج الكامل.
الدروس المستفادة الرئيسية للمواصفات والمصنعين
تنجح لفائف الصلب جالفالوم عندما يُعامل كيمياء الطلاء، وكتلة الطلاء، ومعالجة السطح، وإدارة الزيت، وممارسات التصنيع كنظام واحد. يوفر طلاء الألومنيوم-زنك بنسبة 55٪ حماية دائمة كحاجز وحماية جلفانية للشرائط، والألواح المسطحة، ولوحات الأسقف؛ وتحمي طبقات الباسيفيشن والكرومات/الأفلام الخالية من الكروم المنتج خلال سلسلة التوريد والخدمات اللوجستية؛ وتحافظ طبقات مضادة للبصمات على المظهر ونظافة التعامل؛ ويدعم وزن الزيت المتحكم فيه التشكيل دون الإضرار بالطلاء أو النظافة. يمكن تتبع معظم حوادث الجودة إلى فشل إدارة الرطوبة، وأغشية السطح غير المكتملة، واختيار المعالجة الخاطئة للاستخدام النهائي، والتآكل الميكانيكي، أو المواد غير المتوافقة في الموقع وليس إلى ملف سيء غامض واحد.
إذا كنت تبحث عن شراء لفائف الصلب جالفالوم، أو شرائب مشقوقة، أو ألواح مسطحة، أو لوحات أسقف متموجة وتحتاج إلى مساعدة في مطابقة كتلة AZ، والدرجة الميكانيكية، ومعالجة السطح مع مناخ أو خط تصنيع، تواصل مع SUNSEA STEEL CO., LIMITED عبر البريد الإلكتروني [email protected] أو واتساب +86 152 6555 2259 عبر https://wa.me/8615265552259.
Frequently Asked Questions
ما هو فولاذ الجالفالوم وكيف يختلف عن الفولاذ المجلفن؟
الجالفالوم هو صفيحة فولاذية تغطى بالغمس الساخن بسبيكة تحتوي نظرياً على 55٪ ألمنيوم، وحوالي 43.4٪ زنك، وحوالي 1.6٪ سيليكون. ومقارنة بالفولاذ المطلي بالزنك (المجلفن) التقليدي، فهو يجمع بين حماية الحاجز بالألمنيوم والحماية التضحية بالزنك. وفي العديد من الأجواء، يُذكر أن جالفالوم AZ50/AZM150 يوفر عمراً تقريبيًا يعادل مرتين إلى أربع مرات عمر الفولاذ المجلفن G90 من حيث مقاومة التآكل، تبعاً لظروف البيئة وتفاصيل التصميم.
أي كتلة طلاء يجب أن أختار لصفيحة السقف الجالفالوم؟
يُعد AZ50/AZM150 خياراً شائعاً للوحات المباني العامة. وغالباً ما تُفضّل كتل AZ55/AZM165 وما فوقها للحياة التصميمية الأطول أو المناخات الأكثر قسوة. كما ينبغي على المشاريع الساحلية والصناعية أو ذات الرطوبة العالية تشديد معايير التعبئة والتغليف، واختيار المسامير، وتفاصيل التصريف، وليس الاكتفاء بزيادة كتلة الطلاء فحسب.
ماذا تفعل البادنجية والتشريم على لفة الجالفالوم؟
تُنشئ معالجات البادنجية والتشريم/المعالجات الكيميائية الخالية من الكروم فيلماً تحويلياً رقيقاً يُبطئ من تكون بقع التخزين الرطب، والصدأ الأبيض، والسودان عندما يحبس الرطوبة بين اللفائف أو الصفائح المتداخلة. وهي تحسّن متانة اللوجستيات لكنها لا تغني عن التعبئة الملائمة للشحن البحري أو التخزين الجاف. وتحدد العديد من أسواق التصدير الآن أنظمة خالية من الكروم.
لماذا يُحدد علاج مضاد البصمات على شريط أو صفيحة الجالفالوم؟
تقلل الأفلام الشفافة المضادة للبصمات (AFP) علامات المناولة، وتحسّن مقاومة البقع الناتجة عن النقل، وتساعد في الحفاظ على مظهر نظيف ولامع. وتتيح بعض أنظمة AFP الأكريلية أيضاً التشكيل على البكرة جافاً دون زيت متبخر. ويُعد مضاد البصمات مفيداً بشكل خاص لقطع الأجهزة، والصفائح المكشوفة، ومنتجات السقف العاري الفاخرة.
ما مقدار طبقة الزيت المطبقة عادةً على لفة الصلب الجالفالوم؟
يختلف وزن الزيت حسب التطبيق، لكن العديد من المنتجات المطلية بالمعادن تُورَّد بمدى خفيف يصل إلى حوالي 0.5-2.5 غم/م² لكل جانب. وقلة الزيت تزيد من خدوش التشكيل ومخاطر البقع المبكرة، بينما يتسبب الإفراط في الزيت بامتصاص الأوساخ، وانزلاق الطبقات المتراكمة، ومشاكل التصاق الطلاء. ويجب دائماً تحديد نوع الزيت والنطاق المستهدف مع مصنّع الصلب.
ما أسباب السواد أو الصدأ الأبيض على لفات الجالفالوم أثناء الشحن؟
السبب الأكثر شيوعاً هو احتباس الرطوبة بين لفات الملف أو الصفائح المتداخلة في ظل نقص الأكسجين، خاصة أثناء الشحن البحري أو التخزين في العراء. وتشمل العوامل المساهمة تلف التعبئة والتغليف، وضعف البادنجية أو/AFP، والتقلبات الحرارية المصحوبة بالتكثف، وطول مدة التخزين. ويقلل العلاج الكيميائي الفعّال مقترناً بالتعبئة الجافة والسليمة من الخطر بشكل كبير.
هل يمكن معالجة لفة الصلب الجالفالوم إلى شريط وصفائح مسطحة وألواح سقف متموجة؟
نعم. يمكن قص اللفات الأم إلى شريط ضيق، أو قطعها إلى أطوال صفائح/ألواح مسطحة، أو تشكيلها على البكرة إلى ألواح سقف متموجة ودرفلية. وتتطلب كل مسار درجة ميكانيكية متوافقة، والتصاق جيد للطلاء، ومعالجة سطحية مناسبة، وجودة حافة ممتازة. وتتطلب درجات الأسقف عالية القوة استخدام أشعة أدوات بعناية لتجنب تنقرط (تفتت) الطلاء.
أي المعايير تنطبق على شراء لفة الصلب الجالفالوم؟
تشمل المراجع الشائعة ASTM A792/A792M للصفيحة المطلية بسبيكة ألمنيوم-زنك بنسبة 55٪، وJIS G3321، وتصنيفات EN 10346 مثل DX51D+AZ أو الدرجات الإنشائية +AZ. ويجب أن تحدد الطلبات بوضوح المعيار والدرجة وتسمية الطلاء والمعالجة السطحية والأبعاد ومتطلبات الاختبار.