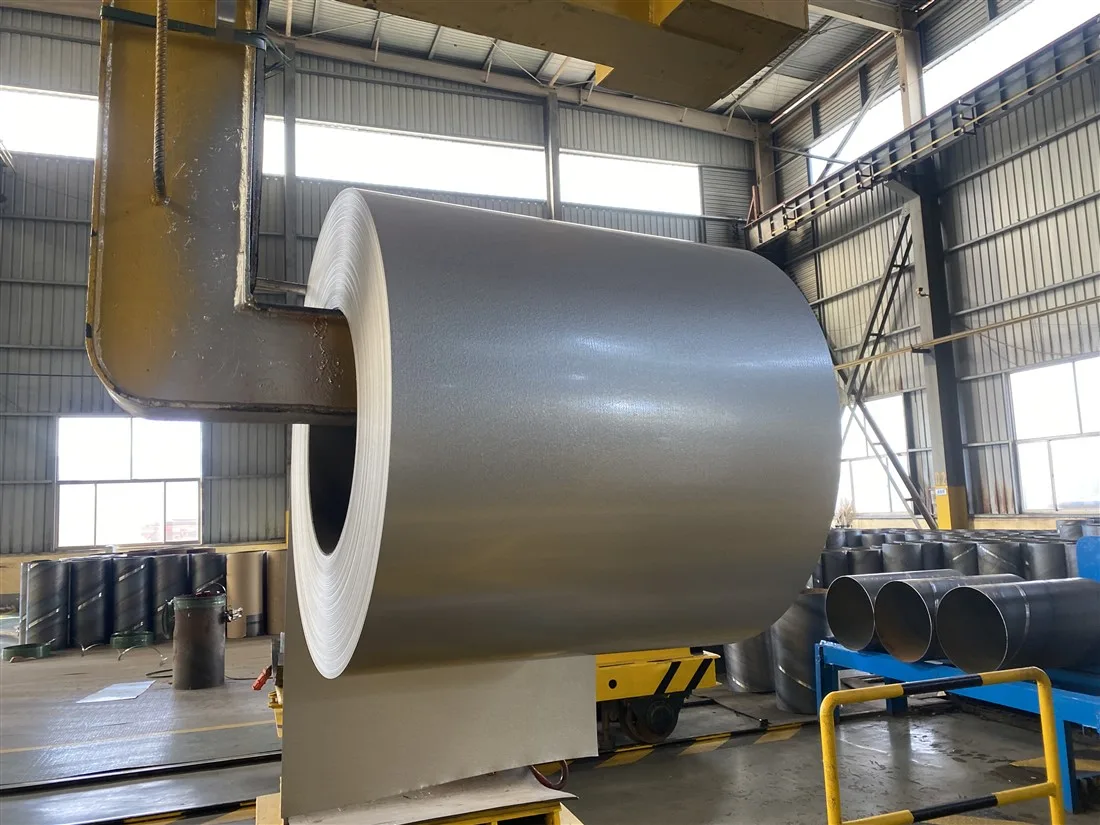
¿Qué es la bobina de acero Galvalume y cómo afectan la pasivación, la cromación, el tratamiento anti-huella y el recubrimiento con aceite a la calidad de la cinta, lámina y techado?
Una guía técnica de la bobina de acero Galvalume: rendimiento del recubrimiento de 55% Al-Zn, selección de masa de recubrimiento AZ, pasivación, cromación, películas anti-huella, peso del recubrimiento con aceite y defectos de calidad que afectan la cinta, lámina y paneles de techado.
Bobina de acero Galvalume (chapa de acero recubierta con aleación de aluminio-zinc al 55%, especificada habitualmente según ASTM A792/A792M, JIS G3321 o EN 10346 como DX51D+AZ y grados afines) es uno de los sustratos metálicos recubiertos más especificados para bandas industriales, láminas planas y paneles de techos corrugados. Los compradores que buscan larga vida útil en climas húmedos, industriales o costeros plantean con frecuencia la misma pregunta práctica: ¿qué impulsa realmente el rendimiento, solo la masa del recubrimiento o la combinación de química del recubrimiento, tratamiento superficial, película de aceite y control del procesamiento posterior?
Esta guía explica cómo funciona el Galvalume (también llamado GL, Aluzinc o acero recubierto de Al-Zn al 55%), cómo las bobinas se transforman en productos de banda, chapa/lámina y techado, y cómo el pasivado, el tratamiento cromado/libre de cromo, las películas anti huella digital (AFP) y el peso de recubrimiento de aceite influyen en la apariencia, la conformabilidad, la estabilidad durante el almacenamiento y la resistencia a la corrosión en obra. También relaciona los defectos de calidad más habituales con sus causas raíz más frecuentes, para que los equipos de adquisiciones, control de calidad y fabricación puedan redactar especificaciones más claras e inspeccionar mejor las bobinas recibidas.

¿Qué es la bobina de acero Galvalume y cómo protege el acero el recubrimiento de Al-Zn al 55%?
El Galvalume se produce mediante inmersión contínua en caliente de una banda de acero laminado en frío en un baño fundido que contiene nominalmente alrededor de 55% aluminio, aproximadamente 43,4% zinc y alrededor de 1,6% silicio en peso. El silicio es esencial para la adhesión del recubrimiento y para controlar la capa de reacción intermetálica en la interfaz acero-recubrimiento. Después de que la banda sale del baño, los cuchillos de aire eliminan el metal fundido hasta alcanzar la masa de recubrimiento objetivo, la banda se enfría y se solidifica una característica espícula dendrítica.
La protección contra la corrosión es de doble modo:
- Protección de barrera de las regiones ricas en aluminio - el aluminio se oxida formando una película superficial estable que ralentiza el ataque atmosférico general.
- Protección sacrificial (galvánica) de las regiones interdendríticas ricas en zinc - el zinc se corroe preferentemente en los bordes cortados, rayones y grietas de conformado, retrasando la aparición de óxido rojo en el sustrato de acero.
La experiencia de exposición en la industria y la literatura técnica de los fabricantes indican comúnmente que un recubrimiento Galvalume AZ50 / AZM150 puede proporcionar aproximadamente de dos a cuatro veces la vida útil en corrosión atmosférica del acero galvanizado convencional G90 (Z275) en muchos entornos rurales, industriales y marinos, aunque la vida útil absoluta sigue dependiendo del clima, los detalles de diseño, los materiales de contacto y el mantenimiento. El espesor de recubrimiento calculado para AZ50 (AZM150) es de aproximadamente 20 µm por cada lado basado en las relaciones de densidad de recubrimiento utilizadas en la guía ASTM A792 (aproximadamente 3,75 g/m² = 1 µm para Galvalume; 1,0 oz/ft² = 305 g/m² = 3,2 mils de espesor total de recubrimiento).
¿Qué grados de masa de recubrimiento son importantes para aplicaciones de tira, chapa y techado?
La designación del recubrimiento es el factor principal de vida contra la corrosión. ASTM A792/A792M define las masas mínimas de recubrimiento en mediciones triples y únicas para los sistemas de pulgada-libra y SI. Las selecciones comerciales comunes incluyen:
Designación común | Aproximado total ambos lados | Contexto de uso típico |
|---|---|---|
AZ30 / AZM100 | 0.30 oz/pie² / 100 g/m² | Productos interiores de uso ligero o de corta vida útil; verifique la idoneidad cuidadosamente |
| AZ50 / AZM150 | 0.50 oz/ft² / 150 g/m² | Techos convencionales, paneles de pared, láminas para uso general al aire libre |
| AZ55 / AZM165 | 0.55 oz/ft² / 165 g/m² | Mayor durabilidad atmosférica; actualización común para paneles de edificios |
| AZ60-AZ70 / AZM180-AZM210 | 0.60-0.70 oz/ft² / 180-210 g/m² | Climas agresivos, mayor vida útil de diseño, sitios industriales exigentes |
Para ASTM AZ50, el promedio triple de puntos mínimos es 0.50 oz/ft2 en total por ambas caras, con un mínimo de un solo punto de 0.43 oz/ft2. Para SI AZM150, los valores correspondientes son 150 g/m2 triple punto y 130 g/m2 punto individual. ASTM también señala que el recubrimiento no siempre se divide equitativamente entre caras o del borde al centro; como expectativa práctica, cada superficie normalmente lleva no menos de aproximadamente 40% del límite de un solo punto. Esa variabilidad es la razón por la que los pedidos de compra deben especificar tanto la designación del recubrimiento como la norma de inspección, no solo una etiqueta de marketing como "AZ150".
Los grados de metal base son igualmente importantes para la fabricación. Aceros comerciales y de conformado (familias CS/FS o DX51D/DX52D) soportan doblado moderado y conformado por rodillos. Grados estructurales como SS Grado 33-80 (clases de límite elástico de aproximadamente 230-550 MPa) o sistemas G300-G550 se seleccionan cuando la rigidez del panel, carga de nieve, levantamiento por viento o techos de largo canto exigen mayor resistencia. Mayor resistencia suele significar menor elongación, por lo que los radios de herramientas, el diseño de la disposición de rodillos y la condición del borde se vuelven más críticos.
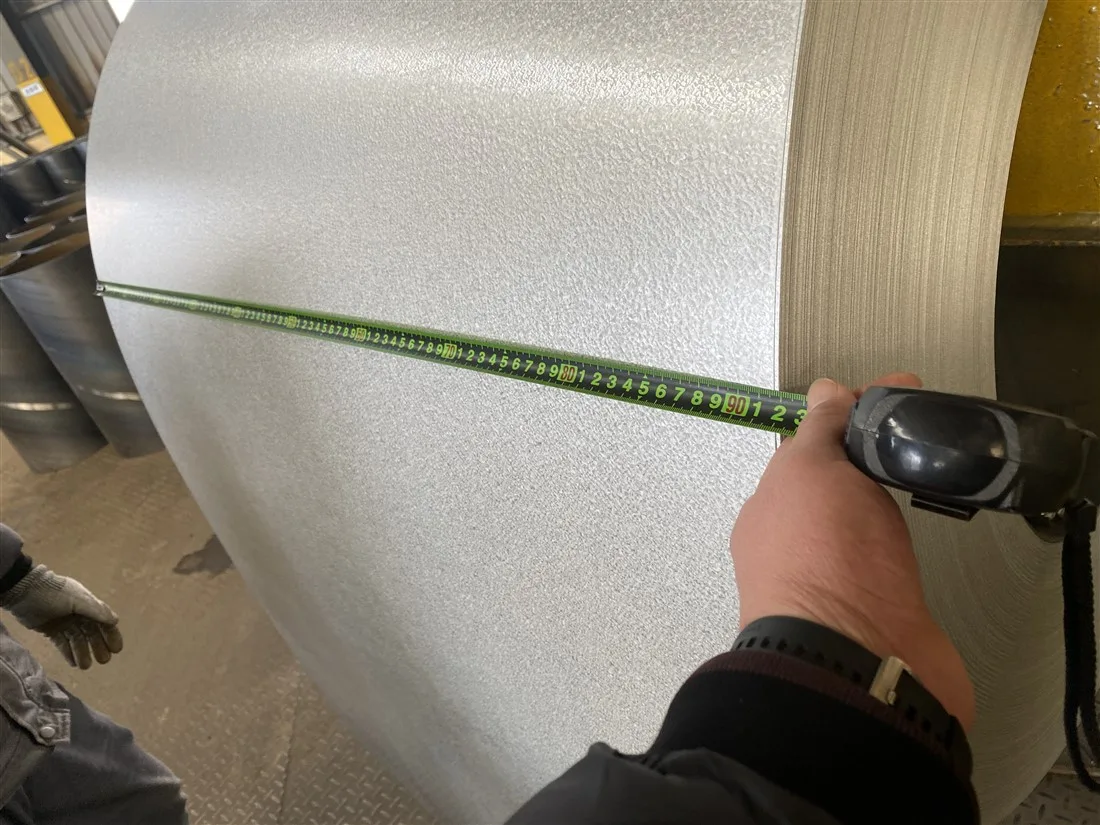
¿Cómo se procesan las bobinas de Galvalume en cinta, plancha/lámina de acero y paneles para techo?
1. Cinta de Galvalume (bobina rajada)
Las bobinas madre se recortan por los bordes y se rajan en cintas más estrechas para laminadoras de tubos, líneas de largueros, piezas de electrodomésticos, componentes de HVAC, bandejas de cable y alimentación para conformado por rodillos. Los controles críticos incluyen pandeo, altura de rebaba, ondulación del borde, tolerancia de ancho y uniformidad del aceite residual. Las rebabas excesivas pueden cortar las películas anti-huellas, raspar el aceite e iniciar corrosión en los bordes rajados. Para conformado a alta velocidad, muchos fabricantes solicitan aceite ligero o una superficie acrílica/AFP que pueda conformarse en seco, según el juego de herramientas.
2. Lámina / plancha de acero Galvalume (cortada a medida)
Las líneas de corte a longitud convierten la bobina en láminas planas para revestimientos, ductería, gabinete, equipo agrícola y posterior trabajo de prensado. Aquí, la calidad de la forma importa tanto como la masa del recubrimiento: flecha transversal, memoria de bobina, abultamiento central y onda en el borde afectan el anidamiento, la precisión de troquelado y la planicidad visual. El temple por paso y el estirado tensivo mejoran la superficie y la forma para lámina arquitectónica a la vista. El espesor se ordena típicamente como espesor total del producto (metal base más recubrimiento) salvo que se especifique un suplemento solo de metal base.
3. Láminas para techos y paneles corrugados / perfilados
Los techos son el uso final de mayor visibilidad para Galvalume al裸 y pre pintado. Los perfiles comunes incluyen corrugados, trapezoidales, tipo IBR y paneles con aspecto de teja. El desempeño exitoso en techos depende de más que la masa AZ:
- grado correcto para el uso como viga y fijación;
- recubrimiento uniforme y película superficial intacta después del conformado por rollo;
- fijadores, selladores y perifolios compatibles;
- diseño de drenaje que evite el anidamiento húmedo prolongado y el escurrimiento entre metales dispares.
El techado de Galvalume al裸 se valora por su reflectividad térmica y resistencia a la corrosión a largo plazo. El Galvalume pre pintado (PPGL) agrega estética y protección adicional por barrera, pero el recubrimiento metálico sigue siendo la defensa final en los bordes cortados y rasguños. Muchas garantías de paneles de edificio para resistencia a perforación de Galvalume al裸 se escriben alrededor del desempeño atmosférico multi-decadas cuando se siguen las reglas de instalación y ambiente; el lenguaje real de la garantía es específico del proyecto y debe verificarse con el proveedor.
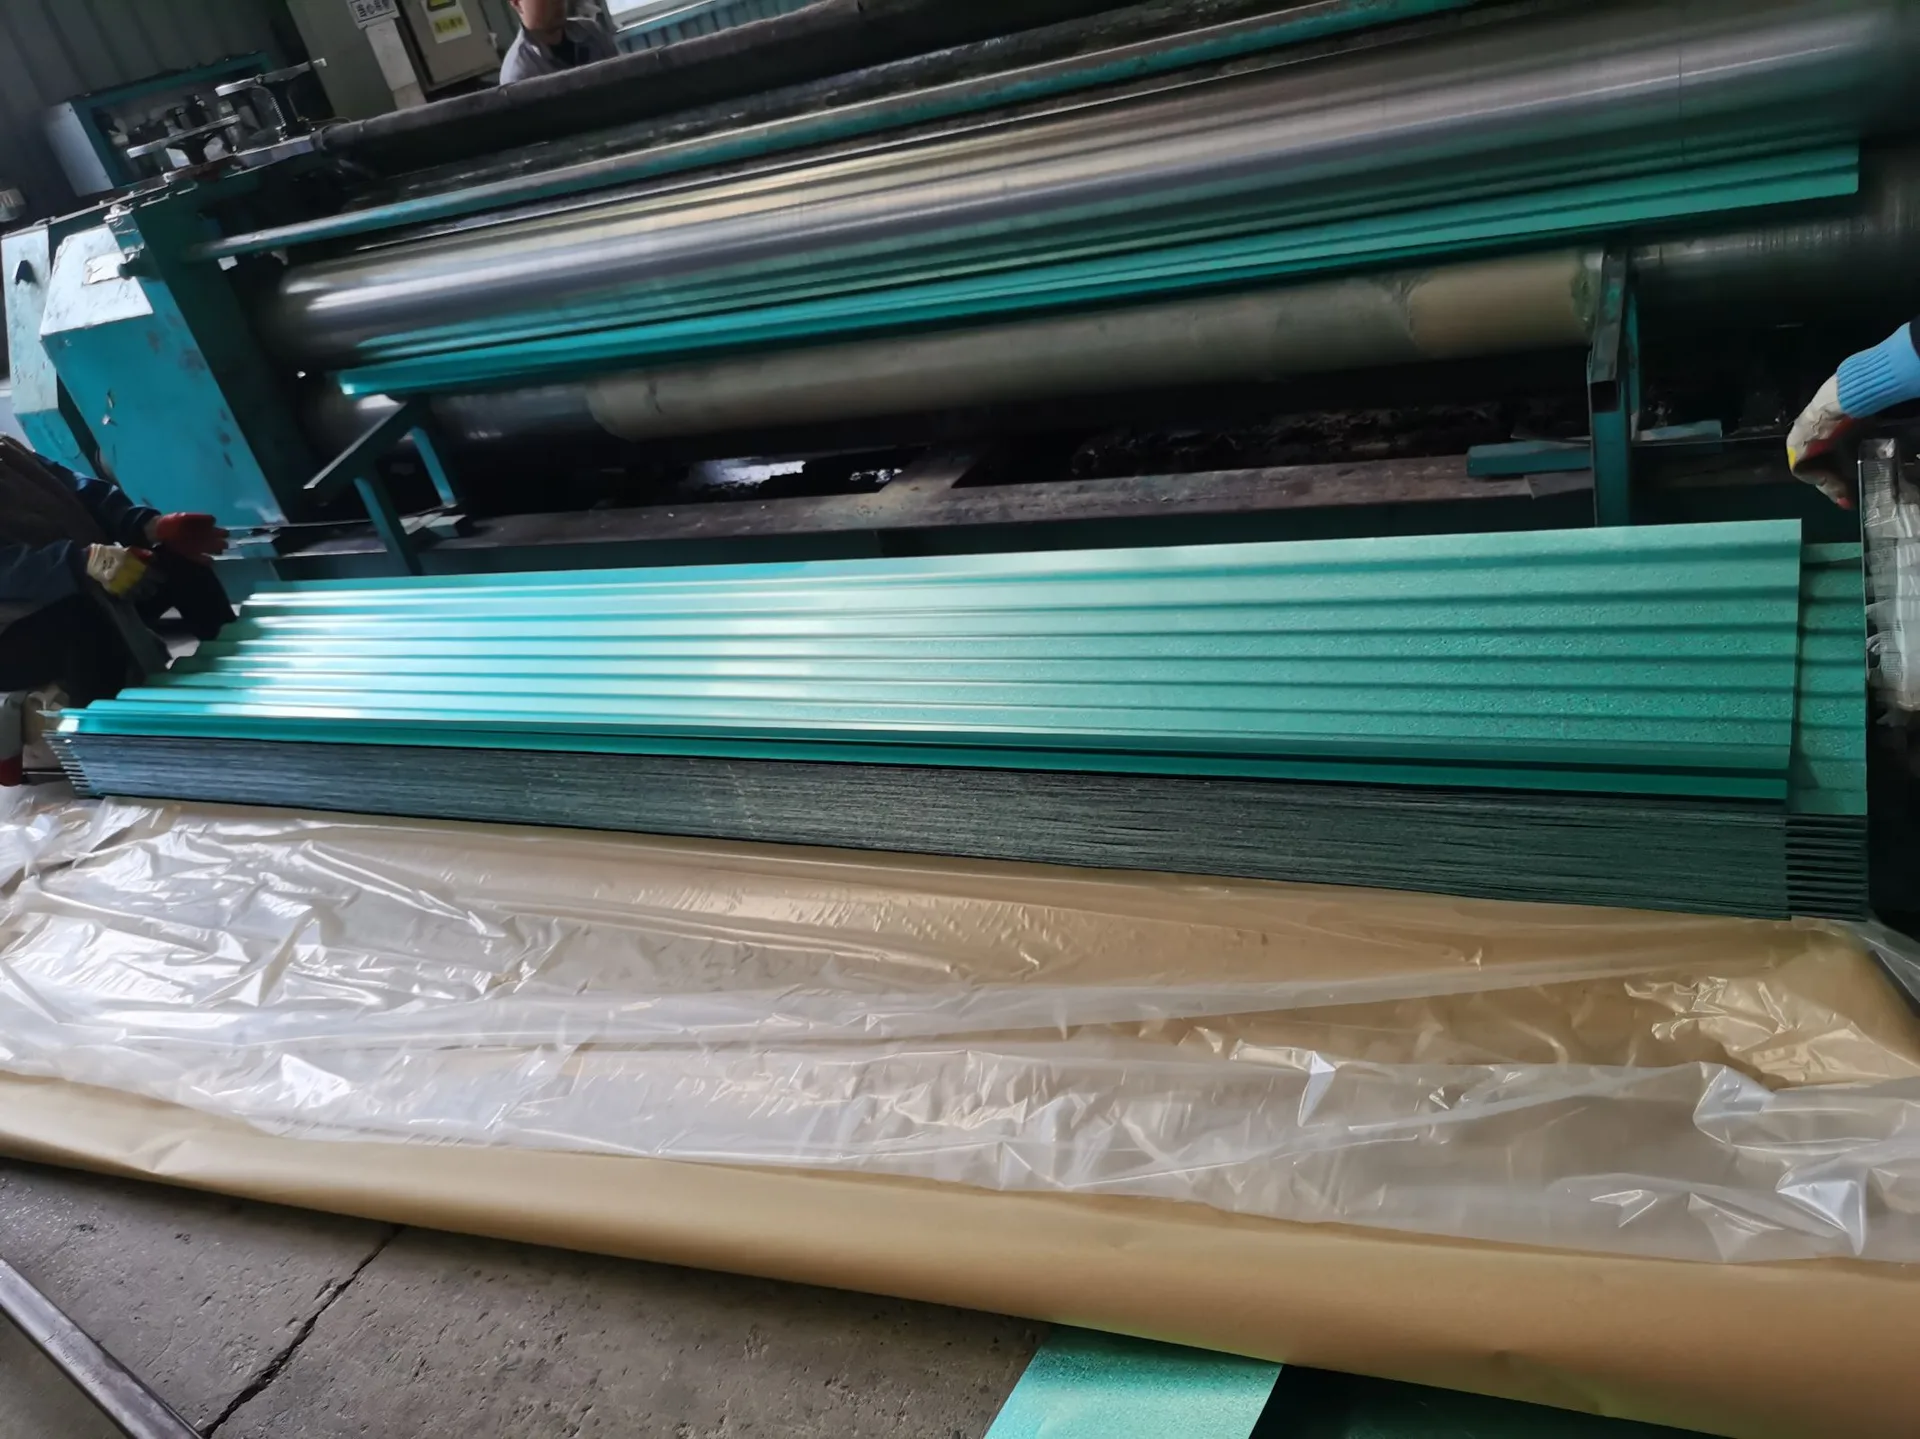
¿Qué hacen realmente el pasivación, el cromatado, el tratamiento anti-huellas y el recubrimiento aceitoso?
El recubrimiento metálico por inmersión en caliente por sí solo no constituye un paquete completo para envío y fabricación. Inmediatamente después de la solidificación del recubrimiento, los molinos aplican sistemas superficiales químicos y/o orgánicos para controlar la corrosión temprana, las marcas de manejo, la fricción y la pintabilidad. Estos tratamientos suelen estar subespecificados en las órdenes de compra, aunque constituyen una causa frecuente de quejas por parte de los clientes.
Pasivación (tratamiento químico)
La pasivación aplica una película de conversión delgada que retarda la formación de manchas por almacenamiento en húmedo y productos de corrosión blancos/negros tempranos cuando la humedad queda atrapada entre los rollos de bobina o las chapas anidadas. Sin una pasivación efectiva, el agua condensada y el acceso restringido al oxígeno pueden crear rápidamente manchas grises, negras o blancas, especialmente durante el flete marítimo, el almacenamiento en monzones o el apilamiento al aire libre en patios. La pasivación no reemplaza un buen embalaje; solo extiende el margen seguro frente a manchas relacionadas con la humedad.
Las líneas modernas cada vez más utilizan pasivación libre de cromo para cumplir con restricciones ambientales y del cliente, mientras buscan resistencia a la corrosión, anti-oscurecimiento, resistencia a ácidos/álcalis y adhesión de pintura. El rendimiento aún varía según la familia de químicos, la integridad de la película seca, la temperatura de la banda en el momento de aplicación y el control posterior de enjuague/secado.
Cromado / tratamiento con cromo
Los tratamientos tradicionales con cromo (hexavalente o relacionados con compuestos de cromo) históricamente brindaron una fuerte protección contra el almacenamiento en húmedo y fueron ampliamente utilizados en banda recubierta metálicamente. Muchos mercados ahora restringen el cromo hexavalente, por lo que los pedidos deben indicar explícitamente si se requiere química cromada, trivalente o sin cromo. Las películas de cromo pueden mejorar la resistencia a la corrosión inicial, pero también pueden afectar la pintura en sitio y la adhesión de recubrimiento en polvo si la superficie no se limpia y pretrata correctamente. Para los sistemas pintados, el paquete de pretratamiento de la línea de recubrimiento debe coincidir con el sistema de pintura en lugar de asumir que son intercambiables.
Anti-huella (AFP) / película orgánica transparente delgada
El tratamiento anti-huella, también descrito como película delgada acrílica transparente, pasivación de resina o AFP, coloca una capa orgánica transparente o híbrida orgánico-inorgánica sobre el recubrimiento metálico. Los sistemas AFP bien diseñados ofrecen varias ventajas prácticas:
- menor aparición de huellas y manchas durante la manipulación e instalación;
- mejor resistencia a las manchas del transporte y al ennegrecimiento por almacenamiento en húmedo;
- brillo inicial más uniforme y aspecto más limpio en el sitio de trabajo;
- en algunos sistemas acrílicos, la posibilidad de conformar en seco sin aceite volátil.
El AFP es común en productos GL para electrodomésticos, armarios eléctricos, grados para panel posterior de LCD y productos de techado en bruto premium donde la apariencia y la manipulación limpia son importantes. El espesor de la película suele estar en el rango aproximado de 0,5-2 µm (los objetivos exactos dependen del proveedor). Una película demasiado delgada puede dejar una cobertura incompleta y una resistencia deficiente a las manchas; una película demasiado gruesa o mal curada puede causar pulverización, transferencia de material a las herramientas, mala conductividad o reducción de la soldabilidad. Los sistemas AFP libres de cromo ya son mainstream en muchos mercados de exportación.
Cantidad de recubrimiento de aceite (peso de aceitado)
El aceite de laminación, a menudo un aceite volátil o aceite anticorrosivo, reduce la fricción en la conformación, protege contra la humedad durante el almacenamiento a corto plazo y puede enmascarar pequeñas abrasiones por manipulación. El peso del recubrimiento de aceite se controla típicamente en el rango bajo de gramos por metro cuadrado. Como referencia industrial práctica, muchos productos con recubrimiento metálico se suministran alrededor de 0,5-2,5 g/m² por cara, dependiendo del grado, las condiciones de la línea del cliente y si el producto se entrega seco, ligeramente aceitado o abundantemente aceitado. Los objetivos exactos deben acordarse con la milla porque el tipo de aceite, la viscosidad, el método de aplicación (electrostático, rodillo aplicador o pulverización) y la temperatura de la banda cambian la película retenida.
El aceite no es un sustituto de la pasivación. El exceso de aceite puede generar varios problemas:
- recolección de suciedad y manchas oscuras en paneles arquitectónicos;
- mala adherencia de la pintura si el aceite no se limpia completamente antes del recubrimiento en bobina o recubrimiento en polvo;
- pilas resbaladizas que se desplazan en contenedores;
- patrones de manchas cuando el aceite no es uniforme y la humedad migra bajo la película.
Insufficient oil, by contrast, increases friction scratches, galling on rolls, and early white rust on dry-chemically-treated material that is stored too long in humid conditions. The correct strategy is to define surface condition as a package: chemically treated + dry, chemically treated + oiled, AFP, or oiled only, then match packaging and storage time to that package.
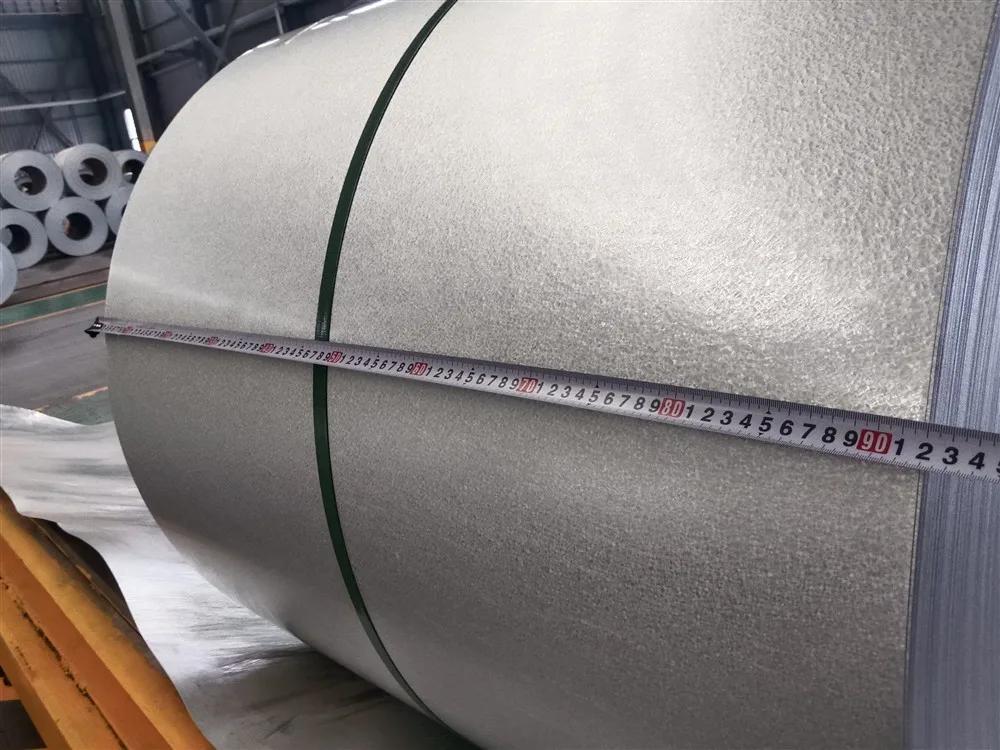
What Quality Problems Appear on Galvalume Coil, Strip, Sheet, and Roofing-and Why?
Most field complaints are not mysterious metallurgy failures. They are interactions among coating mass, surface chemistry, moisture, mechanical damage, and incompatible accessories. The table below links frequent defects to common causes.
| Quality issue | Lo que se observa | Causas raíz frecuentes |
|---|---|---|
Mancha por almacenamiento húmedo / óxido blanco / ennegrecimiento | Manchas gris-negras, polvo blanco, veleteo mate entre bobinas o láminas anidadas | Humedad atrapada en la bobina/empaque; pasivación o AFP inadecuados; papel VCI dañado; almacenamiento prolongado al aire libre; ciclos de temperatura y condensación durante el transporte marítimo |
Zonas descubiertas / recubrimiento delgado / bordes descubiertos | Iniciación local de óxido rojo antes que la superficie circundante | Inestabilidad del cuchillo de aire, escoria, problemas de forma de tira, desgaste de acumulación en bordes, masa de recubrimiento por debajo de lo especificado, abrasión excesiva de temple/rodillos |
| Polvorientización o descamación del recubrimiento en dobleces | Polvo metálico y descamación en radios ajustados | Recubrimiento pesado sobre sustrato de alta resistencia; capa intermetálica excesiva; radio de doblado incorrecto; propiedades mecánicas sobrenvejecidas; doblado inverso sin concesión de proceso |
| No uniformidad del granulado / apariencia moteada | Brillo desigual, tamaño irregular del granulado, apariencia manchada por intemperie | Variación en la química del baño y el enfriamiento; no uniformidad de la pasivación; diferencias locales en el espesor de aceite/AFP; diferencias por envejecimiento exterior, no siempre motivo de rechazo por rendimiento |
| Marcas de huellas dactilares y manchas por manipulación | Huellas oscuras, marcas de guantes, raspados por instalación | Sin AFP o AFP desgastado; película de aceite muy fina/sucia; manejo directo con manos húmedas; deslizar láminas entre sí |
| Estrías de aceite / superficie pegajosa / paneles sucios | Rayas visibles, adhesión de polvo, papel de embalaje pegado | Aplicación desigual del aceite, exceso de peso del aceite, viscosidad incorrecta del aceite, almacenamiento en ambiente cálido después del aceitado |
| Arañazos por conformado con rodillos y marcas negras de bruñido | Rayones lineales, pistas de fricción oscurecidas en las crestas del techo | Conformado en seco sin AFP/aceite adecuado; rodillos contaminados; tensión de entrada excesiva; tránsito de pies con suelas duras sobre techos desnudos instalados |
| Óxido rojo en bordes después del perfilado o corte | Línea de óxido en los bordes cortados o en los orificios perforados | Esperado en cualquier recubrimiento metálico una vez que el acero queda expuesto; acelerado por baja masa de recubrimiento, condensación ácida, contacto con metales dispares, drenaje deficiente |
| Fallo de adhesión de la pintura sobre GL cromatado/pasivado | Formación de ampollas y descamación después del recubrimiento en bobina o pintura en obra | Aceite residual, película de conversión incompatible, limpieza/pretratamiento insuficientes, cromo/AFP sobrecurado, química de imprimación incorrecta |
| Perforación prematura cerca de los sujetadores o chapas de remate | Ataque local del recubrimiento alrededor de las penetraciones | Contacto con cobre/grafito/plomo, escurrimiento de cobre, viruta de acero al carbono dejada en el techo, material de sujetador incorrecto, aislamiento húmedo atrapado, confinamiento de animales o productos químicos agresivos |
Causas vinculadas al proceso que conviene controlar en la planta y en el fabricante
- Control del baño y de la cuchilla de aire - un escurrido inestable genera variabilidad en la masa del recubrimiento y defectos en los bordes que solo aparecen tras la prueba de niebla salina o la exposición exterior.
- Ventana de aplicación del tratamiento superficial - la temperatura de la banda, la velocidad de línea, la presión de los rodillos y la energía de secado determinan si la pasivación/AFP es continua o irregular.
- Estudio de capacidad de peso de aceite - medir el aceite retenido mediante extracción con solvente o métodos equivalentes; no confiar solo en el aspecto húmedo visual.
- Integridad del embalaje - envoltura exterior impermeable, estrategia de desecante cuando sea necesario, almacenamiento en posición vertical y evitar pilas al aire libre cubiertas con lonas que permitan el ingreso de agua de lluvia.
- Higiene en la fabricación - retirar los limaduras de hierro diariamente de las valles de los techos; usar guantes limpios; evitar las bandas de cobre que drenen sobre GL; seleccionar selladores de curado neutro.
¿Cómo deben los compradores especificar el Galvalume para proyectos reales?
Una descripción de pedido sólida suele incluir todos los siguientes puntos:
- Forma del producto: bobina, tira dividida, hoja cortada o perfil para techos;
- Norma y grado: por ejemplo, ASTM A792 CS Tipo B / SS Grado 50, o EN 10346 DX51D+AZ / S350GD+AZ;
- Dimensiones: espesor, ancho, DI/DO de bobina, longitud de hoja o ancho efectivo del perfil;
- Designación del recubrimiento: AZ50 / AZM150, AZ55 / AZM165, etc.;
- Paquete de tratamiento superficial: cromado o pasivado libre de cromo; grado AFP si se requiere;aceitado o en seco; rango objetivo de aceite si está aceitado;
- Clase de calidad superficial: escama regular, escama minimizada, expuesta / no expuesta;
- Objetivos mecánicos: límite elástico, resistencia a la tracción, elongación o banda de dureza para conformado por rodillos;
- Pruebas y certificados: masa de recubrimiento con tres mediciones puntuales, tracción, prueba de doblado, spray salino si se requiere contractualmente;
- Embalaje y clima de destino: embalaje apto para envío marítimo para rutas húmedas.
Para techos en climas interiores suaves, AZ50/AZM150 con pasivación libre de cromo o AFP es un nivel básico común. Para zonas industriales costeras o de alta humedad, muchos diseñadores optan por clases AZ55-AZ70 y ajustan las normas de embalaje y almacenamiento. Para carcasas de electrodomésticos o electrónica, la uniformidad del AFP, la conductividad y la apariencia suelen tener prioridad sobre la masa máxima del recubrimiento. Para estampación profunda o conformado con rodillos severo, discutir la adherencia del recubrimiento y si una masa de recubrimiento ligeramente inferior o un grado especial para conformado reducirá el riesgo de formación de polvo.
Lista de verificación práctica de inspección antes de aceptar un envío
- Verificar los números de horno/pestaña contra el MTC; comprobar la designación del recubrimiento y el grado mecánico.
- Inspeccionar las envolturas exteriores por mojamiento con agua de mar, correas rotas o bordes aplastados.
- Desenrollar o retirar las envolturas exteriores con cuidado y buscar patrones de manchas negras/blancas que se repitan según el paso del enrollado.
- Comprobar la uniformidad del aceite y los residuos si se requiere pintabilidad en procesos posteriores.
- Medir el espesor y el ancho en múltiples ubicaciones; comparar con las tolerancias solicitadas.
- Realice pruebas de doblez del recubrimiento adecuadas al grado; examine el desprendimiento en la zona exterior del doblez.
- Para pedidos de tejado, forme una pieza piloto e inspeccione las coronas de las nervaduras, los traslapes laterales y los bordes cortados antes de la producción en serie.
Consejos clave para especificadores y fabricantes
El éxito de la bobina de acero Galvalume depende de tratar la composición química del recubrimiento, el espesor del recubrimiento, el tratamiento superficial, la gestión del aceite y las prácticas de fabricación como un sistema único. El recubrimiento de aluminio-cinc 55 % aporta una duradera protección combinada de barrera y galvanizada a la banda, a las chapas planas y a los paneles de tejado; las películas de pasivación y de cromado (o libres de cromo) protegen el producto durante el transporte logístico; las capas anti-huellas preservan la apariencia y la limpieza durante la manipulación; y el peso controlado del aceite favorece la conformación sin comprometer la pintura ni la limpieza. La mayoría de los incidentes de calidad pueden rastrearse hasta fallos en la gestión de la humedad, películas superficiales incompletas, selección inadecuada del tratamiento para el uso final, abrasión mecánica o materiales incompatibles en obra, y no a una única bobina defectuosa inexplicable.
Si está adquiriendo bobina de acero Galvalume, tira subdividida, chapa plana o paneles de tejado corrugados y necesita ayuda para asignar el espesor AZ, el grado mecánico y el tratamiento superficial a un clima o a una línea de fabricación, pongase en contacto con SUNSEA STEEL CO., LIMITED en [email protected] o WhatsApp +86 152 6555 2259 a través de https://wa.me/8615265552259.
Frequently Asked Questions
¿Qué es la bobina de acero Galvalume y en qué se diferencia del acero galvanizado?
Galvalume es una lámina de acero recubierta por inmersión en caliente con una aleación de aproximadamente 55% de aluminio, 43.4% de zinc y 1.6% de silicio. En comparación con el acero convencional recubierto de zinc (galvanizado), combina protección de barrera de aluminio con protección sacrificial de zinc. En muchos ambientes, se cita que Galvalume AZ50/AZM150 ofrece aproximadamente dos a cuatro veces la vida útil contra corrosión que G90 galvanizado, dependiendo del entorno y los detalles de diseño.
¿Qué masa de recubrimiento debo elegir para la lámina de techo Galvalume?
AZ50/AZM150 es una opción destacada para paneles de construcción general. AZ55/AZM165 y masas superiores suelen preferirse para mayor vida útil de diseño o climas más agresivos. Los proyectos costeros, industriales o de alta humedad también deben reforzar el empaquetado, la selección de fijadores y los detalles de drenaje, no solo aumentar la masa del recubrimiento.
¿Qué hacen la pasivación y la cromación en la bobina Galvalume?
Los tratamientos químicos de pasivación y cromado/sin cromo crean una fina película de conversión que retrasa el manchado por almacenamiento húmedo, la herrumbre blanca y el ennegrecimiento cuando la humedad queda atrapada entre las espiras o entre láminas apiladas. Mejoran la durabilidad logística pero no reemplazan el empaquetado apto para transporte marítimo ni el almacenamiento seco. Muchos mercados de exportación ahora especifican sistemas libres de cromo.
¿Por qué especificar tratamiento anti-huella en la cinta o lámina Galvalume?
Las películas transparentes anti-huella (AFP) reducen las marcas de manipulación, mejoran la resistencia al manchado por transporte y ayudan a conservar un aspecto limpio y brillante. Algunos sistemas AFP acrílicos también permiten el conformado en frío sin aceite volátil. El AFP es especialmente útil para piezas de electrodomésticos, paneles expuestos y productos de techo desnudo premium.
¿Cuánto recubrimiento con aceite se aplica típicamente a la bobina de acero Galvalume?
El peso del aceite depende de la aplicación, pero muchos productos con recubrimiento metálico se suministran en un rango ligero del orden de aproximadamente 0.5-2.5 g/m² por cara. Demasiado poco aceite aumenta los arañazos de conformado y el riesgo de manchado temprano; demasiado aceite causa acumulación de suciedad, deslizamiento en apilamiento y problemas de adherencia de pintura. Siempre defina el tipo de aceite y el rango objetivo con el molino.
¿Qué causa el ennegrecimiento o la herrumbre blanca en las bobinas Galvalume durante el envío?
La causa más común es la humedad atrapada entre las espiras de la bobina o entre láminas apiladas bajo oxígeno restringido, especialmente durante el transporte marítimo o el almacenamiento al aire libre. Los factores contribuyentes incluyen empaquetado dañado, pasivación/AFP inadecuada, ciclado de temperaturas con condensación y largo tiempo de almacenamiento. El tratamiento químico adecuado más el empaquetado seco e intacto reduce enormemente el riesgo.
¿Se puede procesar la bobina de acero Galvalume en cinta, lámina plana y paneles de techo corrugado?
Sí. Las bobinas madre pueden hendirse en cinta estrecha, cortarse a longitudes de lámina/planchas planas o conformarse en rollo en paneles de techo corrugados y trapetzoidales. Cada vía necesita grado mecánico coincidente, adhesión del recubrimiento, tratamiento superficial y calidad de borde. Los grados de techo de alta resistencia requieren radios de herramienta cuidadosos para evitar la pulverización del recubrimiento.
¿Qué normas se aplican a la adquisición de bobina de acero Galvalume?
Las referencias comunes incluyen ASTM A792/A792M para chapa con recubrimiento de aleación de 55% aluminio-zinc, JIS G3321 y designaciones EN 10346 como DX51D+AZ o grados estructurales +AZ. Los pedidos deben indicar explícitamente norma, grado, designación del recubrimiento, tratamiento superficial, dimensiones y requisitos de ensayo.