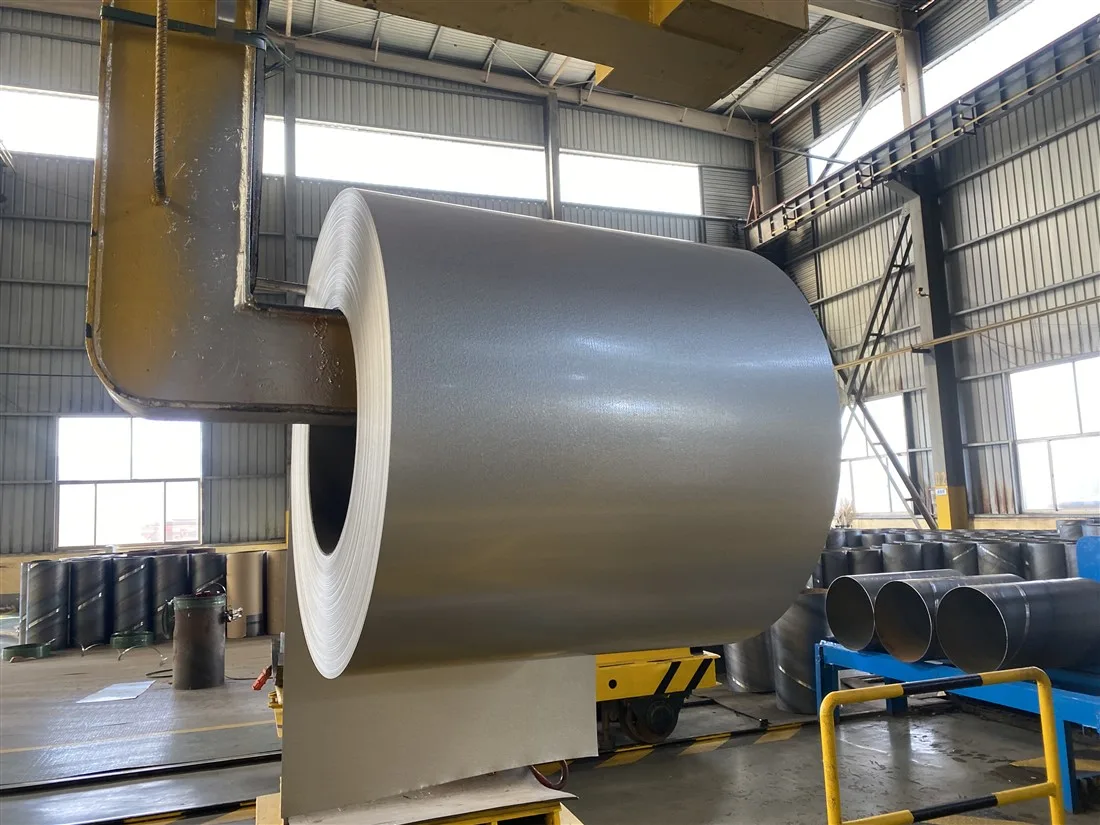
Qu'est-ce que la bobine d'acier Galvalume et comment la passivation, le chromage, le traitement anti-empreintes et le revêtement d'huile affectent-ils la qualité de la bande, de la feuille et des tôles de toiture ?
Guide technique de la bobine d'acier Galvalume : performance du revêtement Al-Zn à 55 %, choix de la masse de revêtement AZ, passivation, chromage, films anti-empreintes, poids du revêtement d'huile et défauts de qualité affectant la bande, la feuille et les panneaux de toiture.
Bobine d'acier Galvalume (tôle revêtue d'alliage aluminium-zinc à 55 %, souvent spécifiée selon ASTM A792/A792M, JIS G3321 ou EN 10346 comme DX51D+AZ et grades apparentés) est l'un des substrats métalliques revêtus les plus couramment spécifiés pour les bandes industrielles, les tôles plates et les panneaux de toiture ondulée. Les acheteurs recherchant une longue durée de vie en climats humides, industriels ou côtiers posent fréquemment la même question pratique : qu'est-ce qui drive réellement la performance — la seule masse de revêtement, ou la combinaison de la chimie du revêtement, du traitement de surface, du film d'huile et du contrôle du procédé en aval ?
Ce guide explique comment fonctionne le Galvalume (également appelé GL, Aluzinc ou acier revêtu Al-Zn à 55 %), comment les bobines sont converties en produits bandes, plaques/tôles et toitures, et comment le passivation, le chromating/traitement sans chrome, les films anti-empreintes (AFP) et le poids de revêtement huileux influencent l'apparence, la formabilité, la stabilité en stockage et la résistance à la corrosion sur site. Il corrèle également les défauts qualité courants à leurs causes racines les plus fréquentes afin que les équipes d'approvisionnement, QC et fabrication puissent rédiger des spécifications plus claires et inspecter plus efficacement les bobines réceptionnées.

Qu'est-ce que la bobine d'acier Galvalume et comment le revêtement Al-Zn à 55 % protège-t-il l'acier ?
Le Galvalume est produit par immersion continue à chaud d'une bande d'acier laminé à froid dans un bain fondu composé nominalement d'environ 55 % d'aluminium, environ 43,4 % de zinc et environ 1,6 % de silicium en poids. Le silicium est essentiel pour l'adhérence du revêtement et pour contrôler la couche de réaction intermétallique à l'interface acier-revêtement. Après la sortie du bac, des couteaux à air émondent le métal fondu jusqu'à la masse de revêtement cible, la bande refroidit et une cosse dendritique caractéristique se solidifie.
La protection contre la corrosion est双模式:
- Protection barrière des régions riches en aluminium - l'aluminium s'oxyde pour former un film surfacique stable qui ralentit l'attaque atmosphérique générale.
- Protection sacrificielle (galvanique) des régions interdendritiques riches en zinc - le zinc corrode préférentiellement sur les bords découpés, les rayures et les fissures de formage, retardant l'apparition de rouille rouge sur le substrat acier.
L'expérience industrielle d'exposition et la documentation technique des fabricants indiquent communément qu'un revêtement Galvalume AZ50 / AZM150 peut offrir environ de deux à quatre fois la durée de vie en corrosion atmosphérique de l'acier galvanisé G90 (Z275) conventionnel dans de nombreux environnements ruraux, industriels et marins, bien que la durée de vie absolue dépende toujours du climat, des détails de conception, des matériaux de contact et de la maintenance. L'épaisseur de revêtement calculée pour AZ50 (AZM150) est d'environ 20 um par face sur la base des relations de masse volumique de revêtement utilisées dans les directives ASTM A792 (environ 3,75 g/m2 = 1 um pour Galvalume ; 1,0 oz/pi2 = 305 g/m2 = 3,2 mils d'épaisseur totale de revêtement). ---
Quels grades de masse de revêtement comptent pour les applications en bande, tôle et toiture ?
La désignation du revêtement est le principal levier de durée de vie contre la corrosion. L'ASTM A792/A792M définit les masses minimales de revêtement par triple point et par point simple, pour les systèmes impérial et SI. Les sélections commerciales courantes incluent :
| Désignation courante | Env. total des deux faces | Contexte d'utilisation typique |
|---|---|---|
| AZ30 / AZM100 | 0,30 oz/pi² / 100 g/m² | Produits intérieurs à usage léger ou à courte durée de vie ; vérifier soigneusement l'adéquation |
| AZ50 / AZM150 | 0,50 oz/ft² / 150 g/m² | Toiture courante, panneaux de mur, tôle générale pour extérieur |
| AZ55 / AZM165 | 0,55 oz/ft² / 165 g/m² | Durabilité atmosphérique supérieure ; amélioration courante des panneaux de bâtiment |
| AZ60-AZ70 / AZM180-AZM210 | 0,60-0,70 oz/ft² / 180-210 g/m² | Climats agressifs, durée de conception plus longue, sites industriels exigeants |
Pour l'AZ50 ASTM, la moyenne minimale à triple point est de 0,50 oz/pi² sur les deux faces, avec un minimum mono-point de 0,43 oz/pi². Pour l'AZM150 SI, les valeurs correspondantes sont 150 g/m² en triple point et 130 g/m² en mono-point. L'ASTM note également que le revêtement n'est pas toujours réparti uniformément d'un côté à l'autre ou du bord au centre ; en pratique, chaque surface transporte normalement au moins environ 40 % de la limite mono-point. Cette variabilité explique pourquoi les commandes doivent spécifier à la fois la désignation du revêtement et la norme d'inspection, et non uniquement une étiquette commerciale telle que « AZ150 ».
Les nuances de métal de base sont tout aussi importantes pour la fabrication. Les aciers commerciaux et de formage (familles CS/FS ou DX51D/DX52D) supportent un cintrage modéré et le formage à rouleaux. Les nuances structurelles telles que SS Grade 33-80 (classes de limite d'élasticité approximativement 230-550 MPa) ou les systèmes G300-G550 sont sélectionnées lorsque la rigidité des panneaux, la charge de neige, la soulèvement au vent ou la toiture grande portée exigent une résistance plus élevée. Une résistance plus élevée signifie généralement une allongement plus faible, de sorte que les rayons d'outillage, la conception de la fleur de formage à rouleaux et l'état de bord deviennent plus critiques.
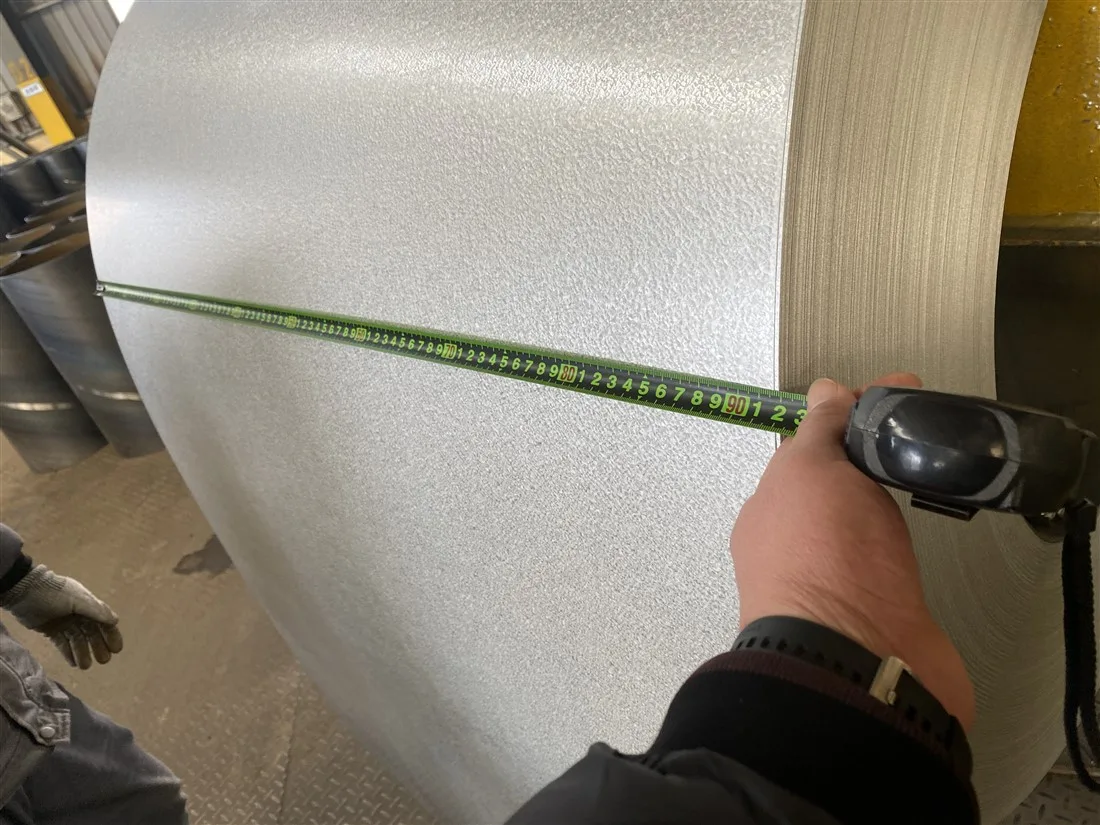
Comment les bobines Galvalume sont-elles transformées en bande, tôle d'acier et panneaux de toiture ?
1. Bande Galvalume (bobine fendue)
Les bobines mères sont débordées par les bords et fendues en bandes plus étroites pour les tubes, lignes de pannes, pièces d'appareils, composants CVC, gouttières de câbles et alimentation de formage à rouleaux. Les contrôles critiques comprennent le gauchissement, la hauteur de burr, l'ondulation des bords, la tolérance de largeur et l'uniformité de l'huile résiduelle. Des burrs excessifs peuvent couper les films anti-empreintes, racler l'huile et amorcer la corrosion aux bords fendus. Pour le formage à haute vitesse, de nombreux fabricants demandent une huile légère ou une surface acrylique/AFP qui peut être formée à sec, selon l'outillage utilisé.
2. Tôle/plaque en acier Galvalume (découpe à longueur)
Les lignes de découpe à longueur transforment la bobine en feuilles plates pour le bardage, la ventilation, les armoires, les équipements agricoles et d'autres travaux de pressage. Ici, la qualité de forme compte autant que la masse de revêtement : la courbure transversale, le set de bobine, le bombement central et l'ondulation des bords affectent tous le nesteding, la précision de l'emporte-pièce et l'aspect plan visuel. Le recuit de tempérage et le nivellement sous tension améliorent la surface et la forme pour la tôle architecturale exposée. L'épaisseur est généralement commandée comme épaisseur totale du produit (métal de base plus revêtement), sauf si un supplément uniquement métal de base est spécifié.
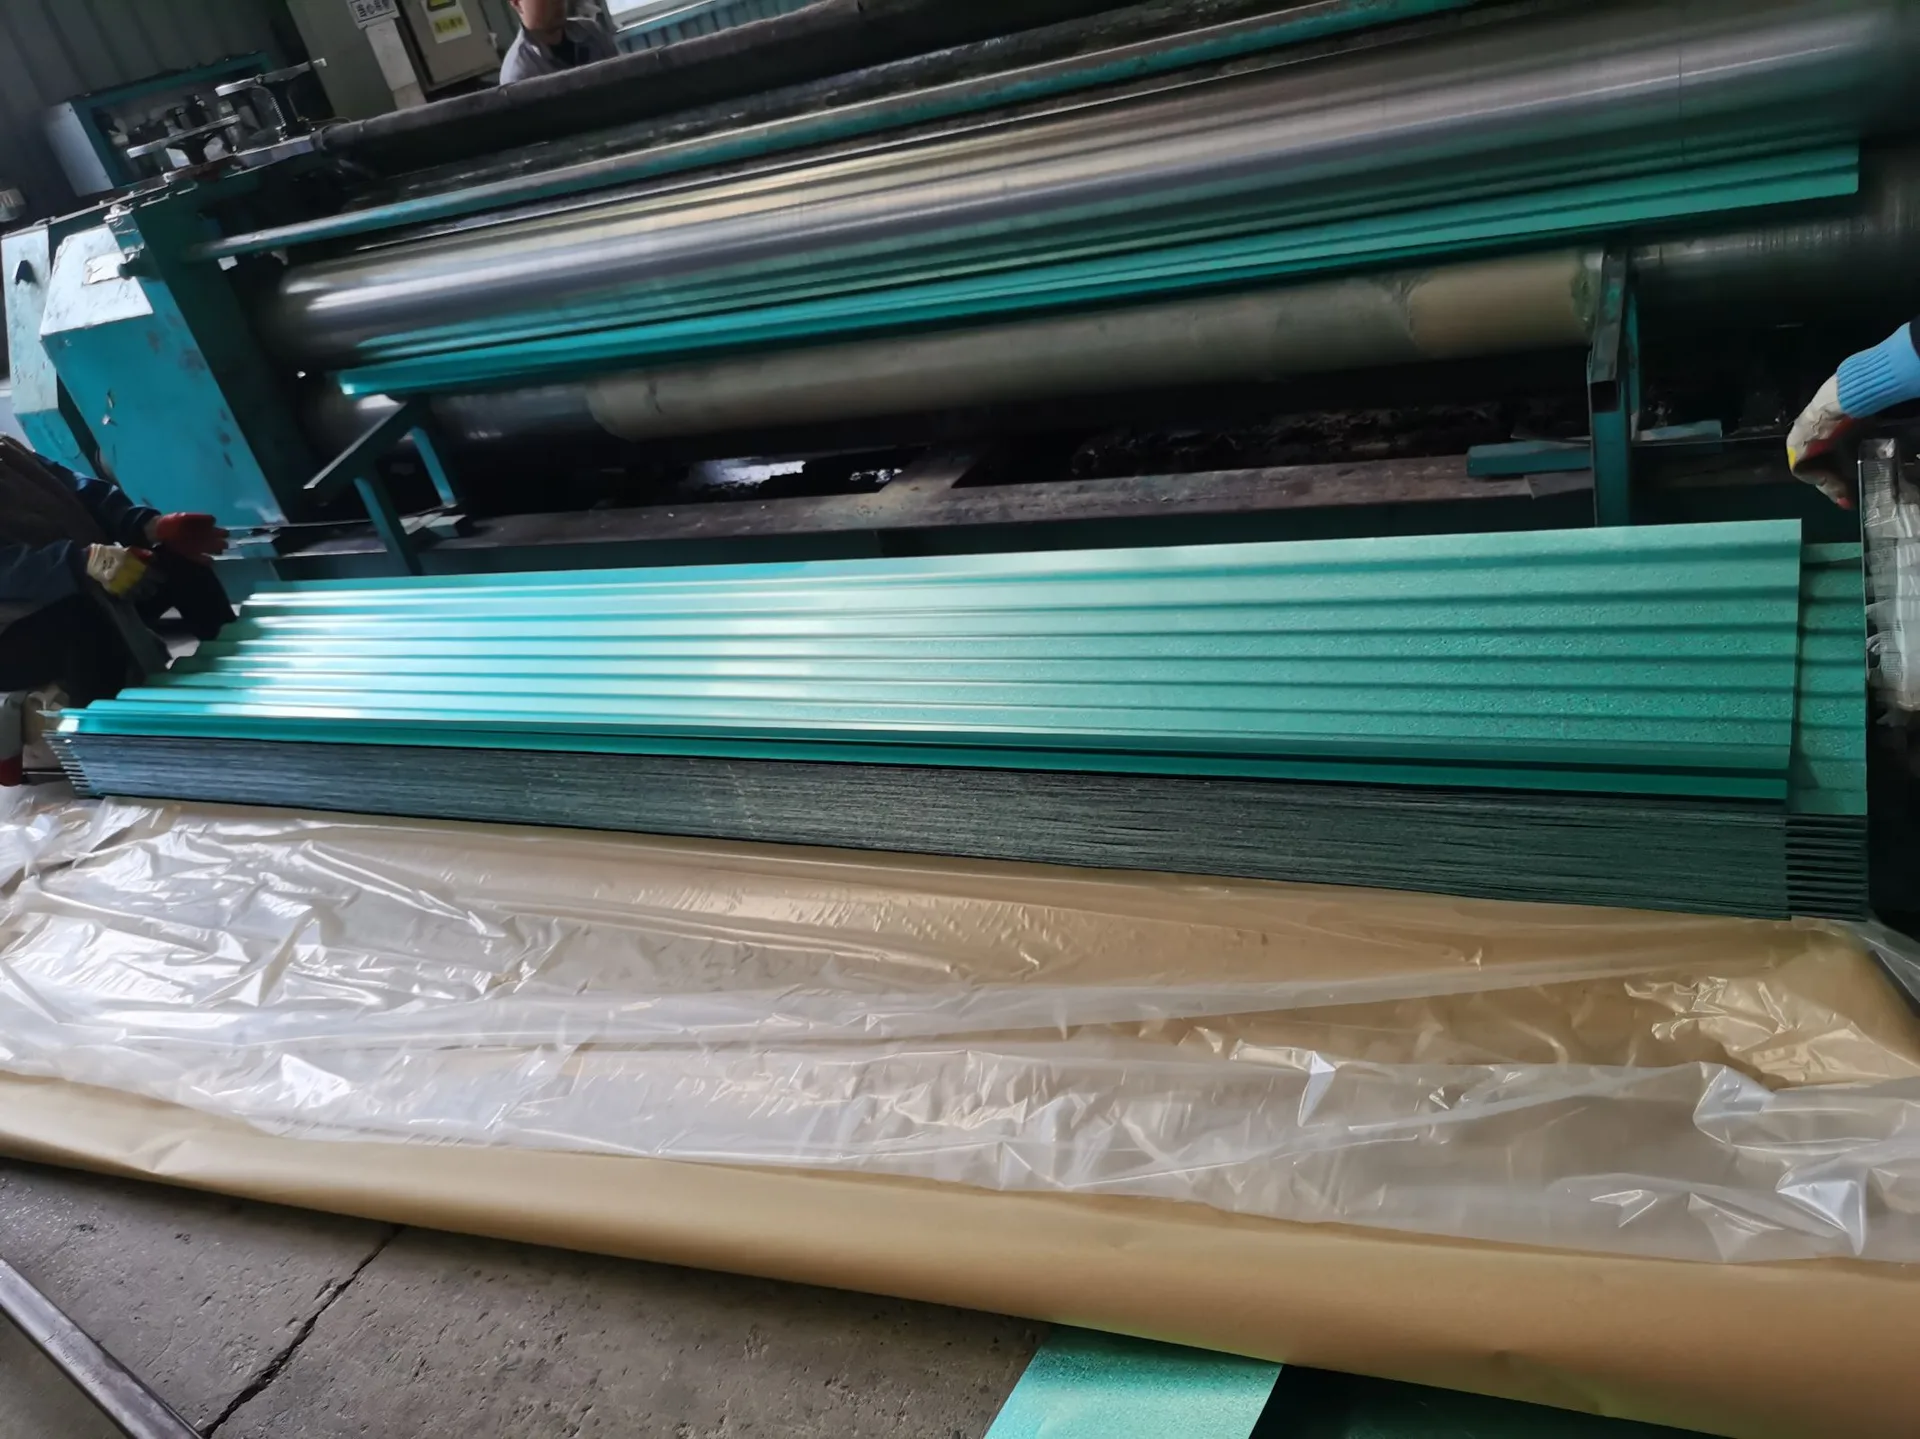
3. Panneaux de toiture et tôles ondulées / profilées
La toiture est l'application finale la plus voyante pour le Galvalume nu et prépeint. Les profils courants incluent les panneaux ondulés, trapézoïdaux, de type IBR et à aspect tuilé. La performance d'une toiture réussie dépend de plus que la masse AZ :
le grade approprié pour le comportement au feuillard et la fixation ;
un revêtement uniforme et un film de surface intact après le formage par rouleau ;
des fixations, mastics d'étanchéité et cornières compatibles ;
une conception de drainage évitant le stockage prolongé d'eau stagnante et le ruissellement entre métaux dissemblables.
La toiture en Galvalume nu est prisée pour sa réflectivité thermique et sa résistance à la corrosion à long terme. Le Galvalume prépeint (PPGL) ajoute de l'esthétique et une protection barrière supplémentaire, mais le revêtement métallique demeure la dernière ligne de défense sur les bords coupés et les rayures. De nombreuses garanties de panneaux de bâtiment pour la résistance à la perforation du Galvalume nu sont rédigées autour de performances atmosphériques sur plusieurs décennies lorsque les conditions d'installation et environnementales sont respectées ; le libellé exact des garanties est propre à chaque projet et doit être vérifié auprès du fournisseur.
Que font réellement la passivation, le chromitage, le traitement anti-empreintes et le revêtement huileux ?
Le revêtement métallique par immersion à chaud seul ne constitue pas un ensemble complet pour l'expédition et la fabrication. Immédiatement après la solidification du revêtement, les mills appliquent des systèmes de surface chimiques et/ou organiques pour contrôler la corrosion précoce, les marques de manutention, les frottements et la peignabilité. Ces traitements sont souvent sous-spécifiés sur les bons de commande, pourtant ils constituent une cause fréquente de réclamations clients.
Passivation (traitement chimique)
La passivation applique un fin film de conversion qui retarde la formation de taches de stockage humide et de premiers produits de corrosion blancs/noirs lorsque l'humidité est piégée entre les spires de bobine ou les feuilles superposées. Sans passivation efficace, l'eau condensée et l'accès limité à l'oxygène peuvent créer rapidement des taches grises, noires ou blanches — en particulier pendant le fret maritime, le stockage en mousson ou l'empilement en aire extérieure. La passivation ne remplace pas un bon emballage ; elle ne fait qu'étendre la fenêtre de sécurité contre les taches liées à l'humidité.
Les lignes modernes utilisent de plus en plus la passivation sans chrome pour répondre aux contraintes environnementales et clients tout en ciblant la résistance à la corrosion, l'anti-noircissement, la résistance aux acides/à l'alcali et l'adhérence de la peinture. Les performances varient toutefois selon la famille de chimie, l'intégrité du film sec, la température de bande au moment de l'application et le contrôle du rinçage/séchage post-traitement.
Chromating / traitement au chromate
Les traitements traditionnels au chromate (hexavalent ou apparenté aux composés du chrome) offraient historiquement une protection solide contre le stockage humide et étaient largement utilisés sur les bandes métalliquement revêtues. De nombreux marchés réglementent désormais le chrome hexavalent, il convient donc de spécifier explicitement sur les commandes si une chimie chromatée, trivalente ou sans chrome est requise. Les films de chromate peuvent améliorer la résistance à la corrosion précoce, mais ils peuvent également affecter l'adhérence de la peinture sur site et de la poudre si la surface n'est pas correctement nettoyée et prétraîtée. Pour les systèmes peints, le package de prétraitement de la ligne de revêtement doit être adapté au système de peinture plutôt que considéré comme interchangeable.
Anti-empreinte (AFP) / fin film organique transparent
Le traitement anti-empreinte — également décrit comme fin film acrylique transparent, passivation résine ou AFP — dépose une couche organique transparente ou hybride organique-inorganique sur le revêtement métallique. Les systèmes AFP bien conçus offrent plusieurs avantages pratiques :
- réduction de l'apparition de traces de doigts et de salissures lors de la manipulation et de l'installation ;
- résistance accrue aux taches de transport et au noircissement en stockage humide;
- brillance initiale plus uniforme et aspect plus propre sur le chantier ;
- dans certains systèmes acryliques, la possibilité de profilométrie à sec sans utilisation d'huile volatilisable.
L'AFP est courant sur les produits GL destinés aux appareils ménagers, aux armoires électriques, aux nuances LCD/back-panel et aux produits de toiture nus haut de gamme où l'apparence et la propreté lors de la manipulation comptent. L'épaisseur du film est généralement de l'ordre de 0,5-2 µm (les cibles exactes dépendent du fournisseur). Un film trop fin peut laisser une couverture incomplète et une résistance aux taches insuffisante ; un film trop épais ou mal durci peut provoquer un poudrage, un transfert sur les outils, une mauvaise conductivité ou une soudabilité réduite. Les systèmes AFP sans chrome sont désormais majoritaires sur de nombreux marchés d'exportation.
Quantité de revêtement huileux ( poids de lubrification)
L'huile de laminoir – souvent une huile volatilisable ou une huile antirouille – réduit le frottement pendant le formage, protège contre l'humidité lors du stockage à court terme et peut masquer de légères abrasions de manutention. Le grammage d'huile est généralement contrôlé dans la fourchette basse de grammes par mètre carré. À titre de référence industrielle pratique, de nombreux produits à revêtement métallique sont fournis aux alentours de 0,5-2,5 g/m² par face, selon la nuance, les conditions de ligne client et le fait que le produit soit sec, légèrement huilé ou fortement huilé. Les cibles exactes doivent être convenues avec la mill, car le type d'huile, la viscosité, la méthode d'application (électrostatique, rouleau applicateur ou pulvérisation) et la température de la bande modifient toutes le film retenu.
L'huile ne remplace pas la passivation. Un excès d'huile peut créer plusieurs problèmes :
- saleissures et traces sombres sur les panneaux architecturaux ;
- mauvaise adhérence de la peinture si l'huile n'est pas entièrement éliminée avant la prélaque en bobine ou la pulvérisation de poudre ;
- empilements glissants qui se déplacent dans les conteneurs ;
- taches de staining lorsque l'huile n'est pas uniforme et que l'humidité migre sous le film.
Un excès d'huile, en revanche, augmente les rayures par friction, le grippage sur les rouleaux et l'apparition précoce de rouille blanche sur les matériaux traités chimiquement à sec stockés trop longtemps dans des conditions humides. La stratégie correcte consiste à définir l'état de surface comme un package : traité chimiquement + sec, traité chimiquement + huilé, AFP, ou huilé uniquement, puis à adapter l'emballage et la durée de stockage à ce package.
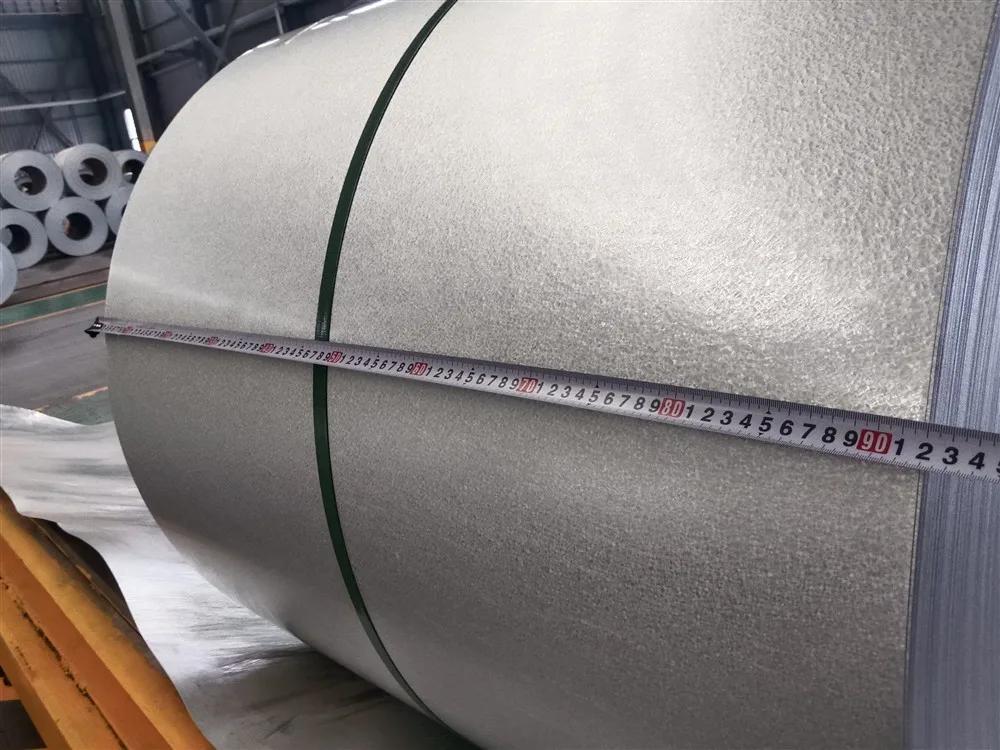
Quels problèmes de qualité apparaissent sur la bobine, la bande, la tôle et la toiture en Galvalume – et pourquoi ?
La plupart des réclamations sur le terrain ne sont pas des défaillances métallurgiques mystérieuses. Ce sont des interactions entre la masse du revêtement, la chimie de surface, l'humidité, les dommages mécaniques et les accessoires incompatibles. Le tableau ci-dessous relie les défauts fréquents aux causes courantes.
| Problème de qualité | Ce que vous observez | Causes racines fréquentes |
|---|---|---|
| Taches d'humidité / rouille blanche / noircissement | Taches gris-noir, poudre blanche, ternissement moucheté entre les bobines ou les feuilles empilées | Humidité piégée dans la bobine/le paquet ; passivation ou AFP insuffisante ; VCI/papier endommagés ; stockage long à l'extérieur ; cycles thermiques et condensation pendant le transport maritime |
| Zones nues / revêtement fin / bords nus | Amorces de rouille rouge locales, plus précoces que la surface environnante | Instabilité du couteau à air, scorie, problèmes de forme de tôle, essuyage du dépôt de bord, masse de revêtement sous-spécifiée, abrasion excessive par laminage/trempe |
| Poudrage ou écaillage du revêtement au niveau des plis | Poussière métallique, écaillage en dehors des rayons serrés | Revêtement épais sur substrat haute résistance, couche intermétallique excessive, rayon de pliage incorrect, propriétés mécaniques survieillies, pliage inverse sans marge de processus |
| Non-uniformité des cristaux / aspect marbré | Luminosité inégale, taille irrégulière des cristaux, ternissement par places après intempéries | Variations de chimie de bain et de refroidissement ; passivation non uniforme ; différences locales d'épaisseur d'huile/AFP ; différences de vieillissement en extérieur - pas toujours un rejet de performance |
| Traces de doigts et empreintes de manipulation | Empreintes sombres, marques de gants, rayures d'installation | Pas d'AFP ou AFP usée ; film d'huile trop fin/sale ; manutention à mains nues avec des mains humides ; glissement des tôles les unes sur les autres |
| Traînées d'huile / surface collante / panneaux sales | Rayures visibles, adhérence de poussière, papier d'emballage qui colle | Application inégale de l'huile, poids d'huile excessif, viscosité incorrecte de l'huile, stockage à température élevée après huilage |
| Raysures de formage en rouleau et marques noires de frottement | Rayures linéaires, traces de frottement assombries sur les nervures de toiture | Formage à sec sans AFP/huile adaptée ; rouleaux contaminés ; tension d'entrée excessive ; circulation piétonne avec semelles dures sur toitures nues installées |
| Rouille aux bords après profilage ou découpe | Traces de rouille sur les bords coupés ou les trous poinçonnés | Attendu sur tout revêtement métallique une fois l'acier exposé ; accéléré par une faible masse de revêtement, une condensation acide, le contact entre métaux dissemblables, un mauvais drainage |
| Échec d'adhérence de la peinture sur GL chromaté/passivé | Cloquage et décollement après prélaquage en bobine ou peinture sur chantier | Huile résiduelle, film de conversion incompatible, nettoyage/pretreatment insuffisant, chromate/AFP sur-cuit, chimie de primaire inadaptée |
| Perforation prématurée près des fixations ou des éléments d'étanchéité | Attaque locale du revêtement autour des percées | Contact avec cuivre/graphite/Plomb, ruissellement provenant de cuivre, écumes d'acier-carbone laissées sur le toit, matériau de fixation inadapté, isolation humide piégée, confinement animal ou produits chimiques agressifs |
Causes liées au procédé, à maîtriser en usine et chez le transformateur
- Contrôle du bain et du couteau à air - un essuyage instable crée une dispersion de la masse de revêtement et des défauts de bord qui n'apparaissent qu'après un test au brouillard salin ou une exposition en extérieur.
- Fenêtre d'application du traitement de surface - la température de la bande, la vitesse de ligne, la pression des rouleaux et l'énergie de séchage déterminent si le passivage/le traitement anti-trace est continu ou tacheté.
- Étude de capacité de poids d'huile - mesurer l'huile retenue par extraction au solvant ou par des méthodes équivalentes ; ne pas se fier uniquement à l'aspect visuel humide.
- Intégrité de l'emballage - enveloppe extérieure étanche, stratégie d'utilisation de dessiccant si nécessaire, stockage debout et éviter les empilements extérieurs sous bâche avec infiltration de pluie.
- Hygiène de fabrication - éliminer les limailles de fer quotidiennement dans les vallées de toiture ; utiliser des gants propres ; éviter les chaperons en cuivre qui drainent vers l'acier GL ; sélectionner des mastics à cure neutre.
Comment les acheteurs doivent-ils spécifier l'acier Galvalume pour des projets réels ?
Une description de commande robuste comprend généralement tous les éléments suivants :
- Forme du produit : bobine, bande fendue, feuille découpée ou profil de couverture ;
- Norme et nuance : ex. ASTM A792 CS Type B / SS Grade 50, ou EN 10346 DX51D+AZ / S350GD+AZ ;
- Dimensions : épaisseur, largeur, ID/OD de bobine, longueur de feuille ou largeur utile de profil ;
- Désignation du revêtement : AZ50 / AZM150, AZ55 / AZM165, etc. ;
- Package de traitement de surface : chromaté ou passivé sans chrome ; qualité AFP si requis ; huilé ou sec ; plage d'huile cible si huilé ;
- Classe de qualité de surface : flocon régulier, flocon minimisé, exposé / non exposé ;
- Objectifs mécaniques : limite d'élasticité, résistance à la traction, allongement ou plage de dureté pour le formage par rouleaux ;
- Essais et certificats : masse de revêtement avec triple point, traction, essai de pliage, brouillard salin si requis contractuellement ;
- Emballage et climat de destination : emballage navigable à l'exportation pour les routes humides.
Pour la toiture dans les climats intérieurs cléments, l'AZ50/AZM150 avec passivation sans chrome ou AFP constitue une base courante. Pour les zones côtières ou industrielles à forte humidité, de nombreux concepteurs optent pour des classes AZ55-AZ70 et resserrent les règles d'emballage et de stockage. Pour les boîtiers d'appareils ou d'électronique, l'uniformité de l'AFP, sa conductivité et son aspect priment souvent sur la masse maximale de revêtement. Pour le formage profond ou le pliage sévère, discutez de l'adhérence du revêtement et de la réduction éventuelle de la masse de revêtement ou d'un grade spécial formage pour diminuer le risque de粉age.
Liste de contrôle pratique avant réception d'une cargaison
- Vérifiez les numéros de chaleur/tôle en fonction de la MTC ; contrôlez la désignation du revêtement et le grade mécanique.
- Inspectez les enveloppes extérieures pour détecter tout mouillage par l'eau de mer, sangles rompues ou bords écrasés.
- Déroulez ou soulevez délicatement les enveloppes extérieures et recherchez des motifs de taches noires/blanches se répétant avec le pas d'enveloppement.
- Vérifiez l'uniformité de l'huile et les résidus si la peignabilité est requise en aval.
- Mesurez l'épaisseur et la largeur à plusieurs emplacements ; comparez aux tolérances commandées.
- Effectuer des essais de flexion du revêtement adaptés au grade ; examiner l'écaillage à l'extérieur de la flexion.
- Pour les commandes de toiture, réaliser un panneau d'essai et inspecter les crêtes, les recouvrements latéraux et les bords coupés avant la production complète.
Points clés pour les spécificateurs et les fabricants
La bobine d'acier Galvalume réussit lorsque la chimie du revêtement, la masse de revêtement, le traitement de surface, la gestion de l'huile et les pratiques de fabrication sont traités comme un système unique. Le revêtement aluminium-zinc à 55 % offre une protection durable à la fois barrière et galvanique pour la bande, la tôle plate et les panneaux de toiture ; la passivation et les films chromiques/sans chrome protègent le produit pendant la logistique ; les couches anti-traces de doigts préservent l'apparence et la propreté lors de la manipulation ; et une masse d'huile contrôlée permet le formage sans compromettre la peinture ou la propreté. La plupart des incidents qualité peuvent être attribués à des défaillances de gestion de l'humidité, des films de surface incomplets, un mauvais choix de traitement pour l'usage final, une abrasion mécanique ou des matériaux de chantier incompatibles — et non à une seule bobite défectueuse mystérieuse.
Si vous approvisionnez une bobine d'acier Galvalume, une bande découpee, une tôle plate ou des panneaux de toiture ondulée et avez besoin d'aide pour adapter la masse AZ, la nuance mécanique et le traitement de surface à un climat ou une ligne de fabrication, contactez SUNSEA STEEL CO., LIMITED à [email protected] ou WhatsApp +86 152 6555 2259 via https://wa.me/8615265552259.
Frequently Asked Questions
Qu'est-ce que la bobine d'acier Galvalume et en quoi diffère-t-elle de l'acier galvanisé ?
Le Galvalume est une tôle d'acier revêtue par immersion à chaud d'un alliage composé nominalement de 55 % d'aluminium, environ 43,4 % de zinc et 1,6 % de silicium. Par rapport à l'acier conventionnellement zincé (galvanisé), il associe la protection barrière de l'aluminium à la protection sacrificielle du zinc. Dans de nombreux environnements, le Galvalume AZ50/AZM150 est cité comme offrant une durée de vie anticorrosion deux à quatre fois supérieure à celle de l'acier galvanisé G90, selon les conditions ambiantes et les détails de conception.
Quelle masse de revêtement choisir pour une tôle de toiture Galvalume ?
L'AZ50/AZM150 est un choix courant pour les panneaux de bâtiment généraux. Les masses AZ55/AZM165 et supérieures sont souvent privilégiées pour une durée de vie plus longue ou des climats plus agressifs. Les projets en zone côtière, industrielle ou à forte humidité doivent également renforcer l'emballage, le choix des fixations et les détails de drainage, et pas seulement augmenter la masse de revêtement.
Que font la passivation et le chromage sur une bobine Galvalume ?
Les traitements chimiques de passivation et de chromage (ou sans chrome/Cr) créent un film de conversion fin qui retarde les taches de stockage humide, la rouille blanche et le noircissement lorsque l'humidité est piégée entre les spires ou les feuilles empilées. Ils améliorent la durabilité logistique mais ne remplacent pas un emballage maritime ou un stockage au sec. De nombreux marchés d'exportation spécifient désormais des systèmes sans chrome.
Pourquoi spécifier un traitement anti-empreintes sur une bande ou feuille Galvalume ?
Les films clairs anti-empreintes (AFP) réduisent les marques de manutention, améliorent la résistance aux taches de transport et aident à préserver un aspect propre et brillant. Certains systèmes AFP acryliques permettent également le formage à froid à sec sans huile volatile. Le traitement AFP est particulièrement utile pour les pièces d'appareils ménagers, les panneaux apparents et les produits de toiture nue haut de gamme.
Quelle quantité de revêtement d'huile est généralement appliquée sur une bobine d'acier Galvalume ?
Le poids d'huile est spécifique à chaque application, mais de nombreux produits métalliques revêtus sont fournis dans une gamme légère de l'ordre de 0,5 à 2,5 g/m² par face. Trop peu d'huile augmente les risques de rayures de formage et de dégradation précoce ; trop d'huile provoque l'accumulation de saleté, le glissement des empilements et des problèmes d'adhérence de la peinture. Il convient toujours de définir avec le producteur le type d'huile et la fourchette cible.
Qu'est-ce qui cause le noircissement ou la rouille blanche sur les bobines Galvalume pendant le transport ?
La cause la plus fréquente est l'humidité piégée entre les spires de bobine ou les feuilles empilées en présence d'oxygène limitée, notamment lors du transport maritime ou du stockage en extérieur. Les facteurs contributifs comprennent un emballage endommagé, une passivation/AFP insuffisante, des cycles de température avec condensation et une longue durée de stockage. Un traitement chimique efficace combiné à un emballage sec et intact réduit considérablement ce risque.
La bobine d'acier Galvalume peut-elle être transformée en bande, feuille plane et panneaux de toiture ondulés ?
Oui. Les bobines mères peuvent être découpées en bande étroite, découpées en feuilles/plaques de longueur ou formées à froid en panneaux de toiture ondulés et trapézoïdaux. Chaque voie nécessite un grade mécanique adapté, une adhérence du revêtement, un traitement de surface et une qualité de bord correspondants. Les qualités de toiture haute résistance exigent des rayons d'outillage soignés pour éviter la pulvérisation du revêtement.
Quelles normes s'appliquent à l'achat de bobines d'acier Galvalume ?
Les références courantes incluent l'ASTM A792/A792M pour les tôles revêtues d'alliage aluminium-zinc à 55 %, la JIS G3321 et les désignations EN 10346 telles que DX51D+AZ ou les qualités structurelles +AZ. Les commandes doivent indiquer explicitement la norme, le grade, la désignation du revêtement, le traitement de surface, les dimensions et les exigences d'essai.