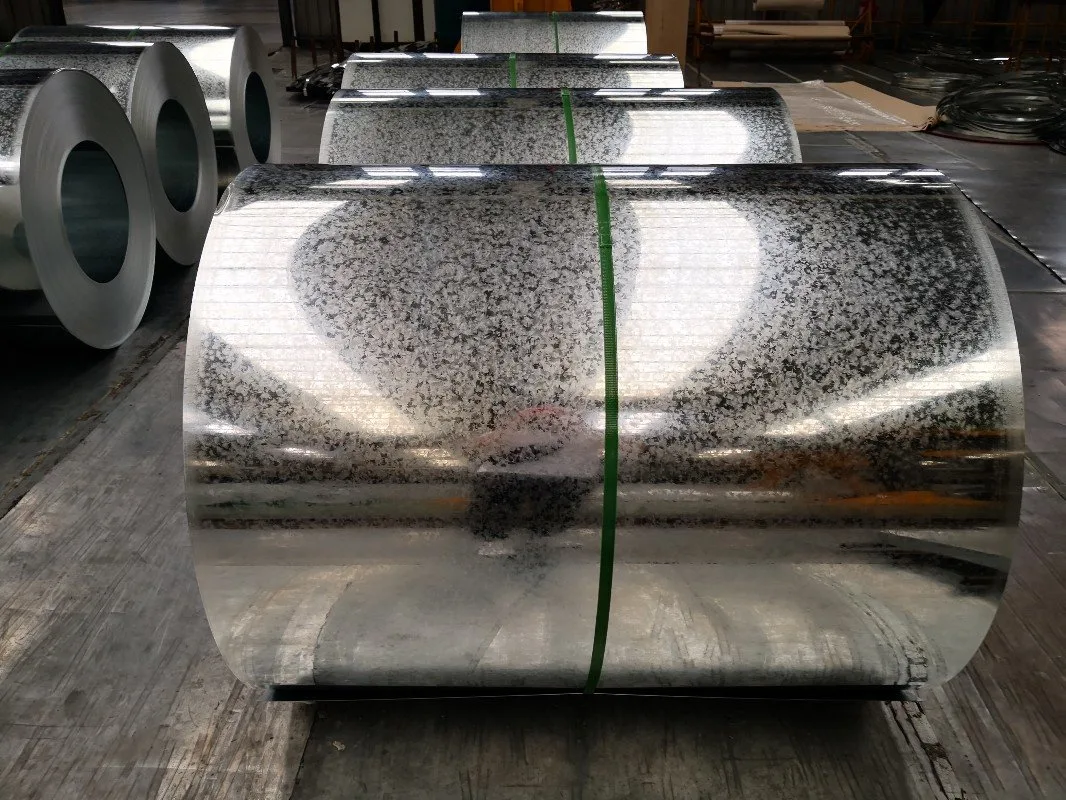
Qu'est-ce que le coils en acier galvanisé et comment le revêtement de zinc, la passivation, la chromation, l'anti-traces de doigts et le poids d'huile affectent-ils la qualité ?
Guide technique du coils en acier galvanisé (GI) : masse de revêtement G90/Z275, passivation, chromation, anti-traces de doigts, poids d'huile et défauts de qualité sur les bandes et feuilles.
La bobine d'acier galvanisé (GI) reste le substrat de base incontournable pour les chaînes d'approvisionnement de la construction, du CVC, des appareils électroménagers et de la petite fabrication. Lorsque les acheteurs recherchent une bobine revêtue de zinc selon ASTM A653/A653M, EN 10346 (DX51D+Z, S280GD+Z, S350GD+Z) ou JIS G3302 (SGCC/SGC), la véritable décision porte rarement sur « zinc ou pas zinc ». Elle consiste plutôt à déterminer si la masse de revêtement, le traitement de surface, le film d'huile, la structure cristalline et la classe mécanique correspondent bien à la sévérité de formage et à la classe d'exposition.
Cet article explique comment est produite une bobine galvanisée continue par immersion à chaud, ce que signifient réellement les désignations G/Z, comment les traitements de passivation, chromatage, films anti-empreintes et le poids de revêtement d'huile influencent la logistique et les résultats de fabrication, ainsi que les défauts de qualité les plus fréquents sur les bandes GI, les tôles planes et les panneaux aval, accompagnés de leurs causes racines typiques.

Qu'est-ce que la bobine d'acier galvanisé et comment le zinc protège-t-il l'acier ?
La tôle galvanisée continue est produite en nettoyant et recuisant une bande laminée à froid, puis en l'immergeant dans un bain de zinc en fusion. Des couteaux d'air dosent le zinc liquide pour atteindre la masse de revêtement commandée avant la solidification. Contrairement à la galvanisation discontinue après fabrication, le GI continu est conçu pour être mis en forme après revêtement ; sa structure est donc principalement constituée de zinc libre (phase éta) avec une fine couche d'alliage contrôlée à l'interface avec l'acier.
Le zinc protège l'acier de deux manières complémentaires :
- Protection barrière — un film métallique continu isole le substrat de l'humidité et de l'oxygène.
- Protection cathodique (sacrificielle) — au niveau des rayures, des bords découpés et des fissures de formage, le zinc corrode préférentiellement et retarde l'apparition de la rouille rouge sur l'acier découvert.
La durée de vie du revêtement dans une atmosphère donnée est largement proportionnelle à l'épaisseur du revêtement (masse de revêtement). C'est pourquoi le G90/Z275 résiste généralement plus longtemps que le G60/Z180 dans les mêmes conditions extérieures, à condition que l'emballage, les détails de conception et la maintenance soient équivalents.
Que signifient les désignations G90, Z275 et autres désignations de revêtement GI ?
L'ASTM A653 utilise les désignations G en unités impériales et les désignations Z en unités SI pour la masse totale du revêtement sur les deux faces (basé sur l'essai triple-point selon A924/A924M). La conversion est approximative :
1,00 oz/pi² ≈ 305 g/m². Par conséquent, G90 ≈ Z275, G60 ≈ Z180 et G40 ≈ Z120.
| Désignation | Min. triple-point (deux faces) | Épaisseur approx. si réparti uniformément | Usage typique |
|---|---|---|---|
| G30 / Z90 | 0,30 oz/pied² / ~90 g/m² | ~7–8 µm/côté classe | Intérieur, durée de vie courte ou systèmes très peints |
| G40 / Z120 | 0,40 oz/pied² / ~120 g/m² | ~8–10 µm/côté classe | Extérieur léger / formage général |
| G60 / Z180 | 0,60 oz/pi² / ~180 g/m² | ~13 µm/côté classe | Base commune de construction |
| G90 / Z275 | 0,90 oz/pi² / ~275 g/m² | ~19–21 µm/côté classe | Panneaux extérieurs, support de toiture, tôle structurelle |
| G115+ / Z350+ | 1,15 once/pied² / ~350 g/m²+ | zinc plus épais | Climats agressifs ou durée de vie conçue plus longue |
Un revêtement G90 ajoute environ 1,6 mils (~40–42 µm au total) à l'épaisseur de la tôle lorsqu'il est réparti des deux côtés. Le revêtement n'étant pas parfaitement uniforme d'un côté à l'autre ni du centre aux bords, les bons de commande doivent indiquer la désignation normalisée et demander une vérification de la masse du revêtement plutôt que de se fier uniquement à une lecture de jauge d'épaisseur locale.
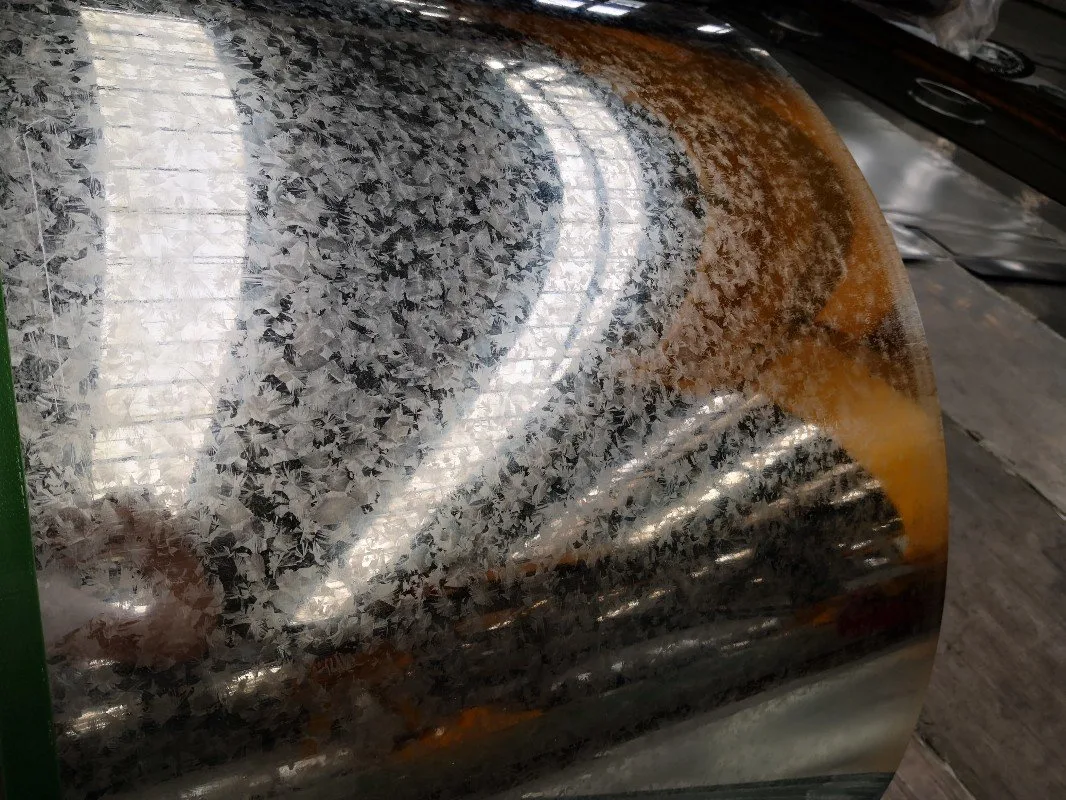
Comment le bobine GI est transformée en bande, feuille et produits de construction ?
*Bande découpée*
Les bobines mères sont découpées en bande pour les pannes, montants, conduits, chemins de câbles, tuyauteries et alimentations de profilage. Les bavures de bord, la courbure et le contrôle des tolérances de largeur influencent le taux de déchets et la durée de vie des outils. Des bavures importantes déchirent le papier d'emballage, retirent l'huile et créent des amorceurs précoces de corrosion sur les bords.
Feuilles découpées à longueur / ébauches de plaques
Les lignes CTL produisent des feuilles plates pour le habillage, les armoires, les équipements agricoles et d'autres opérations d'estampage. Les défauts de forme—déformation en bobine, arceau transversal, bossage central—créent de la visibilité des ondulations sur les larges panneaux, même lorsque la masse de revêtement est correcte.
Supports de toiture et de panneau
Le GI est largement utilisé comme tôle nue sous des climats doux et comme substrat métallique sous PPGI. Pour une utilisation extérieure nue, le G60–G90 (ou Z180–Z275) est courant ; les projets côtiers nécessitent souvent un zinc plus lourd, un meilleur emballage et une sélection minutieuse des fixations. Lorsque la durabilité atmosphérique nue à long terme est critique, de nombreux concepteurs comparent le GI aux substrats Galvalume (AZ) plutôt que de simplement augmenter la masse de zinc.
Pourquoi la passivation, la chromatation, l'anti-empreinte et le poids d'huile sont-ils importants sur GI ?
Le zinc frais est chimiquement actif. Sans traitement de surface et contrôle de l'humidité, les bobines peuvent développer des taches de stockage humide (rouille blanche) en quelques jours lors du transport maritime ou d'un stockage en yard humide.
Passivation et chromatation
La passivation chimique crée un fin film de conversion qui ralentit la formation de rouille blanche dans des conditions humides de stockage emboîté. Les systèmes chromatiques traditionnels restent commandés sur certains marchés, tandis que de nombreux acheteurs à l'export exigent désormais une passivation sans chrome. Les commandes doivent préciser explicitement la classe de chimie : chromatée, trivalente ou sans chrome ; traitée chimiquement à sec ; ou traitée chimiquement et huilée.
Anti-empreinte (AFP)
Des films AFP (anti-traces de doigts) organiques ou hybrides clairs réduisent les empreintes, améliorent la propreté lors de la manutention et peuvent soutenir le formage à sec sur certaines lignes. La continuité du film et la qualité de son polymérisation sont plus importantes que les étiquettes marketing. Un AFP incomplet laisse une résistance tachée irrégulière ; un film trop épais ou mal polymérisé peut se poudrer sur les bobines ou nuire à la soudabilité/conductivité.
Poids de revêtement d'huile
L'huile de laminoir (huile volatilisable ou huile antirouille) réduit la friction lors du formage et apporte une protection courte durée contre l'humidité. L'acier galvanisé industriel est généralement expédié avec une fine couche d'huile d'environ 0,5 à 2,5 g/m² par face, mais la cible exacte doit être convenue avec le mill et validée par mesure de l'huile résiduelle. Trop peu d'huile augmente le grippage et les traces blanches d'usure ; trop d'huile provoque une accumulation de saleté, un risque de désalignement des bobines en transit et des problèmes de nettoyage avant peinture.
Important : l'huile ne remplace pas la passivation. Pour les longs trajets maritimes, l'emballage comprend généralement passivation + huile appropriée (ou AFP) + emballage résistant aux conditions maritimes + discipline de stockage au sec.
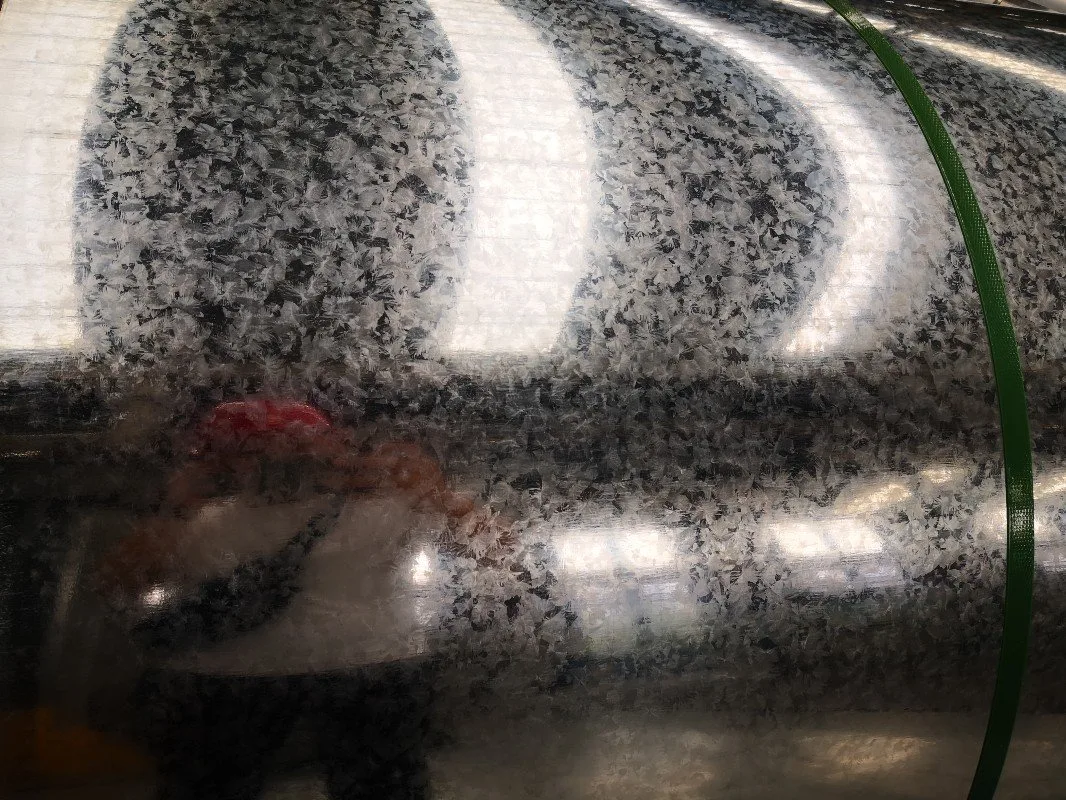
Quels problèmes de qualité surviennent sur l'GI — et quelles en sont les causes ?
Défaut | Observation | Causes fréquentes |
|---|---|---|
Rouille blanche / tache de stockage humide | Taches poudreuses blanches ou grises entre les enroulements | Condensation dans les bobines, emballage étanche endommagé, passivation faible ou absente, stockage prolongé en milieu humide, ventilation insuffisante après exposition à la pluie |
Taches nues / zinc fin | Îlots précoces de rouille rouge | Instabilité de la soufflerie, scories, forme de la bande, masse de revêtement sous-spécifiée, manipulation abrasive après revêtement |
Non-uniformité du motif de spangles | Étincellement inégal ou bandes mates | Chimie du bain, vitesse de refroidissement, différences de passe à froid ; souvent cosmétique sauf si la masse de revêtement est insuffisante |
| Fissuration du revêtement lors de plis serrés | Fissuration du zinc sur le rayon extérieur | Revêtement épais + substrat haute résistance, rayon de pliage trop petit, lubrification insuffisante, pliage en sens inverse |
| Marques noires / brûlure par frottement | Trajet sinueux noir après formage par rouleaux | Formage à sec sans huile/AFP suffisante, rouleaux sales, tension d'entrée élevée, glissement feuille sur feuille |
| Traînées d'huile et surface sale | Raysures, accumulation collante de poussière | Huilage inégal, excès de poids d'huile, stockage à chaud après huilage |
Vague de bord / gauchissement après la découpe | Mauvaisnesting, problèmes de guidage | Forme d'arrivée, tension de découpe incorrecte, couteaux émoussés, relaxation des contraintes résiduelles |
Décollement ultérieur de la peinture | Formation de cloques ou décollement sur le revêtement en poudre/bobine | Huile résiduelle, passivation incompatible, nettoyage/prétraitement incomplets avant revêtement organique |
Comment les acheteurs doivent-ils spécifier les bobines d'acier galvanisé ?
Norme et nuance : ASTM A653 CS/FS/SS Grade xx, ou EN 10346 DX51D+Z / S350GD+Z, etc.
Épaisseur, largeur, ID/OD de la bobine, et si l'épaisseur correspond à l'épaisseur totale du produit.
Désignation du revêtement : G60/G90 ou Z180/Z275 (et toute exigence unilatérale le cas échéant).
Surface : spangle regular/minimisé ; skin-pass ou non ; qualité exposed/unexposed.
Pack de traitement : chromaté ou passivé sans Chrome ; AFP si requis ; huilé/seché et plage d'huile cible.
Objectifs mécaniques pour la mise en forme : limite d'élasticité, résistance à la traction, allongement ou plage de dureté.
Essais : masse du revêtement (triple spot), traction, pliage, et traçabilité MTC vers les numéros de bobine.
- Emballage adapté au climat de destination et à la durée du voyage.
Pour la fabrication intérieure en conditions douces, un zinc plus léger avec une huile contrôlée peut suffire. Pour les substrats de construction extérieure, le G90/Z275 avec passivation vérifiée et emballage d'exportation est un choix courant par défaut. Pour les formats sévères, il convient de discuter de l'adhérence du revêtement et de déterminer si une masse de revêtement plus faible ou une qualité formable réduit le risque de fissuration.
Points Clés
La performance de l'acier galvanisé est un système : la masse de zinc détermine la réserve anticorrosion ; la passivation/chromatage et le traitement anti-empreintes protègent l'apparence lors de la logistique ; le poids d'huile équilibre la formabilité par rapport à la propreté ; et la qualité mécanique ainsi que la qualité des bords et de la forme déterminent si la bande, la tôle et les panneaux peuvent être produits sans générer de chutes. La plupart des affirmations « mystères » sont attribuables à une gestion inadéquate de l'humidité, à un traitement de surface insuffisamment spécifié, à l'abrasion ou à une sévérité de cintrage non adaptée, et non pas uniquement à la métallurgie du zinc.
Pour toute demande concernant les bobines, bandes découpées ou tôles d'acier galvanisé, veuillez contacter SUNSEA STEEL CO., LIMITED à l'adresse [email protected] ou sur WhatsApp +86 152 6555 2259 via https://wa.me/8615265552259.
Frequently Asked Questions
Qu'est-ce que le coils en acier galvanisé (GI) ?
Le coils en acier galvanisé est de l'acier laminé à froid recouvert en continu par immersion à chaud dans du zinc. Il est généralement commandé selon les normes ASTM A653/A653M, EN 10346 ou JIS G3302 et utilisé pour les bandes, feuilles, gaines, charpentes et comme support pour PPGI.
Quelle est la différence entre G90 et Z275 ?
Il s'agit essentiellement de désignations équivalentes de masse de revêtement dans différents systèmes d'unités. G90 signifie une moyenne triple points minimaux de 0,90 oz/pi² au total des deux faces ; Z275 correspond à environ 275 g/m² au total des deux faces. La conversion utilise approximativement 1 oz/pi² = 305 g/m².
Pourquoi le coils galvanisé développe-t-il de la rouille blanche pendant le transport ?
La rouille blanche est une tache de stockage humide causée par l'humidité piégée entre les spires avec un apport d'oxygène limité. Une passivation faible, un emballage endommagé, la condensation durant le fret maritime et un stockage prolongé en environnement humide en sont les causes principales.
Faut-il appliquer une chromation ou une passivation sans chrome sur le coils GI ?
La passivation chimique réduit considérablement le risque de taches de stockage humide. De nombreux marchés acceptent encore les traitements chromiques, mais les projets d'exportation et ceux soumis à des restrictions environnementales spécifient de plus en plus une passivation sans chrome. Indiquez explicitement la chimie sur la commande.
Quelle quantité d'huile est généralement appliquée sur le coils en acier galvanisé ?
Des films d'huile légers sont souvent appliqués dans la plage approximative de 0,5 à 2,5 g/m² par face, selon les pratiques de l'usine et les besoins de formage du client. Un excès d'huile nuit à la peignabilité et à la propreté ; un manque d'huile augmente les rayures et les taches précoces.
Le coils GI peut-il être utilisé en toiture extérieure sans peinture ?
Oui, dans des climats favorables lorsque la masse de revêtement, les détails de construction et la maintenance sont adéquats. Les gammes G60-G90 (Z180-Z275) sont courantes pour la construction. Pour une exposition agressive en bord de mer ou une durée de vie longue sans protection, des épaisseurs de zinc plus importantes ou des substrats alternatifs tels que le Galvalume doivent être évalués.
Qu'est-ce qui cause la fissuration du zinc lors de plis serrés ?
Un revêtement lourd sur un acier à haute résistance, un rayon de pli intérieur trop faible, une mauvaise lubrification et un pliage inverse sont des causes typiques. Il convient d'harmoniser la nuance, la masse de revêtement et le rayon de l'outillage avant le lancement de la production.