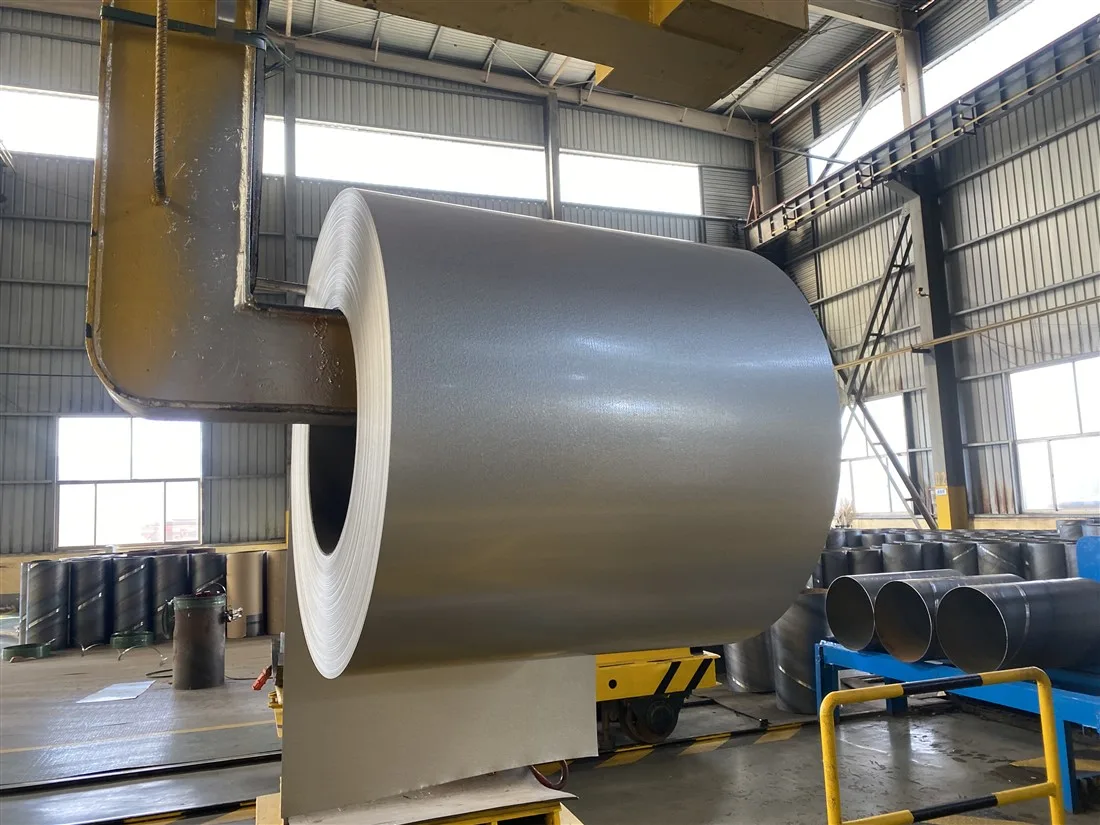
गैलवेल्यूम स्टील कोइल क्या है और पासिवेशन, क्रोमेटिंग, एंटी-फिंगरप्रिंट और ऑयल कोटिंग स्ट्रिप, शीट और रॉफिंग गुणवत्ता को कैसे प्रभावित करती हैं?
गैलवेल्यूम स्टील कोइल का एक तकनीकी मार्गदर्शक: 55% Al-Zn कोटिंग प्रदर्शन, AZ कोटिंग मास चयन, पासिवेशन, क्रोमेटिंग, एंटी-फिंगरप्रिंट फिल्म, ऑयल कोटिंग वजन, और स्ट्रिप, शीट और रॉफिंग पैनल को प्रभावित करने वाली गुणवत्ता दोष।
गैल्वेल्यूम स्टील कोइल (55% एल्युमिनियम-जिंक अलॉय कोटेड स्टील शीट, जिसे आमतौर पर ASTM A792/A792M, JIS G3321, या EN 10346 के तहत DX51D+AZ और संबंधित ग्रेड के रूप में निर्दिष्ट किया जाता है) औद्योगिक स्ट्रिप, फ्लैट शीट और कॉर्गुरेटेड रूफिंग पैनल के लिए सबसे अधिक विशिष्ट धात्विक-कोटेड सब्सट्रेट में से एक है। सीने वाले, औद्योगिक या तटीय जलवायु में दीर्घ सेवा आयु खोजने वाले खरीदार अक्सर एक ही व्यावहारिक प्रश्न पूछते हैं: वास्तव में क्या प्रदर्शन को संचालित करता है—केवल कोटिंग द्रव्यमान, या कोटिंग रसायन, सतह उपचार, तेल फिल्म और डाउनस्ट्रीम प्रसंस्करण नियंत्रण का संयोजन?
यह गाइड समझाती है कि गैल्वेल्यूम (जिसे GL, एल्युज़िंक या 55% Al-Zn कोटेड स्टील भी कहा जाता है) कैसे कार्य करता है, कोइल्स को स्ट्रिप, प्लेट/शीट और रूफिंग उत्पादों में कैसे परिवर्तित किया जाता है, और पैसिवेशन, क्रोमेटिंग/क्रोमरहित उपचार, एंटी-फिंगरप्रिंट (AFP) फिल्मों और तेल कोटिंग द्रव्यमान देख, आकार देने की क्षमता, भंडारण स्थिरता और क्षेत्र प्रतिरोध को कैसे प्रभावित करते हैं। यह सामान्य गुणवत्ता दोषों को उनके सबसे सामान्य मूल कारणों से भी जोड़ता है ताकि खरीद, QC और विनिर्माण टीमیں अधिक स्पष्ट विनिर्देश लिख सकें और आने वाली कोइल्स की अधिक प्रभावी रूप से जांच कर सकें।

गैल्वेल्यूम स्टील कोइल क्या है और 55% Al-Zn कोटिंग स्टील की रक्षा कैसे करती है?
गैल्वेल्यूम का उत्पादन इस प्रकार किया जाता है कि ठंड-रोल्ड स्टील स्ट्रिप को निरंतर हॉट-डिप विधि से पिघले हुए स्नान में डुबोया जाता है जिसमें वजन के अनुसार लगभग 55% एल्युमिनियम, लगभग 43.4% जिंक और लगभग 1.6% सिलिकॉन होता है। सिलिकॉन कोटिंग आसंजन और स्टील-कोटिंग इंटरफेस पर अंतर्धात्विक प्रतिक्रिया परत के नियंत्रण के लिए आवश्यक है। स्ट्रिप के पॉट से बाहर निकलने के बाद, एयर नाइफ्स पिघली धातु को लक्ष्य कोटिंग द्रव्यमान तक पोंछते हैं, स्ट्रिप ठंडी होती है, और एक विशेष dendritic spangle ठोस रूप ले लेता है。
जंग रोधक दोहरे मोड में कार्य करता है:
- एल्युमिनियम-समृद्ध क्षेत्रों से अवरोधक सुरक्षा - एल्युमिनियम ऑक्सीकृत होकर एक स्थिर सतही फिल्म बनाता है जो सामान्य वातावरणीय हमले को धीमा करती है。
- जिंक-समृद्ध इंटरडेंड्राइटिक क्षेत्रों से बलिदान (गैल्वेनिक) सुरक्षा - जिंक काटा गया किनारा, खरोंच और आकार देने की दरारों पर प्राथमिकता से जंग खाता है,जिससे स्टील सब्सट्रेट पर लाल जंग देरी से होती है।
औद्योगिक संपर्क अनुभव और निर्माता तकनीकी साहित्य सामान्यतः इंगित करते हैं कि AZ50 / AZM150 गैल्वेल्यूम कोटिंग कई ग्रामीण, औद्योगिक और समुद्री वातावरण में पारंपरिक G90 (Z275) जस्ता लगाए गए स्टील की वातावरणीय जंग सेवा आयु का लगभग दो से चार गुना प्रदान कर सकती है,हालाँकि निश्चित सेवा आयु अभी भी जलवायु, डिज़ाइन विवरण, संपर्क सामग्री और रखरखाव पर निर्भर करती है。AZ50 (AZM150) के लिए गणना की गई कोटिंग मोटाई लगभग 20 um प्रति पक्ष है,जो ASTM A792 मार्गदर्शन में उपयोग की गई कोटिंग घनत्व संबंधों के आधार पर है(गैल्वेल्यूम के लिए लगभग 3.75 g/m2 = 1 um;1.0 oz/ft2 = 305 g/m2 = 3.2 mils कुल कोटिंग मोटाई)।
स्ट्रिप, शीट और रूफिंग एप्लीकेशन के लिए कौन सा कोटिंग मास ग्रेड महत्वपूर्ण है?
कोटिंग डिजिनेशन प्राथमिक संक्षारक-जीवन लेवर है। ASTM A792/A792M इंच-पाउंड और SI दोनों प्रणालियों के लिए न्यूनतम ट्रिपल-स्पॉट और सिंगल-स्पॉट कोटिंग द्रव्यमान निर्धारित करता है। सामान्य व्यापारिक चयन शामिल हैं:
| सामान्य डिजिनेशन | अनुमानित कुल दोनों पक्ष | सामान्य उपयोग संदर्भ |
|---|---|---|
| AZ30 / AZM100 | 0.30 oz/ft² / 100 g/m² | हल्की-कार्य अंदरूनी या कम आयु उत्पाद; उपयुक्तता की सावधानीपूर्वक जाँच करें |
| AZ50 / AZM150 | 0.50 oz/ft² / 150 g/m² | मुख्य छत निर्माण, दीवार पैनल, सामान्य बाहरी शीट |
| AZ55 / AZM165 | 0.55 oz/ft² / 165 g/m² | उच्च वायवीय टिकाऊपन; सामान्य इमारती पैनल उन्नयन |
| AZ60-AZ70 / AZM180-AZM210 | 0.60-0.70 oz/ft² / 180-210 g/m² | तीव्र जलवायु, लंबा डिज़ाइन जीवन, कठोर औद्योगिक स्थल |
ASTM AZ50 के लिए, त्रि-बिंदु औसत न्यूनतम 0.50 oz/ft2 कुल दोनों तरफ होता है, जिसमें एकल-बिंदु न्यूनतम 0.43 oz/ft2 होता है। SI AZM150 के लिए, संगत मान 150 g/m2 त्रि-बिंदु और 130 g/m2 एकल-बिंदु हैं। ASTM यह भी बताता है कि कोटिंग हमेशा तरफ-से-तरफ या किनारे-से-केंद्र में समान नहीं बंटी होती; एक व्यावहारिक अपेक्षा के रूप में, कोई भी सतह सामान्यतः 40% से कम नहीं होती। यही वही भिन्नता है जो क्रय आदेशों को केवल एक विपणन लेबल जैसे "AZ150" के बजाय कोटिंग नामांकन और निरीक्षण मानक दोनों निर्दिष्ट करने का कारण बनती है।
आधार धातु ग्रेड निर्माण के लिए equally महत्वपूर्ण हैं। व्यापारिक और फॉर्मिंग स्टील्स (CS/FS या DX51D/DX52D परिवार) मध्यम मोड़ और रोल फॉर्मिंग का समर्थन करते हैं। संरचनात्मक ग्रेड जैसे SS Grade 33-80 (लगभग 230-550 MPa प्रदाय श्रेणियाँ) या G300-G550 प्रणालियाँ पैनल कठोरता, बर्फ भार, वायु उठाव, या दीर्घ-अंतराल रूफिंग जैसे उच्च सामर्थ्य की मांग होने पर चुनी जाती हैं। उच्च सामर्थ्य का अर्थ सामान्यतः निम्न प्रसारण होता है, इसलिए टूलिंग त्रिज्या, रोल-फॉर्मिंग फूल डिज़ाइन, और किनारा स्थिति अधिक महत्वपूर्ण हो जाती हैं।
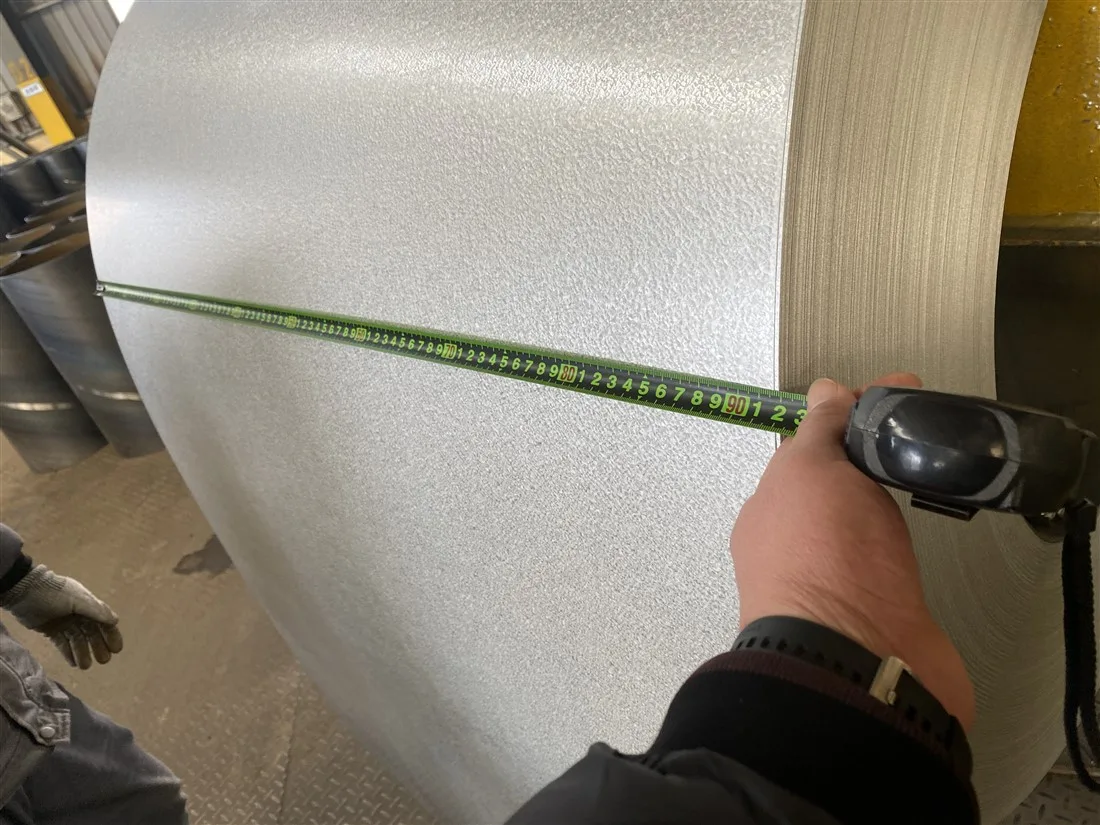
Galvalume कोइल्स को स्ट्रिप, स्टील प्लेट/शीट, और रूफिंग पैनल में कैसे प्रক্রिया किया जाता है?
1. Galvalume स्ट्रिप (स्लिट कोइल)
मातृ कोइल्स को किनारा-काटा और नलिका मिलों, पर्लीन लाइनों, उपकरण भागों, HVAC घटकों, केबिल ट्रे, और रोल-फॉर्मिंग फीड के लिए संकरे स्ट्रिप में बाँटा जाता है। प्राथमिक नियंत्रण में कैम्बर, बर ऊंचाई, किनारा लहराहट, चौड़ाई सहनशीलता, और अवशिष्ट तेल एकसमानता शामिल हैं। अधिकतम बर विपरीत-अंगूठी फिल्मों को काट सकते हैं, तेल हटा सकते हैं, और स्लिट किनारों पर जंग के बीज बो सकते हैं। उच्च-गति फॉर्मिंग के लिए, अनेक निर्माता हल्के तेल या एक्रिलिक/AFP सतह का अनुरोध करते हैं जो टूल सेट के आधार पर сухे बनाई जा सके।
2. Galvalume स्टील शीट / प्लेट (कट-टू-लेंथ)
कट-टू-लेंथ लाइनें कोइल को क्लैडिंग, डक्टिंग, एनक्लोज़र, कृषि उपकरण, और आगे के प्रेस कार्य के लिए चपटी शीट में बदलती हैं। यहाँ, आकार गुणवत्ता कोटिंग भार के равна महत्व की है: क्रॉसबाऊ, कोइल सेट, केंद्र बकल, और किनारा लहर सभी नेस्टिंग, ब्लैंकिंग सटीकता, और दृश्य समतलता को प्रभावित करते हैं। टेम्पर पॉस और टेंशन लेवलिंग खुले वास्तुकला शीट के लिए सतह और आकार को सुधारते हैं। मोटाई को सामान्यतः कुल उत्पाद मोटाई (आधार धातु plus कोटिंग) के रूप में ऑर्डर किया जाता है जब तक कि केवल आधार-धातु पूरक निर्दिष्ट न हो।
3. रूफिंग शीट और कॉरगेटेड / प्रोफाइल्ड पैनल
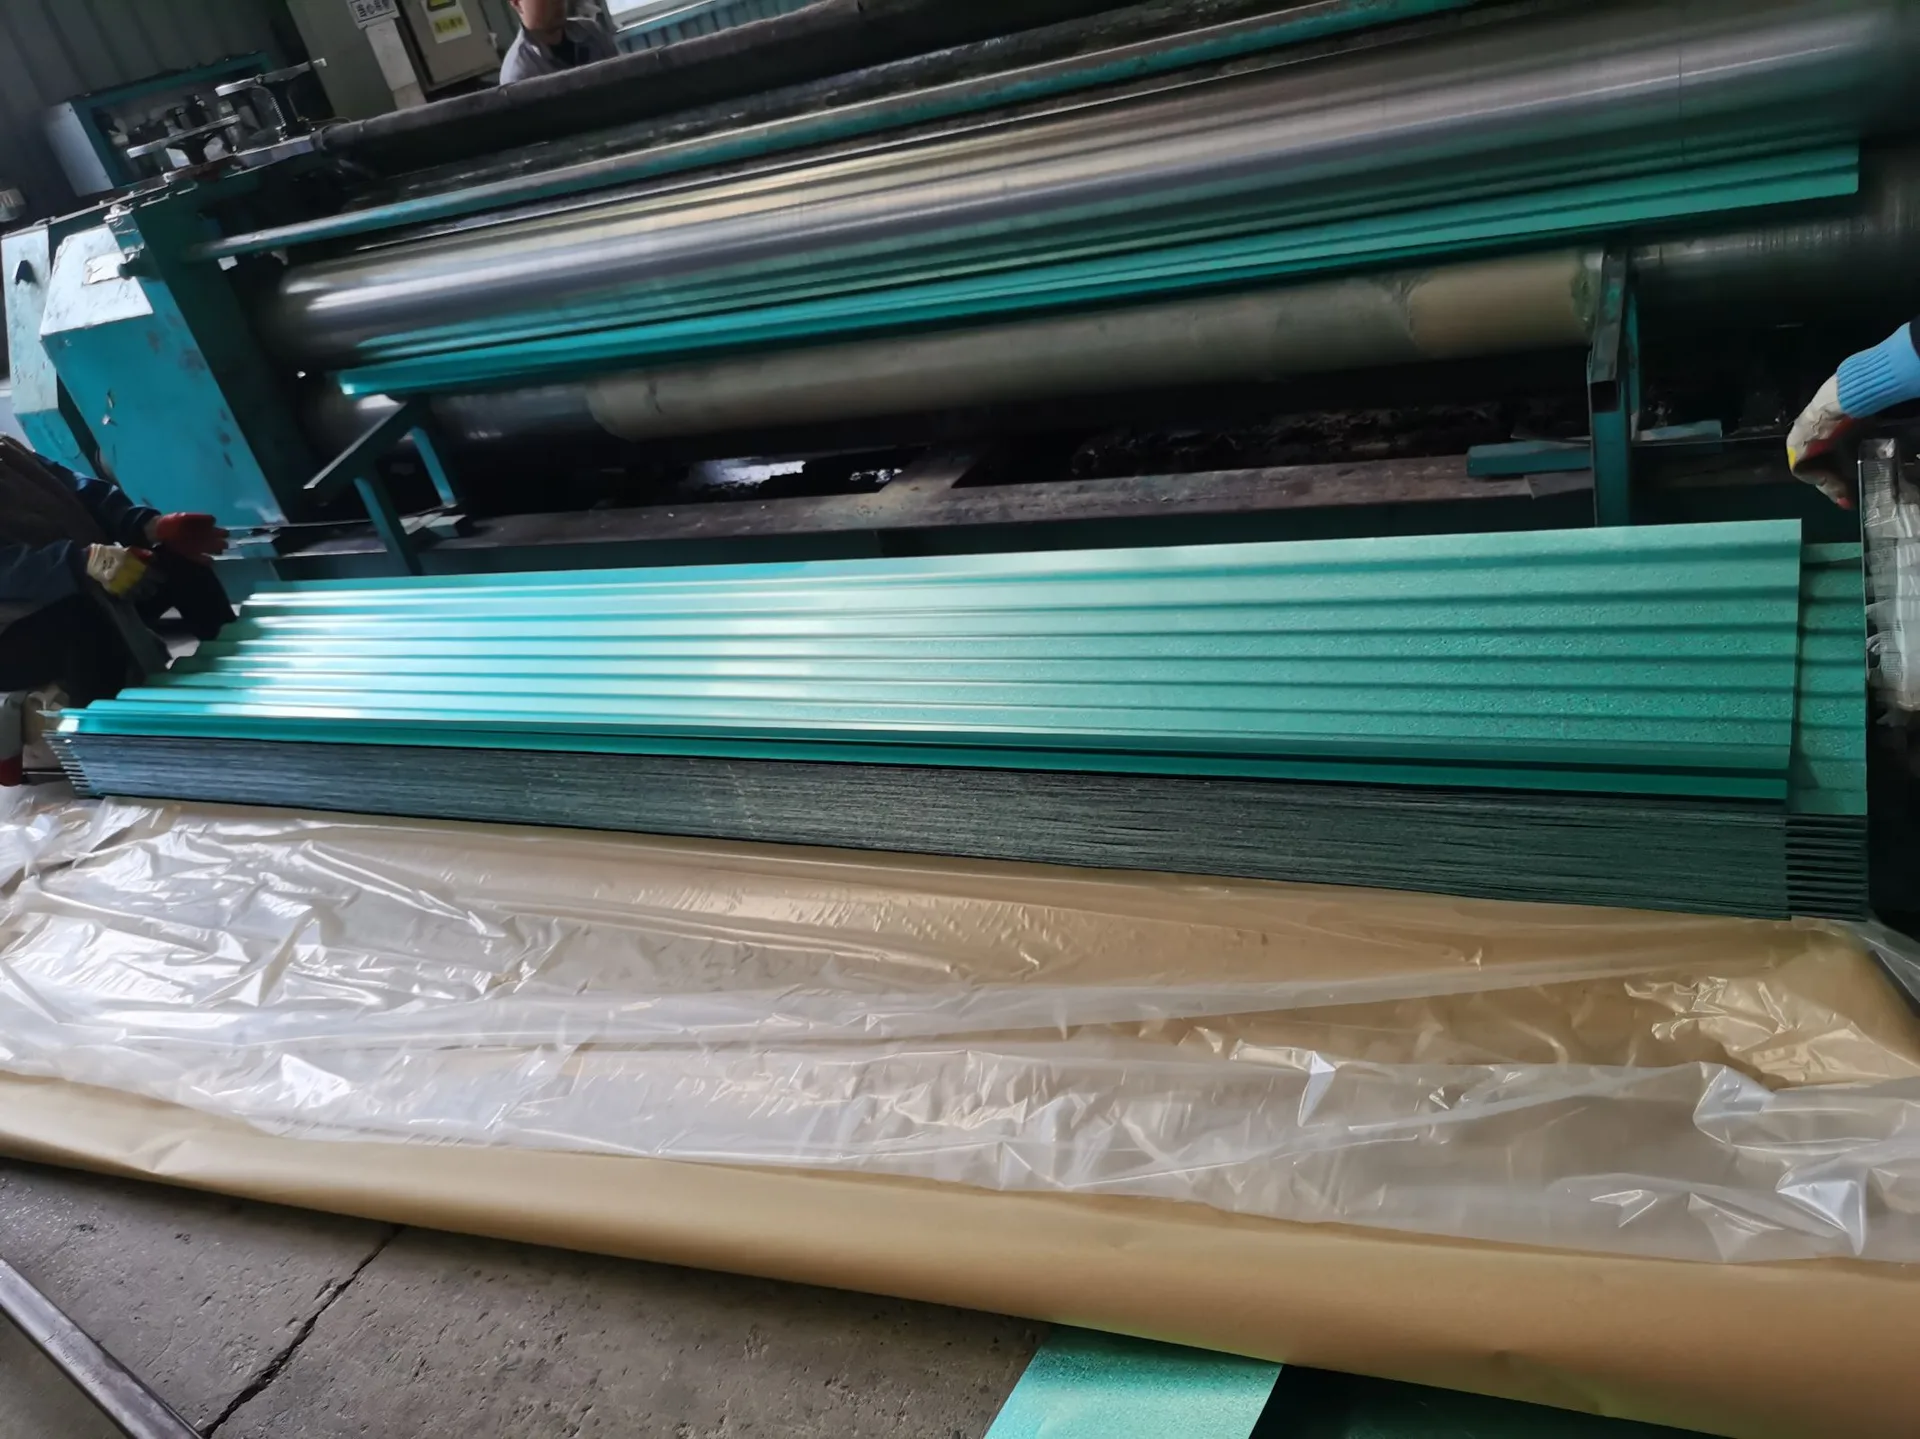
रूफिंग नंगे और प्रीपेंटेड गैल्वेल्यूम के लिए सबसे अधिक दृश्यमान अंतिम उपयोग है। सामान्य प्रोफाइल्स में कॉरगेटेड, ट्रेपेज़ॉइडल, IBR-टाइप और टाइल-लुक पैनल शामिल हैं। सफल रूफिंग प्रदर्शन केवल AZ भार पर नहीं निर्भर करता है:
- स्पैनिंग और फास्टनिंग के लिए सही ग्रेड;
- रोल फॉर्मिंग के बाद समान कोटिंग और अक्षुण्ण सतह फिल्म;
- अनुकूल फास्टनर्स, सीलेंट्स और फ्लैशिंग;
- निकासी डिज़ाइन जो दीर्घकालिक गीला नेशन और विषम-धातु रनऑफ से बचाता है।
नंगे गैल्वेल्यूम रूफिंग ताप परावर्तकता और दीर्घकालिक संक्षारण प्रतिरोध के लिए मान्य है। प्रीपेंटेड गैल्वेल्यूम (PPGL) सौंदर्य और अतिरिक्त बाधा सुरक्षा जोड़ता है, लेकिन धात्विक कोटिंग कटी सिरों और खरोंचों पर अंतिम रक्षा बनी रहती है। नंगे गैल्वेल्यूम के लिए कई बिल्डिंग पैनल वारंटी पारगम्यता प्रतिरोध बहु-दशकीय वायुमंडलीय प्रदर्शन के चारों ओर लिखे जाते हैं जब स्थापना और वातावरण नियमों का पालन किया जाता है; वास्तविक वारंटी भाषा परियोजना-विशिष्ट होती है और आपूर्तिकर्ता से सत्यापित की जानी चाहिए।
पैसिवेशन, क्रोमेटिंग, एंटी-फिंगरप्रिंट उपचार और ऑयल कोटिंग वास्तव में क्या करते हैं?
केवल हॉट-डिप धात्विक लेप एक पूर्ण शिपिंग और फैब्रिकेशन पैकेज नहीं है। लेप के ठोस होने के तुरंत बाद, मिलें प्रारंभिक संक्षारण, हैंडलिंग निशान, घर्षण और पेविंटेबिलिटी को नियंत्रित करने के लिए रसायनिक और/या जैविक सतह प्रणालियों का अनुप्रयोग करती हैं। ये उपचार अक्सर खरीद आदेशों पर अपर्याप्त रूप से निर्दिष्ट किए जाते हैं, फिर भी ये ग्राहक शिकायतों का एक सामान्य मूल कारण होते हैं।
पैसिवेशन (रसायनिक उपचार)
पैसिवेशन एक पतला रूपांतरण फिल्म लगाता है जो तबगीले स्टोरिज स्टेंट और शीघ्र सफेद/काले संक्षारण उत्पादों के निर्माण को धीमा करता है जब नमी कोइल रैप्स या नेस्टेड शीट्स के बीच फंस जाती है। प्रभावी पैसिवेशन के बिना, संघनित जल और प्रतिबंधित ऑक्सीजन पहुंच तेजी से灰、काले या सफेद रंग के दाग बना सकती है—विशेष रूप से महासागर परिवहन, मानसून भंडारण, या खुले इयर स्टैकिंग के दौरान। पैसिवेशन अच्छे पैकेजिंग का स्थान नहीं लेता; यह केवल नमी-संबंधी दाग के खिलाफ सुरक्षित समय सीमा को बढ़ाता है。
आधुनिक लाइनें पर्यावरणीय और ग्राहक प्रतिबंधों को पूरा करते हुए संक्षारण प्रतिरोध, एंटी-ब्लैकनिंग, एसिड/क्षारीय प्रतिरोध और पेेंट चिपकाव को लक्षित करते हुए क्रोमियम-मुक्त पैसिवेशन का बढ़ते हुए उपयोग कर रही हैं। प्रदर्शन अभी भी रसायन परिवार, ड्राई-फिल्म अखंडता, अनुप्रयोग के समय स्ट्रिप तापमान, और पोस्ट-ट्रीटमेंट रिनस/ड्राई नियंत्रण द्वारा भिन्न होता है。
क्रोमेटिंग / क्रोमेट उपचार
पारंपरिक क्रोमेट (हेक्सैवलेंट या संबंधित क्रोमियम युक्त) उपचारों ने ऐतिहासिक रूप से मजबूत वेट-स्टोरेज सुरक्षा प्रदान की थी और धात्विक-लेपित स्ट्रिप पर व्यापक रूप से उपयोग किए जाते थे। कई बाजार अब हेक्सैवलेंट क्रोमियम पर प्रतिबंध लगा रहे हैं, इसलिए ऑर्डर में स्पष्ट रूप से यह बताना चाहिए कि क्रोमेटेड, ट्राइवलेंट, या Cr-मुक्त रसायन आवश्यक है। क्रोमेट फिल्म प्रारंभिक संक्षारण प्रतिरोध को बढ़ा सकती है, लेकिन यदि सतह को सही ढंग से साफ और प्रीट्रीट नहीं किया जाता है तो वे फील्ड पेविंटेबिलिटी और पाउडर कोटिंग चिपकाव को प्रभावित भी कर सकती हैं। पेइंटेड सिस्टम के लिए, कोटिंग लाइन प्रीट्रीटमेंट पैकेज को पेेंट सिस्टम से मिलाना चाहिए, बजाय इसके कि उसे अदलाबदली योग्य मान लिया जाए。
एंटी-फिंगरप्रिंट (AFP) / पारदर्शी जैविक पतली फिल्म
एंटी-फिंगरप्रिंट उपचार-जिसे पारदर्शी एक्रिलिक पतली फिल्म, रेजिन पैसिवेशन, या AFP के रूप में भी वर्णित किया जाता है-धात्विक लेप के ऊपर एक पारदर्शी जैविक या जैविक-अजैविक मिश्रित परत रखता है। अच्छी तरह से डिज़ाइन किए गए AFP सिस्टम कुछ व्यावहारिक लाभ प्रदान करते हैं:
- हैंडलिंग और इंस्टॉलेशन के दौरान उंगलियों के निशान और धब्बे कम होना;
- पारगमन धब्बों और गीले भंडारण की कालिमा के प्रति बढ़ी प्रतिरोधकता;
- अधिक समान प्रारंभिक चमक और साफ-सुथरी जगह;
- कुछ एक्रिलिक प्रणालियों में, वैनिशिंग ऑयल के बिना ड्राई रोल-फॉर्म करने की क्षमता।
AFP सामान्यतः उपभोक्ता उपकरणों के लिए उपयोग किए जाने वाले GL, इलेक्ट्रिकल एन्क्लोजर, LCD/बैक-पैनल ग्रेड और प्रीमियम बेर Roofing उत्पादों पर होता है जहाँ दिखावट और साफ हैंडलिंग महत्वपूर्ण होती है। फिल्म की मोटाई आमतौर पर लगभग 0.5-2 um श्रेणी में होती है (सटीक लक्ष्य आपूर्तिकर्ता-विशिष्ट होते हैं)। बहुत पतली फिल्म अधूरी कवरेज और कमजोर धब्बा प्रतिरोध छोड़ सकती है; बहुत मोटी या खराब क्योर की गई फिल्म पाउडरिंग, टूल अपिक्क, खराब चालकता या कम वेल्डेबिलिटी का कारण बन सकती है। Cr-free AFP सिस्टम अब कई निर्यात बाजारों में मुख्यधारा में हैं।
ऑयल कोटिंग मात्रा (ऑयलिंग वजन)
मिल ऑइल—अक्सर एक वैनिशिंग ऑयल या रस्ट-प्रिवेंटिव ऑइल—फॉर्मिंग में घर्षण कम करता है, अल्पकालिक भंडारण के दौरान नमी से सुरक्षा प्रदान करता है, और हल्के हैंडलिंग क्षति को छुपा सकता है। ऑयल कोटिंग वजन आमतौर पर कम ग्राम-प्रति-वर्गमीटर सीमा में नियंत्रित किया जाता है। एक व्यावहारिक औद्योगिक संदर्भ के रूप में, कई धात्विक-कोटेड उत्पादों को आमतौर पर लगभग 0.5-2.5 g/m2 प्रति साइड पर সরবরাহ किया जाता है, यह ग्रेड, ग्राहक लाइन की स्थितियों और इस बात पर निर्भर करता है कि उत्पाद ड्राई है, हल्का तैलीय है या भारी तैलीय है। सटीक लक्ष्यों को मिल से सहमत किया जाना चाहिए क्योंकि ऑयल प्रकार, श्यानता, प्रयोग विधि (इलेक्ट्रोस्टैटिक, रोल कोटर, या स्प्रे), और स्ट्रिप तापमान—all प्रत्येक अवशेषित फिल्म को बदल देते हैं।
ऑयल पैसिवेशन का विकल्प नहीं है। अतिरिक्त ऑयल कई समस्याएँ उत्पन्न कर सकता है:
- वास्तुशैली पैनलों पर कीटाणु जमा होना और गहरे धब्बे;
- अगर कोइल कोटिंग या पाउडर कोटिंग से पहले तेल पूरी तरह साफ नहीं किया जाए तोpaint चिपकने में खराबी;
- खसके हुए ढेर जो कंटेनरों में सरकते हैं;
- जब तेल असमान होता है और नमी फिल्म के नीचे से गुजरती है तब धब्बों का पैटर्न।
पर्याप्त नहीं तेल, इसके विपरीत, रगड़ की खरोंच, रोल पर गैलिंग, और आर्द्र परिस्थितियों में बहुत देर तक स्टोर किए गए सूखे-रासायनिक उपचार वाले सामग्री पर शीघ्र सफेद जंग बढ़ाता है। सही रणनीति यह है कि सतह की स्थिति को एक पैकेज के रूप में परिभाषित करें: रासायनिक रूप से उपचारित + सूखा, रासायनिक रूप से उपचारित + तैलीय, AFP, या केवल तैलीय, फिर उस पैकेज के अनुरूप पैकेजिंग और भंडारण समय मिलाएं।
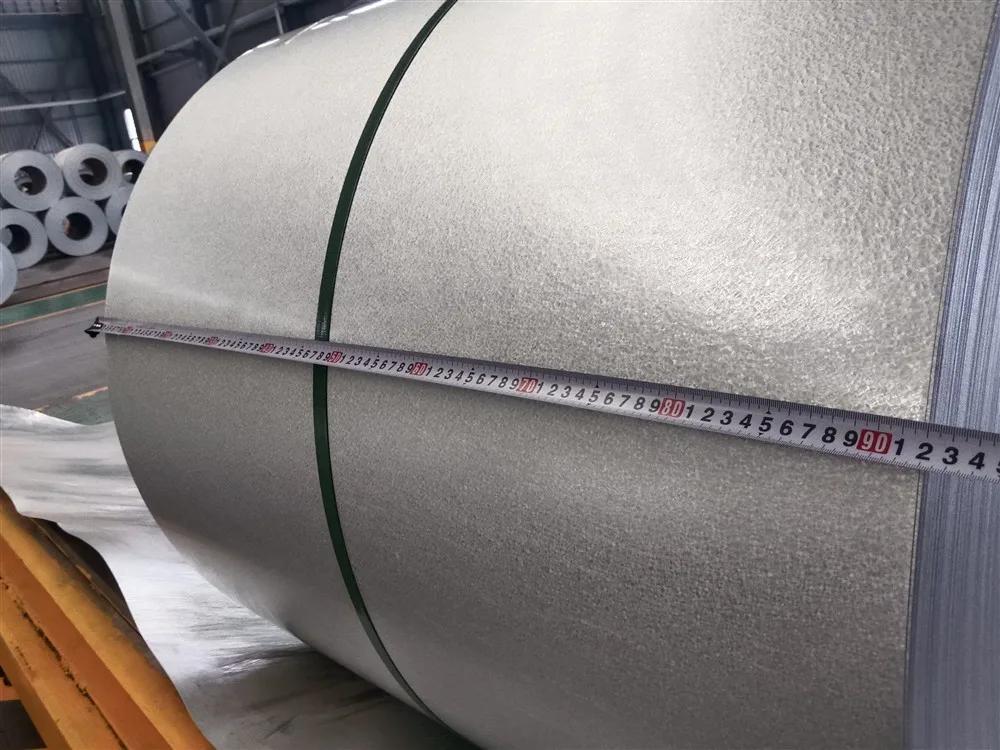
गैलवाल्यूम कोइल, स्ट्रिप, शीट, और रूफिंग पर किन गुणवत्ता समस्याओं का प्रकट होना और क्यों?
अधिकांश क्षेत्र शिकायतें रहस्यमयी धातु विज्ञान विफलताएं नहीं हैं। वे कोटिंग मास, सतह रसायन, नमी, यांत्रिक क्षति, और असंगत पुर्जों के बीच बातचीत हैं। नीचे दी गई तालिका अक्सर होने वाली दोषों को आम कारणों से जोड़ती है।
| गुणवत्ता मुद्दा | आप क्या देखते हैं | बारंबार जड़ कारण |
|---|---|---|
| भिना संचय धब्बा / सफेद जंग / कालापन | भूरे-काले धब्बे, सफेद पाउडर, अंदर या नेस्ट किए गए शीट्स के बीच धूसर/मद्धम धब्बेदार दिखावट | कॉइल/पैक में फंसी नमी; अपर्याप्त पैसेिवेशन या AFP; क्षतिग्रस्त VCI/कागज; लंबे बाहरी भंडारण; समुद्री परिवहन के दौरान तापमान चक्र और संघनन |
| नंगे धब्बे / पतली कोटिंग / नंगे किनारे | आस-पास की सतह की तुलना में पहले स्थानीय लाल जंग की शुरूआत | एयर-नाइफ अस्थिरता, ड्रॉस, स्ट्रिप आकार की समस्याएं, किनारे पर जमा होने वाला पदार्थ हटना, कम निर्दिष्ट कोटिंग मात्रा, अत्यधिक टेम्पर/रोल घर्षण |
| मुड़ने पर कोटिंग का पाउडर बनना या भिंचुरना | कठोर त्रिज्या के बाहर धात्विक धूल और भिंचुरना | उच्च-प्रबलता वाले सब्सट्रेट पर भारी कोटिंग, अत्यधिक अंतरधात्विक परत, गलत मोड़ त्रिज्या, अधिक-प्राचीन यांत्रिक गुण, प्रक्रिया सहयोग के बिना विपरीत मोड़ |
| स्फैंग्ल असमानता /Appearance में धब्बेदारी | चमक में असमानता, असमान स्फैंग्ल आकार, मौसमी धब्बेदारी | भट्टा रसायन और शीतलीकरण में परिवर्तन; पैसिवेशन की असमानता; स्थानीय तेल/AFP मोटाई में अंतर; बाहरी मौसमी परिवर्तन—हमेशा प्रदर्शन अस्वीकृति नहीं |
| उंगलियों के निशान और हैंडलिंग के धब्बे | गहरे हाथ के निशान, दस्ताने के निशान, इंस्टॉलेशन के खरोंच | कोई AFP नहीं या खराब AFP; तेल की परत बहुत पतली/गंदी; नमी वाली हथेलियों से खाली हैंडलिंग; शीट्स को एक-दूसरे पर रगड़ना |
| तेल की धारें / चिपचिपा सतह / गंदे पैनल | दृश्यमान धब्बे, धूल का चिपकना, पैकेजिंग पेपर का चिपकना | तेल की असमान लेपन, अत्यधिक तेल भार, गलत तेल श्यानता, तेल लगाने के बाद गर्म भंडारण |
| रोल-फॉर्मिंग खरोंच और काले घर्षण निशान | रैखिक खरोंच, रूफिंग रिब्स पर अंधेरे घर्षण पथ | उपयुक्त AFP/तेल के बिना خشक फॉर्मिंग; दूषित रोल; अत्यधिक एंट्री तनाव; स्थापित खाली छतों पर कड़ीsole वाले जूतों से चलना |
| प्रोफाइलिंग या कटिंग के बाद किनारे पर लाल जंग | कटे हुए किनारों या छेदे गए छेदों पर जंग की रेखा | जब लोहा खुला हो तो किसी भी धात्विक लेप पर उम्मीद की जाती है; कम लेप मात्रा, अम्लीय संघनन, भिन्न धातु संपर्क, और खराब जल निकासी द्वारा तेज़ किया जाता है |
| क्रोमेट किए गए/पैसिवेट किए हुए GL पर पेंट चिपकने में विफलता | कोइल कोटिंग या फील्ड पेंट के बाद बुलंदियाँ और छिलना | अवशिष्ट तेल, असंगत रूपांतरण फिल्म, अपर्याप्त सफाई/पूर्व-उपचार, अधिक ठोस क्रोमेट/AFP, गलत प्रीमर रसायन |
| फास्टनर या फ्लैशिंग के पास समय से पहले छिद्रण | छेदन के आसपास स्थानीय लेप आक्रमण | तांबे/ग्राफाइट/सीसे का संपर्क, तांबे से रिसाव, छत पर छोड़ा गया कार्बन-स्टील का स्क्रीफ, गलत फास्टनर सामग्री, फंसा नम स्वरूपक इंसुलेशन, पशु रखाव या कड़े रसायन |
प्रक्रिया-संबंधी कारण जिन पर मिल और फैब्रिकेटर के स्तर पर नियंत्रण रखना महत्वपूर्ण है
- बैथ और एयर-नाइफ़ नियंत्रण - अस्थिर वपिंग से कोटिंग वस्तुमान की भिन्नता और किनारे की दोष पैदा होती हैं जो नमक-छड़के या बाहरी उजागर होने के बाद ही प्रकट होते हैं।
- सतह उपचार आवेदन विंडो - स्ट्रिप तापमान, लाइन गति, रोल दबाव और सूखने की ऊर्जा यह निर्धारित करते हैं कि पैसिवेशन/AFP लगातार हो या धब्बेदार।
- तेल भार क्षमता अध्ययन - घोल निष्कर्षण या समतुल्य विधियों द्वारा अवशेषित तेल को नापें; केवल दृश्य नम दिखावट पर निर्भर न रहें।
- पैकेजिंग अखंडता - जल-रोधी बाहरी रैप, आवश्यकता अनुसार निर्जलक रणनीति, खड़ा स्टोरेज, और बारिश के प्रवेश वाले तარपेट बाहरी ढेर से बचें।
- फैब्रिकेशन शिष्टाचार - छत की घाटियों से लोहे के चूर्ण को दैनिक हटाएं; साफ हाथ के दस्ताने उपयोग करें; GL पर बहाव वाले तांबे के फ्लैशिंग से बचें; तटस्थ-उपचार सीलेंट चुनें।
वास्तविक परियोजनाओं के लिए खरीददार को GALVALUME को कैसे निर्दिष्ट करना चाहिए?
एक मजबूत ऑर्डर विवरण में आमतौर पर निम्नलिखित सभी शामिल होते हैं:
- उत्पाद रूप: कोइल, स्लिट स्ट्रिप, कट शीट, या रूफिंग प्रोफ़ाइल;
- मानक और ग्रेड: जैसे, ASTM A792 CS Type B / SS Grade 50, या EN 10346 DX51D+AZ / S350GD+AZ;
- आयाम: मोटाई, चौड़ाई, कोइल ID/OD, शीट लंबाई या प्रोफ़ाइल प्रभावी चौड़ाई;
- कोटिंग संकेतन: AZ50 / AZM150, AZ55 / AZM165, आदि;
- सतह उपचार पैकेज: क्रोमेटेड या Cr-मुक्त पैसेंवेটেड; यदि आवश्यक हो तो AFP ग्रेड; तैलीय या शुष्क; यदि तैलीय हो तो लक्ष्य तेल सीमा;
- सतह गुणवत्ता वर्ग: नियमित स्पैंगल, न्यूनीकृत स्पैंगल, उद्घाटित / अउद्घाटित;
- यांत्रिक लक्ष्य: रोल फॉर्मिंग के लिए अपवर्तन, तन्यता, प्रसार या कठोरता बैंड;
- परीक्षण और प्रमाणपत्र: कोटिंग द्रव्य त्रि-बिंदु, तन्य, वक्रण परीक्षण, यदि अनुबंधनुसार आवश्यक हो तो लवण-स्प्रे;
- पैकिंग और गंतव्य जलवायु: आर्द्र मार्गों के लिए निर्यात-योग्य समुद्री पैकिंग।
मीठी आंतरिक जलवायु में छत निर्माण के लिए, Cr-मुक्त निष्क्रियकरण या AFP वाले AZ50/AZM150 एक सामान्य आधार हैं। तटीय या उच्च-आर्द्रता वाले औद्योगिक क्षेत्रों में, कई डिज़ाइनर AZ55-AZ70 वर्गों की ओर बढ़ते हैं और पैकिंग/भंडारण नियमों को सख्त करते हैं। एप्लायंस या इलेक्ट्रॉनिक्स आवास के लिए, AFP की समानता, चालकता और दिखावट अक्सर अधिकतम कोटिंग मात्रा से ऊपर प्राथमिकता प्राप्त करती है। गहरी खिंचाई या अत्यधिक रोल फॉर्मिंग के लिए, कोटिंग आसंजन और यह चर्चा करें कि क्या थोड़ी कम कोटिंग मात्रा या विशेष फॉर्मिंग ग्रेड पाउडरिंग के जोखिम को कम कर सकता है।
शीपमेंट स्वीकार करने से पहले व्यावहारिक निरीक्षण चेकलिस्ट
- MTC के साथ हीट/कोइल नंबरों की पुष्टि करें; कोटिंग निर्दिष्टीकरण और यांत्रिक ग्रेड की जाँच करें।
- बाहरी रैप पर समुद्री जल नमी, टूटी हुई पट्टी या चपटी किनारों के लिए निरीक्षण करें।
- बाहरी रैप को सावधानी से अनवुंड या लिफ्ट करें और रैप पिच के साथ दोहराती हुई काले/सफेद धब्बों के पैटर्न को देखें।
- यदि डाउनस्ट्रीम में पेंट करने की आवश्यकता है तो तेल की समानता और अवशेष की जाँच करें।
- कई स्थानों पर मोटाई और चौड़ाई मापें; ऑर्डर किए गए सहिष्णुताओं से तुलना करें।
- ग्रेड के अनुसार कोटिंग बेंड जाँच करें; बेंड के बाहरी हिस्से के उत्पेलन की जाँच करें।
- छत की ऑर्डर के लिए, पूर्ण उत्पादन से पहले एक पैनल ट्रायल-फॉर्म करें और रिब टॉप, साइड लैप्स, और कट edged की निरीक्षण करें।
स्पेसिफायर और फेब्रिकेटर्स के लिए मुख्य बातें
जब कोटिंग रसायन, कोटिंग मात्रा, सतह उपचार, तेल प्रबंधन, और निर्माण अभ्यास को एक सिस्टम के रूप में माना जाता है तो Galvalume स्टील कोइल सफल होता है। 55% एल्युमिनियम-जस्ता कोटिंग स्ट्रिप, फ्लैट शीट, और छत पैनलों के लिए टिकाऊ बाधा-प्लस-गैल्वेनिक सुरक्षा प्रदान करती है; पैसेविनेशन और क्रोमेट/Cr-फ्री फिल्मz लॉजिस्टिक्स के माध्यम से उत्पाद की रक्षा करते हैं; एंटी-फिंगरप्रिंट लेयरz रूप और हैंडलिंग स्वच्छता को बनाए रखते हैं; और नियंत्रित तेल वजन पेइंट या स्वच्छता को नष्ट किए बिना आकार देने का समर्थन करता है। अधिकतर गुणवत्ता घटनाओं को नमी प्रबंधन विफलता, अपूर्ण सतह फिल्मz, अंत उपयोग के लिए गलत उपचार चयन, यांत्रिक घिसाव, या असंगत साइट सामग्रियों तक追溯 किया जा सकता है-एकल रहस्यमय खराब कोइल तक नहीं।
यदि आप Galvalume स्टील कोइल, स्लिट स्ट्रिप, फ्लैट शीट, या कॉर्ग्यूटेड छत पैनल स्रोत कर रहे हैं और जलवायु या निर्माण लाइन के लिए AZ मात्रा, यांत्रिक ग्रेड, और सतह उपचार में मदद की आवश्यकता है, तो SUNSEA STEEL CO., LIMITED से [email protected] पर या WhatsApp +86 152 6555 2259 के माध्यम से संपर्क करें https://wa.me/8615265552259।
Frequently Asked Questions
गैलवेल्यूम स्टील कोइल क्या है और यह गैल्वेनाइज्ड स्टील से कैसे भिन्न है?
गैलवेल्यूम एक Steel sheet है जिसका hot-dip कोटिंग लगभग 55% एल्युमीनियम, लगभग 43.4% ज़िंक और लगभग 1.6% सिलिकॉन अलॉय के साथ किया जाता है। पारंपरिक ज़िंक-कोटेड (गैल्वेनाइज्ड) स्टील की तुलना में, यह एल्युमीनियम बैरियर सुरक्षा और ज़िंक निस्र्वर्जी सुरक्षा को जोड़ता है। कई वातावरणों में, AZ50/AZM150 गैलवेल्यूम को G90 गैल्वेनाइज्ड की तुलना में दो से चार गुना अधिक संक्षारक आयु प्रदान करने के लिए उद्धृत किया जाता है, जो वातावरण और डिजाइन विवरण पर निर्भर करता है।
गैलवेल्यूम रॉफिंग शीट के लिए कौन सा कोटिंग मास चुनना चाहिए?
सामान्य इमारत पैनल के लिए AZ50/AZM150 एक प्रमुख विकल्प है। AZ55/AZM165 और उच्चतर मास अक्सर लंबी डिज़ाइन आयु या अधिक तेज़ वातावरण के लिए प्राथमिकता प्राप्त करते हैं। तटीय, औद्योगिक या उच्च आर्द्रता वाले प्रोजेक्टों में भी पैकेजिंग, फास्टनर चयन और जल निकासी विवरण को कड़ा करना चाहिए-केवल कोटिंग मास बढ़ाना नहीं।
गैलवेल्यूम कोइल पर पासिवेशन और क्रोमेटिंग क्या करती हैं?
पासिवेशन और क्रोमेट/Cr-मुक्त रासायनिक उपचार एक पतला कनवर्जन फिल्म बनाते हैं जो गीले-स्टोरेज स्टैन, वाइट रस्ट और ब्लैकनिंग को रोकता है जब आर्द्रता लिपेट के बीच या नेस्टेड शीट के बीच फँस जाती है। ये लॉजिस्टिक्स टिकाऊपन में सुधार करते हैं लेकिन सीवर्थी पैकेजिंग या ड्राई स्टोरेज का विकल्प नहीं बनते। कई निर्यात बाजार अब क्रोमियम-मुक्त सिस्टम की निर्दिष्ट करते हैं।
गैलवेल्यूम स्ट्रिप या शीट पर एंटी-फिंगरप्रिंट उपचार क्यों निर्दिष्ट करें?
एंटी-फिंगरप्रिंट (AFP) क्लियर फिल्म हैंडलिंग निशान कम करती हैं, ट्रांजिट स्टैन के प्रति प्रतिरोध सुधारती हैं, और एक साफ चमकदार दिखावट बनाए रखने में मदद करती हैं। कुछ अक्रिलिक AFP सिस्टम ड्राई रोल फॉर्मिंग की अनुमति भी देते हैं बिना वैनिशिंग ऑयल के। AFP विशेष रूप से अप्लायंस पार्ट्स,Exposed panels,और प्रीमियम बेअर रॉफिंग उत्पादों के लिए उपयोगी है।
गैलवेल्यूम स्टील कोइल पर आमतौर पर कितनी ऑयल कोटिंग लगाई जाती है?
ऑयल वजन आवेदन-विशिष्ट होता है, लेकिन कई मेटल्लिक-कोटेड उत्पाद हल्की रेंज में प्रत्येक साइड पर लगभग 0.5-2.5 g/m2 के आदेश में आपूर्ति किए जाते हैं। बहुत कम ऑयल फॉर्मिंग स्क्रैच और जल्दी स्टैन जोखिम बढ़ाता है; बहुत अधिक ऑयल गंदगी एकत्रीकरण, स्टैकिंग स्लिप और पेंट एडहीज़न समस्याएं उत्पन्न करता है। हमेशा मिल के साथ ऑयल प्रकार और लक्ष्य रेंज निर्दिष्ट करें।
शिपिंग के दौरान गैलवेल्यूम कोइल पर ब्लैकनिंग या वाइट रस्ट का कारण क्या है?
सबसे सामान्य कारण कोइल लिपेट या नेस्टेड शीट के बीच फँसी हुई आर्द्रता है, प्रतिबंधित ऑक्सीजन के अधीन, खासकर सी फ्रेट या बाहरी स्टोरेज के दौरान। योगदान कारकों में क्षतिग्रस्त पैकेजिंग, अपर्याप्त पासिवेशन/AFP, तापमान चक्रण संघनन के साथ, और लंबी स्टोरेज अवधि शामिल हैं। प्रभावी रासायनिक उपचार के साथ-साथ शुष्क, अखंड पैकेजिंग जोखिम को काफी कम कर देती है।
क्या गैलवेल्यूम स्टील कोइल को स्ट्रिप, फ्लैट शीट और करागेटेड रॉफिंग पैनल में संसाधित किया जा सकता है?
हाँ। मदर कोइल को संकरी स्ट्रिप में सिल्ट किया जा सकता है, फ्लैट शीट/प्लेट लंबाई में काटा जा सकता है, या करागेटेड और ट्रैपेजॉइडल रॉफिंग पैनल में रोल-फोर्म किया जा सकता है। प्रत्येक मार्ग को मेल खाती यांत्रिक ग्रेड, कोटिंग एडहीज़न, सतह उपचार और किनारे गुणवत्ता की आवश्यकता होती है। उच्च-शक्ति रॉफिंग ग्रेड को कोटिंग पाउडरिंग से बचने के लिए सावधानीपूर्वक टूलिंग त्रिज्या की आवश्यकता होती है।
गैलवेल्यूम स्टील कोइल खरीद के लिए कौन से मानक लागू होते हैं?
सामान्य संदर्भों में 55% एल्युमीनियम-ज़िंक अलॉय-कोटेड शीट के लिए ASTM A792/A792M, JIS G3321, और EN 10346 जैसे DX51D+AZ या संरचनात्मक +AZ ग्रेड शामिल हैं। ऑर्डर को मानक, ग्रेड, कोटिंग निर्दिष्टीकरण, सतह उपचार, आयाम, और परीक्षण आवश्यकताओं को स्पष्ट रूप से बताना चाहिए।