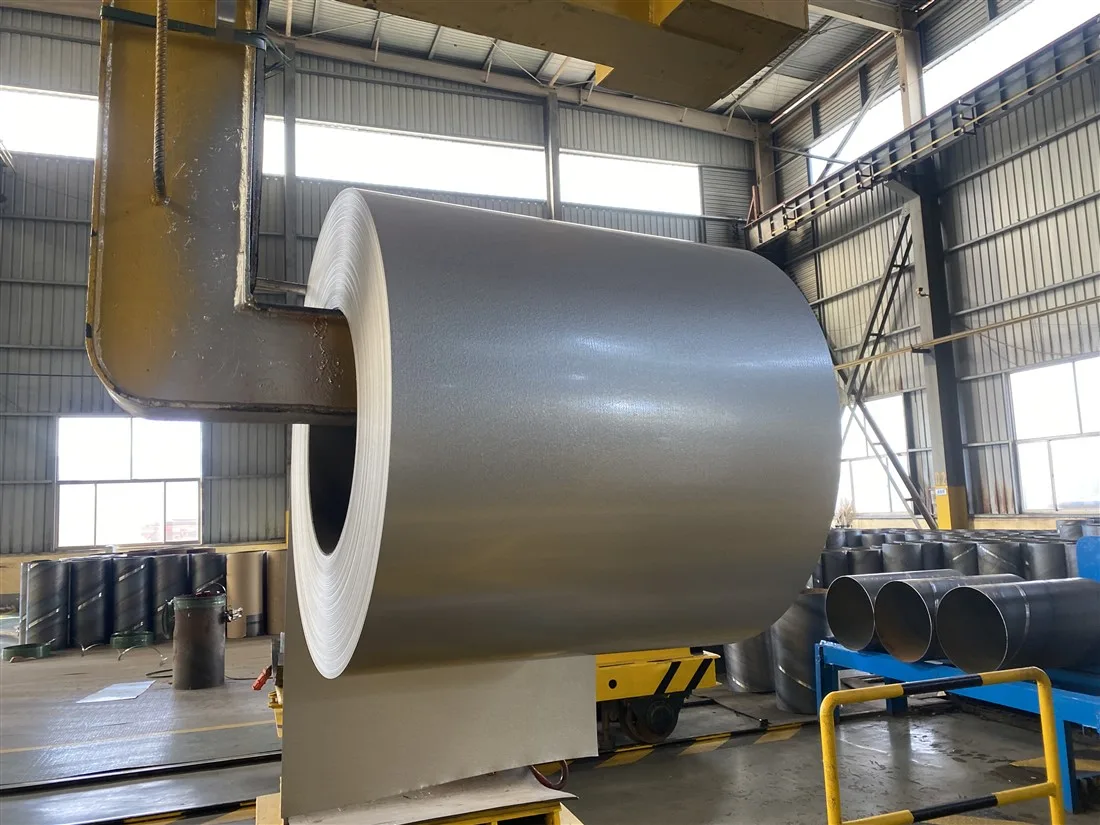
O que é bobina de aço Galvalume e como a passivação, cromagem, tratamento anti-impressão digital e revestimento de óleo afetam a qualidade da tira, chapa e telhado?
Guia técnico de bobina de aço Galvalume: desempenho do revestimento 55% Al-Zn, seleção de massa de revestimento AZ, passivação, cromagem, filmes anti-impressão digital, peso do revestimento de óleo e defeitos de qualidade que afetam a tira, chapa e painéis de telhado.
Bobina de aço Galvalume (chapa de aço revestida com liga de alumínio-zinco 55%, frequentemente especificada sob ASTM A792/A792M, JIS G3321 ou EN 10346 como DX51D+AZ e graus relacionados) é um dos substratos metálicos revestidos mais amplamente especificados para tiras industriais, chapas planas e telhas perfiladas. Compradores que buscam longa vida útil em climas úmidos, industriais ou costeiros frequentemente fazem a mesma pergunta prática: o que realmente impulsiona o desempenho — apenas a massa do revestimento, ou a combinação de composição química do revestimento, tratamento superficial, filme de óleo e controle de processamento a jusante?
Este guia explica como o Galvalume (também chamado de GL, Aluzinc ou aço revestido com 55% Al-Zn) funciona, como as bobinas são convertidas em produtos de tira, placa/chapa e telhado, e como passivação, cromatação/tratamento sem cromo, filmes anti-impressão digital (AFP) e peso de revestimento de óleo influenciam aparência, conformabilidade, estabilidade durante armazenamento e resistência à corrosão em campo. Também mapeia defeitos comuns de qualidade às suas causas raiz mais frequentes, para que equipes de compras, QC e fabricação possam escrever especificações mais claras e inspecionar as bobinas recebidas de forma mais eficaz.

O Que É a Bobina de Aço Galvalume e Como o Revestimento de 55% Al-Zn Protege o Aço?
O Galvalume é produzido por imersão contínua a quente de fita de aço laminada a frio em um banho fundido que nominalmente contém aproximadamente 55% alumínio, cerca de 43,4% zinco e aproximadamente 1,6% silício em peso. O silício é essencial para a aderência do revestimento e para o controle da camada de reação intermetálica na interface aço-revestimento. Após a saída do banho, facas de ar remove o metal fundido até a massa de revestimento alvo, a fita resfria e se solidifica uma caracteristica estruturas dendrítica.
A proteção contra corrosão é de modo duplo:
- Proteção por barreira das regiões ricas em alumínio - o alumínio oxida formando um filme superficial estável que retarda o ataque atmosférico geral.
- Proteção sacrificial (galvânica) das regiões interdendríticas ricas em zinco - o zinco corrói preferencialmente nas bordas cortadas, arranhões e trincas de conformação, retardando a formação de ferrugem vermelha no substrato de aço.
A experiência de exposição do setor e a literatura técnica dos fabricantes comumente indicam que um revestimento Galvalume AZ50 / AZM150 pode proporcionar aproximadamente duas a quatro vezes mais vida à corrosão atmosférica do que o aço galvanizado convencional G90 (Z275) em muitos ambientes rurais, industriais e marinhos, embora a vida útil absoluta ainda dependa do clima, detalhes de projeto, materiais de contato e manutenção. A espessura calculada do revestimento para AZ50 (AZM150) é de aproximadamente 20 μm por lado, com base nas relações de densidade do revestimento utilizadas na diretriz ASTM A792 (aproximadamente 3,75 g/m² = 1 μm para Galvalume; 1,0 oz/pé² = 305 g/m² = 3,2 mils de espessura total do revestimento).
Quais Graduações de Massa de Revestimento São Relevantes para Aplicações em Fita, Chapa e Cobertura?
A designação do revestimento é o principal fator que determina a vida útil contra corrosão. A ASTM A792/A792M define as massas mínimas de revestimento por múltiplos pontos e ponto único tanto para o sistema imperial quanto para o sistema SI. As escolhas comerciais comuns incluem:
| Designação comum | Aprox. total ambos os lados | Contexto de uso típico |
|---|---|---|
| AZ30 / AZM100 | 0,30 oz/ft² / 100 g/m² | Uso leve interno ou produtos de curta vida útil; verifique a adequação cuidadosamente |
| AZ50 / AZM150 | 0,50 oz/ft² / 150 g/m² | Telhados convencionais, painéis de parede, chapas gerais para uso externo |
| AZ55 / AZM165 | 0,55 oz/ft² / 165 g/m² | Maior durabilidade atmosférica; melhoria comum em painéis construtivos |
| AZ60-AZ70 / AZM180-AZM210 | 0,60-0,70 oz/ft² / 180-210 g/m² | Climas agressivos, vida útil mais longa, locais industriais exigentes |
Para ASTM AZ50, o mínimo triplo médio é 0,50 oz/ft² no total de ambos os lados, com um mínimo de ponto simples de 0,43 oz/ft². Para SI AZM150, os valores correspondentes são 150 g/m² triplo e 130 g/m² ponto simples. A ASTM também observa que o revestimento nem sempre é dividido igualmente lado a lado ou da borda ao centro; como expectativa prática, cada superfície normalmente carrega pelo menos cerca de 40% do limite do ponto simples. Essa variabilidade é o motivo pelo qual os pedidos de compra devem especificar tanto a designação do revestimento quanto a norma de inspeção, e não apenas um rótulo de marketing como "AZ150".
Os graus de metal base são igualmente importantes para a fabricação. Aços comerciais e de conformação (famílias CS/FS ou DX51D/DX52D) suportam dobramento moderado e conformação por rolos. Graus estruturais como SS Grade 33-80 (classes de escoamento aproximadamente 230-550 MPa) ou sistemas G300-G550 são selecionados quando rigidez de painel, carga de neve, levantamento pelo vento ou telhados de grande vão exigem maior resistência. Maior resistência geralmente significa menor alongamento, de modo que raios de ferramenta, projeto da flor de conformação a frio e condição de borda tornam-se mais críticos.
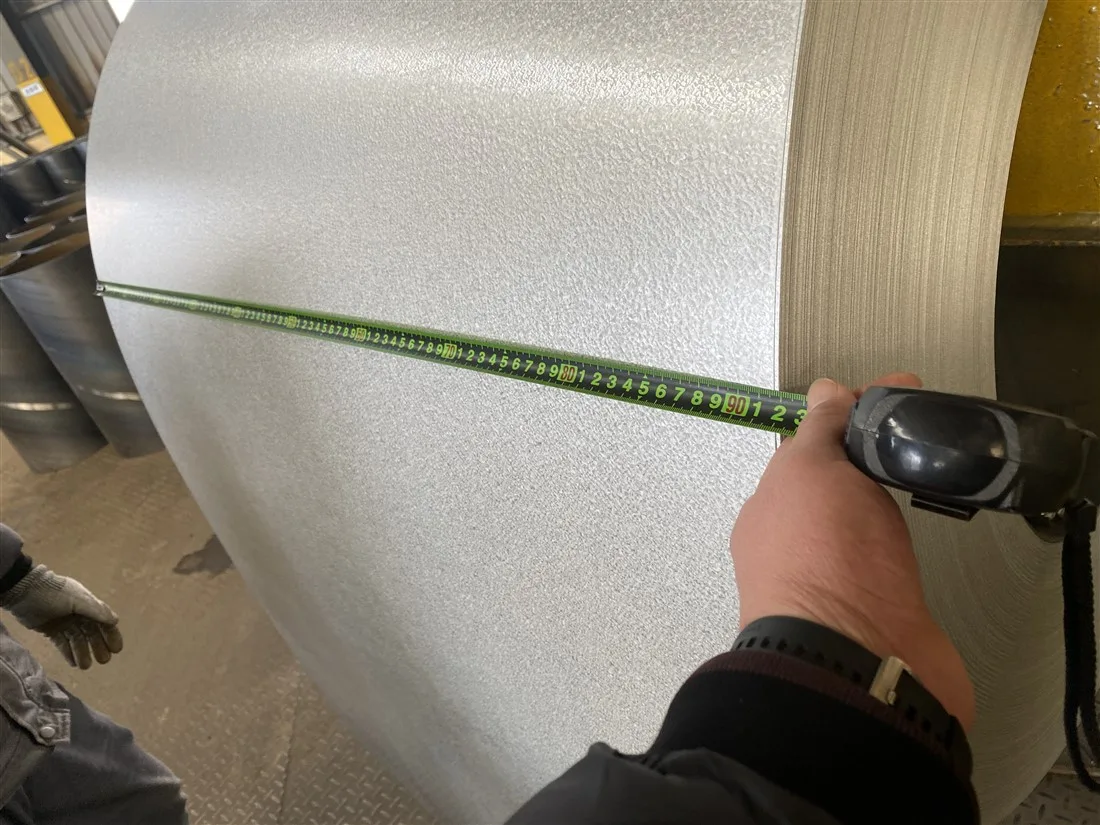
Como as Bobinas Galvalume São Processadas em Faixa, Chapa/Aço e Telhas?
1. Faixa Galvalume (bobina fendida)
Bobinas mães são aparadas nas bordas e fendidas em faixa mais estreita para moinhos de tubos, linhas de caibros, peças de eletrodomésticos, componentes de HVAC, bandejas de cabos e alimentação para conformação a frio. Os controles críticos incluem cambagem, altura de rebarba, ondulação de borda, tolerância de largura e uniformidade do óleo residual. Rebarbas excessivas podem cortar filmes anticatimba, raspar o óleo e iniciar corrosão nas bordas fendidas. Para conformação em alta velocidade, muitos fabricantes solicitam óleo leve ou superfície acrílica/AFP que possa ser formada a seco, dependendo do conjunto de ferramentas.
2. Chapa / placa de aço Galvalume (corte por comprimento)
Linhas de corte por comprimento convertem bobina em chapas planas para revestimento, dutos, caixas elétricas, equipamentos agrícolas e outras prensagens. Aqui, a qualidade da forma importa tanto quanto a massa do revestimento: curvatura transversal, memória de bobina, enrugamento central e ondulação de borda afetam o encaixe, precisão do corte de peças e aparência plana. Passagem de temperatura e nivelamento por tração melhoram superfície e forma para chapas arquitetônicas aparentes. A espessura é geralmente encomendada como espessura total do produto (metal base mais revestimento), a menos que um suplemento apenas para metal base seja especificado.
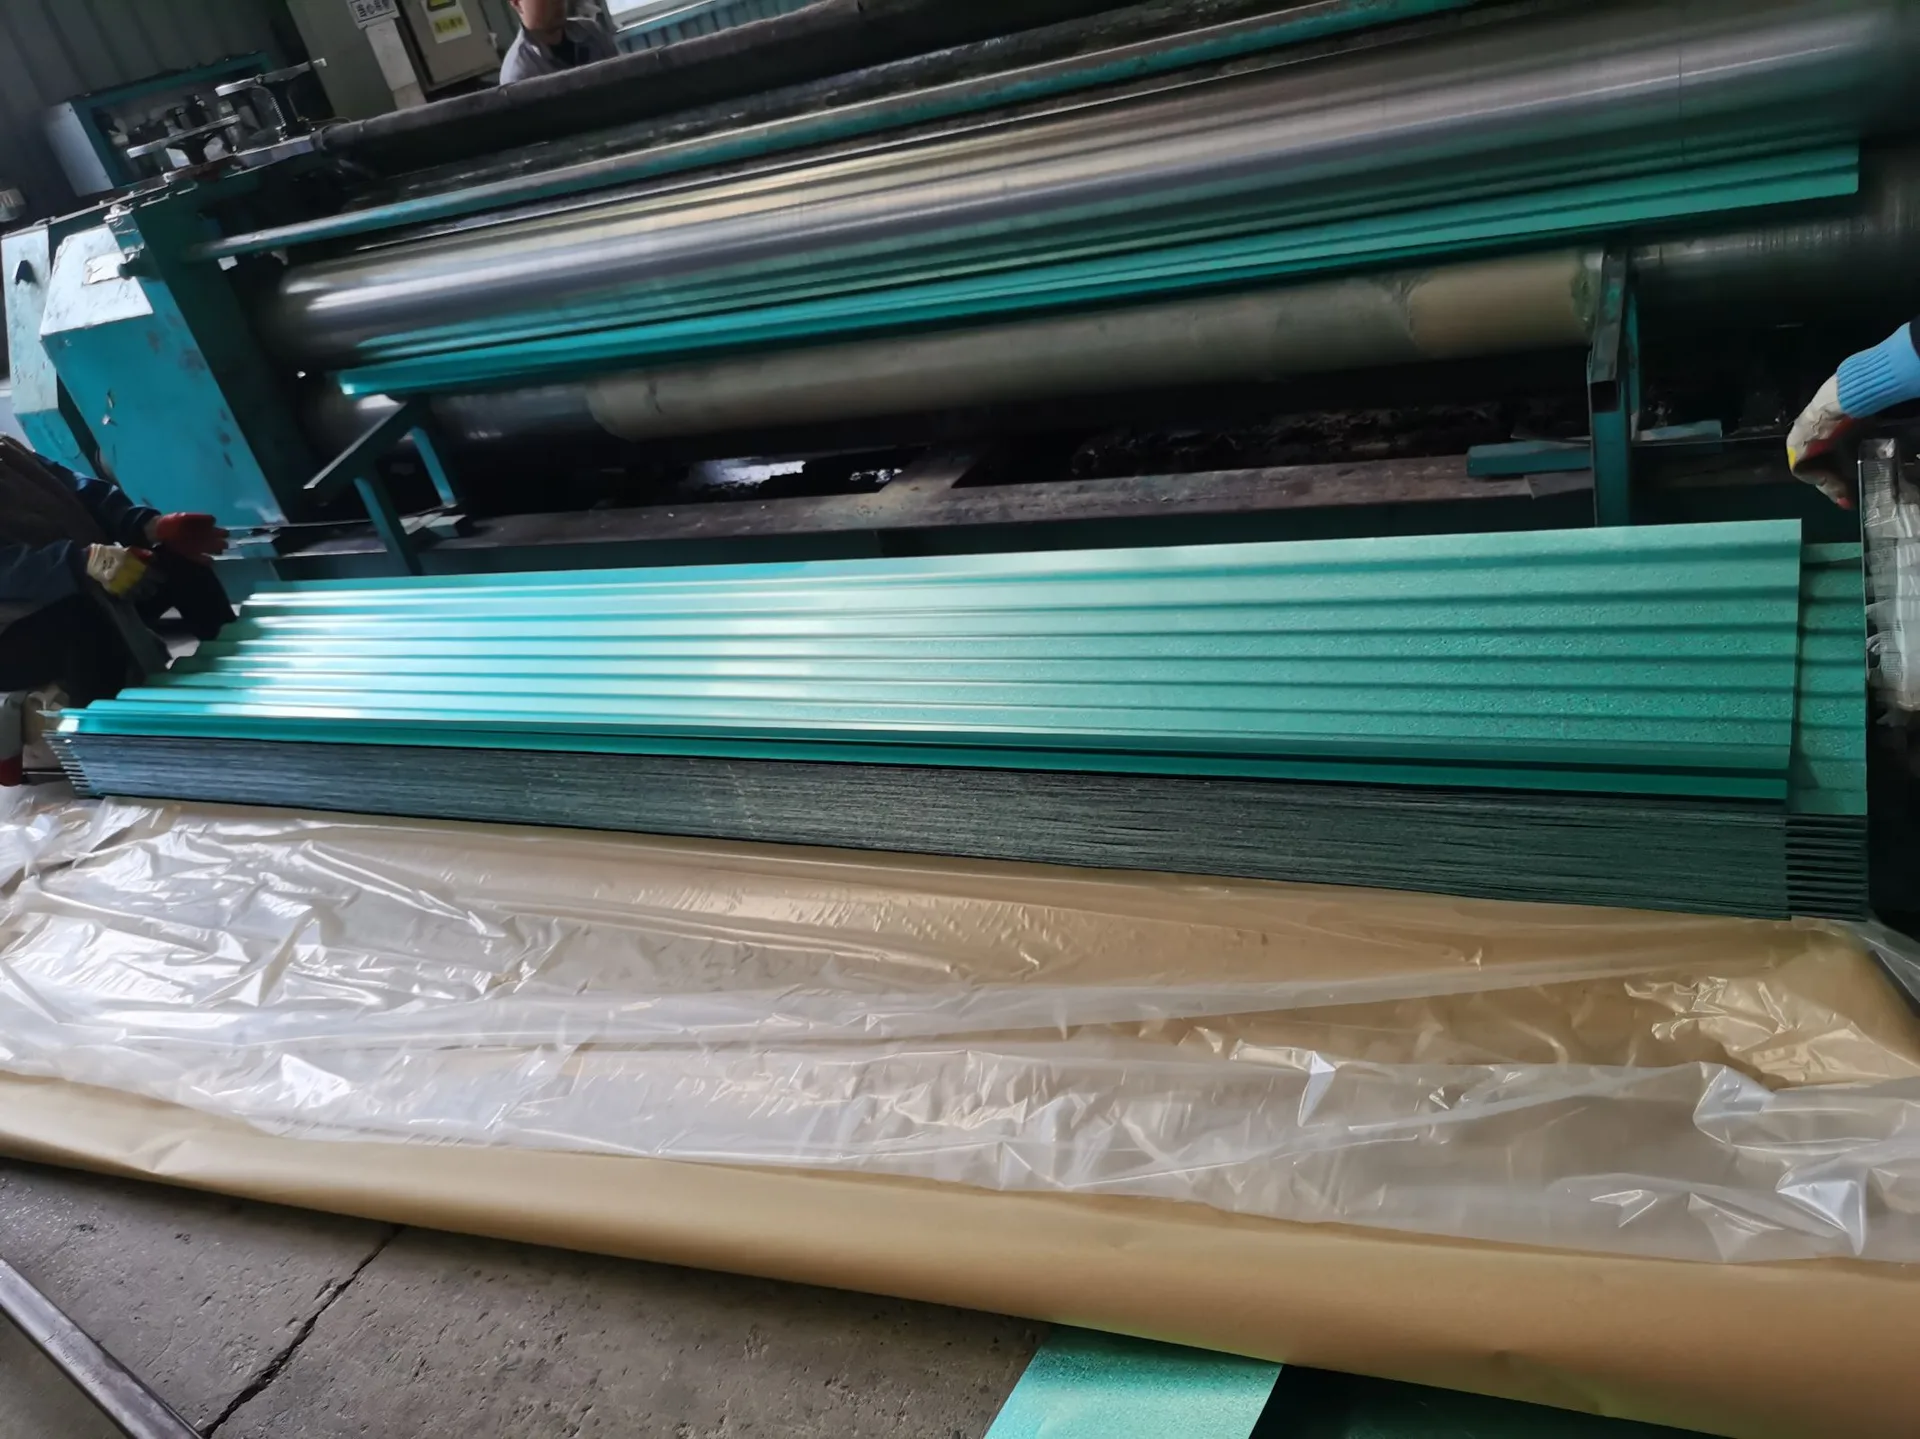
3. Chapas para cobertura e telhas perfiladas/onduladas
A cobertura é a aplicação de maior visibilidade para o Galvalume nu e pré-pintado. Os perfis comuns incluem ondulados, trapézios, tipo IBR e telhas com aparência de tijoleira. O desempenho adequado na cobertura depende de mais do que apenas a massa AZ:
- grau correto para resistência à flexão e fixação;
- revestimento uniforme e película superficial intacta após o conformação a frio;
- fixadores, selantes e calhas compatíveis;
- projeto de drenagem que evita acumulação prolongada de água e contato com metais dissimilares.
O Galvalume nu para cobertura é valorizado pela refletividade térmica e resistência à corrosão a longo prazo. O Galvalume pré-pintado (PPGL) adiciona estética e proteção por barreira adicional, mas o revestimento metálico continua sendo a última barreira nas bordas cortadas e nos arranhões. Muitas garantias de painéis de construção para resistência à perfuração do Galvalume nu são baseadas em desempenho atmosférico multiDécadas quando as regras de instalação e ambiente são seguidas; a linguagem das garantias é específica do projeto e deve ser verificada com o fornecedor.
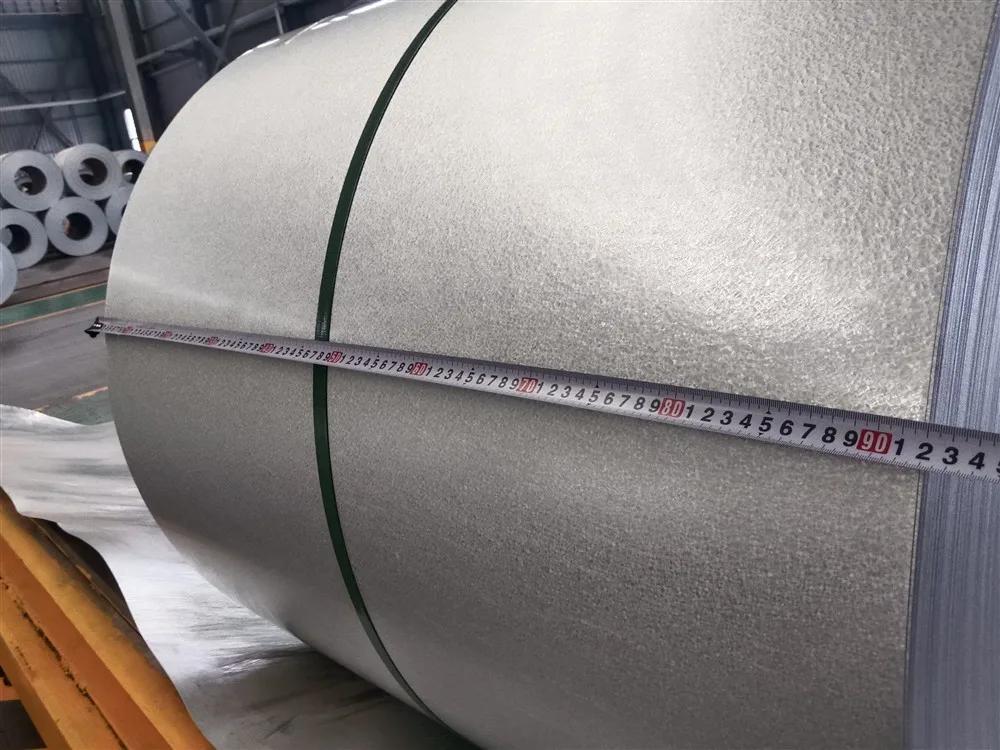
O Que Passivação, Cromatação, Tratamento Antiemendas de Dedores e Revestimento a Óleo Realmente Fazem?
O revestimento metálico por imersão a quente, por si só, não constitui um pacote completo para transporte e fabricação. Imediatamente após a solidificação do revestimento, as mills aplicam sistemas químicos e/ou orgânicos de superfície para controlar a corrosão inicial, marcas de manuseio, atrito e pintura. Esses tratamentos são frequentemente subespecificados nas ordens de compra, mas são uma causa frequente de reclamações dos clientes.
Passivação (tratamento químico)
A passivação aplica uma fina camada de conversão que retarda a formação de manchas de armazenamento úmido e produtos de corrosão branca/preta precoces quando a umidade fica presa entre as espiras da bobina ou entre chapas aninhadas. Sem uma passivação eficaz, a água condensada e o acesso restrito ao oxigênio podem criar rapidamente manchas cinzentas, pretas ou brancas — especialmente durante frete marítimo, armazenamento em monções ou empilhamento a céu aberto. A passivação não substitui uma boa embalagem; ela apenas amplia a janela segura contra manchas relacionadas à umidade.
Linhas modernas estão cada vez mais utilizando passivações livres de cromo para atender a restrições ambientais e dos clientes, visando simultaneamente resistência à corrosão, anti-enegrecimento, resistência a ácidos/álcalis e aderência à pintura. O desempenho ainda varia conforme a família de química, a integridade do filme seco, a temperatura da tira na aplicação e o controle pós-tratamento de enxágue/secagem.
Cromatação / tratamento com cromato
Tratamentos tradicionais com cromato (hexavalente ou relacionados ao cromo) historicamente proporcionavam forte proteção contra armazenamento úmido e eram amplamente utilizados em tiras revestidas metalicamente. Muitos mercados agora restringem o cromo hexavalente, portanto os pedidos devem indicar explicitamente se a química requerida é cromatada, trivalente ou livre de Cr. Os filmes de cromato podem melhorar a resistência à corrosão inicial, mas também podem afetar a pintura de campo e a aderência de pintura em pó se a superfície não for limpa e pré-tratada corretamente. Para sistemas pintados, o pacote de pré-tratamento da linha de pintura deve ser compatibilizado com o sistema de tinta, em vez de assumido como intercambiável.
Anti-impressão digital (AFP) / filme orgânico transparente fino
O tratamento anti-impressão digital — também descrito como filme fino acrílico transparente, passivação com resina ou AFP — aplica uma camada orgânica transparente ou híbrida orgânico-inorgânica sobre o revestimento metálico. Sistemas bem projetados de AFP oferecem várias vantagens práticas:
- redução de marcas de digitais e sujeira durante o manuseio e instalação;
- melhor resistência a manchas de transporte e escurecimento por armazenamento úmido;
- brilho inicial mais uniforme e aparência mais limpa no canteiro de obras;
- em alguns sistemas acrílicos, a capacidade de conformação a frio a seco sem óleo volátil.
O AFP é comum em chapas GL para aparelhos eletrodomésticos, armários elétricos, graus para LCD/painel traseiro e produtos premium de cobertura sem revestimento, onde a aparência e o manuseio limpo são importantes. A espessura do filme é normalmente da ordem de aproximadamente 0,5-2 um (os valores exatos são específicos do fornecedor). Um filme muito fino pode deixar cobertura incompleta e fraca resistência a manchas; um filme muito espesso ou mal curado pode causar empoeiramento, arraste nas ferramentas, má condutividade ou redução da soldabilidade. Sistemas AFP sem Cr-VI agora são predominantes em muitos mercados de exportação.
Quantidade de revestimento de óleo (peso de oleagem)
Óleo de laminadora - geralmente um óleo volátil ou óleo anticorrosivo - reduz o atrito na conformação, protege contra a umidade durante o armazenamento de curto prazo e pode mascarar pequenas abrasões de manuseio. O peso do revestimento de óleo é tipicamente controlado na faixa baixa de gramas por metro quadrado. Como referência industrial prática, muitos produtos metálicos revestidos são fornecidos em torno de aproximadamente 0,5-2,5 g/m² por face, dependendo do grau, das condições da linha do cliente e se o produto é seco, levemente oleoso ou fortemente oleoso. Os valores exatos devem ser acordados com a laminadora, pois o tipo de óleo, viscosidade, método de aplicação (eletrostático, rolete aplicador ou spray) e temperatura da fita alteram o filme retido.
Óleo não substitui a passivação. Excesso de óleo pode causar diversos problemas:
- acúmulo de sujeira e manchas escuras em painéis arquitetônicos;
- má aderência da tinta caso o óleo não seja totalmente removido antes do revestimento com tinta em bobina ou revestimento a pó;
- pilhas escorregadias que se deslocam nos contêineres;
- padrões de mancha quando o óleo não é uniforme e a umidade migra sob o filme.
Óleo insuficiente, por outro lado, aumenta riscos de fricção, soldadura por adesão nos rolos e formação precoce de ferrugem branca em material tratado quimicamente a seco que é armazenado por tempo excessivo em condições úmidas. A estratégia correta é definir a condição superficial como um pacote: tratamento químico + seco, tratamento químico + oleado, AFP ou apenas oleado, e então adequar a embalagem e o tempo de armazenamento a esse pacote.
Quais problemas de qualidade aparecem em bobina, tira, chapa e telhado de Galvalume — e por quê?
A maioria das reclamações em campo não são falhas metalúrgicas misteriosas. São interações entre massa de revestimento, química superficial, umidade, dano mecânico e acessórios incompatíveis. A tabela abaixo relaciona defeitos frequentes a causas comuns.
| Problema de qualidade | O que você observa | Causas raiz frequentes |
|---|---|---|
| Mancha de armazenamento úmido / ferrugem branca / escurecimento | Manchas cinza-preto, pó branco, aspecto manchado e opaco entre as camadas da bobina ou entre as chapas empilhadas | Umidade retida na bobina/pacote; passivação ou selagem anticorrosiva (AFP) insuficientes; envelopamento (VCI) ou papel de proteção danificados; armazenamento a céu aberto prolongado; variação térmica e condensação durante o transporte marítimo |
| Regiões desprotegidas / camada fina / bordas descobertas | Início localizado de ferrugem antes das áreas vizinhas da superfície | Instabilidade do bico de ar, escória, problemas de forma da tira, remoção do excesso nas bordas, massa de revestimento abaixo da especificada, abrasão excessiva do trefilamento/rolamento |
| Esfoliação ou escamação de pó do revestimento nas dobras | Poeira metálica, esfoliação fora de raios apertados | Revestimento pesado em substrato de alta resistência, camada intermetálica excessiva, raio de dobra incorreto, propriedades mecânicas com envelhecimento excessivo, dobra reversa sem tolerância de processo |
| Não uniformidade dos cristais / aparência manchada | Brilho irregular, tamanho irregular dos cristais, manchamento por intempérie | Variação na química do banho e resfriamento; não uniformidade da passivação; diferenças locais na espessura de óleo/AFP; diferenças de intempérie ao ar livre - nem sempre representa rejeição por desempenho |
| Marcas de digitais e manchas de manuseio | Marcas escuras de mãos, marcas de luva, arranhões de instalação | Ausência de revestimento AFP ou AFP desgastado; película de óleo muito fina/sujidade; manipulação sem proteção com as mãos úmidas; deslizamento de chapas uns sobre as outras |
| Manchas de óleo / superfície pegajosa / painéis sujos | Listras visíveis, adesão de pó, papel de embalagem grudento | Aplicação irregular de óleo, peso excessivo de óleo, viscosidade inadequada do óleo, armazenamento em local aquecido após a aplicação do óleo |
| Arranhões na formação por laminação e marcas escuras de fricção | Marcas lineares de abrasão, trilhas de atrito escurecidas nas nervuras de telhado | Conformação a seco sem AFP/óleo adequado; rolos contaminados; tensão de entrada excessiva; tráfego de pés com solado rígido sobre telhados lisos instalados |
| Ferrugem nas bordas após o perfilamento ou corte | Linha de ferrugem nas bordas cortadas ou furos | Esperado em qualquer revestimento metálico após exposição do aço; acelerado por baixa massa de revestimento, condensação ácida, contato com metais diferentes e drenagem deficiente |
| Falha de aderência da pintura em GL cromatado/passivado | Formação de bolhas e descascamento após revestimento em bobina ou pintura in loco | Óleo residual, filme de conversão incompatível, limpeza/pré-tratamento insuficientes, cromato/AFP supercurado, química de primer incorreta |
| Perfuração prematura próxima a fixadores ou chapas de vedação | Ataque localizado ao revestimento em torno de perfurações | Contato com cobre/graphite/chumbo, escorrimento de cobre, cavacos de aço carbono deixados no telhado, material de fixador incorreto, isolamento úmido aprisionado, confinamento de animais ou produtos químicos agressivos |
Causas vinculadas ao processo que valem a pena controlar na usina e no fabricador
- Controle do banho e da faca de ar - o controle instável do enxugo gera dispersão na massa do revestimento e defeitos nas bordas que só aparecem após exposição à névoa salina ou ao tempo.
- Janela de aplicação do tratamento superficial - a temperatura da tira, a velocidade da linha, a pressão dos rolos e a energia de secagem determinam se a passivação/AFP será contínua ou irregular.
- Estudo de capacidade de aplicação de óleo - meça o óleo retido por extração com solvente ou métodos equivalentes; não confie apenas na aparência úmida visual.
- Integridade da embalagem - envoltório externo impermeável, estratégia de agente dessecante quando necessário, armazenamento na posição vertical e evitar pilhas externas cobertas com lona com entrada de chuva.
- Higiene na fabricação - remova as limalhas de ferro diariamente dos vales das telhas; use luvas limpas; evite calhas de cobre que drenem sobre o GL; selecione selantes de cura neutra.
Como os Compradores Devem Especificar o Galvalume para Projetos Reais?
Uma descrição de pedido robusta geralmente inclui todos os seguintes itens:
- Formato do produto: bobina, tira slit, folha cortada ou perfil de cobertura;
- Norma e grau: p. ex., ASTM A792 CS Tipo B / SS Grau 50, ou EN 10346 DX51D+AZ / S350GD+AZ;
- Dimensões: espessura, largura, ID/OD da bobina, comprimento da folha ou largura efetiva do perfil;
- Designação do revestimento: AZ50 / AZM150, AZ55 / AZM165, etc.;
- Pacote de tratamento superficial: cromado ou passivado sem cromo; grau AFP se necessário; oleado ou seco; faixa alvo de óleo se oleado;
- Classe de qualidade superficial: florescimento regular, florescimento minimizado, exposto / não exposto;
- Objetivos mecânicos: limite de escoamento, tração, alongamento ou faixa de dureza para conformação por rolo;
- Ensaios e certificados: massa de revestimento com média triplicada, tração, teste de dobras, spray salino conforme contrato;
- Embalagem e clima de destino: embalagem para exportação apropriada para rotas úmidas.
Para telhados em climas interiores amenos, AZ50/AZM150 com passivação Cr-free ou AFP constitui uma base comum. Para zonas industriais costeiras ou de alta umidade, muitos projetistas optam pelas classes AZ55-AZ70 e estabelecem regras mais rigorosas de embalagem/armazenamento. Para carcaças de eletrodomésticos ou eletrônicos, a uniformidade, condutividade e aparência do AFP frequentemente se sobrepõem à massa máxima de revestimento. Para estampagem profunda ou conformação severa por rolos, discuta a aderência do revestimento e se uma massa de revestimento ligeiramente menor ou um grau especial para conformação reduzirá o risco de formação de pó.
Lista de verificação prática de inspeção antes de aceitar um carregamento
- Verifique os números de forno/rolo contra o MTC; confera a designação do revestimento e o grau mecânico.
- Inspecione as envoltórias externas quanto a molhamento por água do mar, fitas de amarração rompidas ou bordas amassadas.
- Desenrole ou levante as envoltórias externas com cuidado e observe padrões de manchas pretas/brancas que se repetem conforme o passo da envoltória.
- Verifique a uniformidade do óleo e resíduos se a pintabilidade for necessária no processamento subsequente.
- Meça a espessura e a largura em múltiplas localizações; compare com as tolerâncias solicitadas.
Realizar ensaios de dobra do revestimento apropriados para o grau; examinar a descamação na parte externa da dobra.
Para pedidos de telhado, realizar uma prova de formação de um painel e inspecionar os topos das abas, as sobreposições laterais e as bordas cortadas antes da produção em larga escala.
Principais Considerações para Especificadores e Fabricantes
O aço Galvalume em bobina é bem-sucedido quando a química do revestimento, a massa do revestimento, o tratamento de superfície, o gerenciamento do óleo e a prática de fabricação são tratados como um sistema único. O revestimento de 55% de alumínio-zinco oferece proteção durável por barreira mais proteção galvânica para tiras, chapas planas e telhados; a passivação e os filmes cromatizados (ou sem cromo) protegem o produto durante o transporte; as camadas antiimpressão digital preservam a aparência e a limpeza durante o manuseio; e o peso controlado do óleo suporta a conformação sem comprometer a pintura ou a limpeza. A maioria dos incidentes de qualidade pode ser rastreada a falhas no gerenciamento de umidade, filmes superficiais incompletos, seleção incorreta do tratamento para o uso final, abrasão mecânica ou materiais incompatíveis no canteiro de obras — e não a uma única bobina defeituosa inexplicável.
Se você está sourcing de bobina de aço Galvalume, tira dividida, chapa plana ou telhas onduladas e precisa de ajuda para adequar a massa AZ, grau mecânico e tratamento de superfície a um clima ou linha de fabricação, entre em contato com SUNSEA STEEL CO., LIMITED pelo email [email protected] ou WhatsApp +86 152 6555 2259 via https://wa.me/8615265552259.
Frequently Asked Questions
O que é bobina de aço Galvalume e como ela difere do aço galvanizado?
Galvalume é chapa de aço com revestimento por imersão a quente em liga composta por aproximadamente 55% de alumínio, cerca de 43,4% de zinco e aproximadamente 1,6% de silício. Em comparação com o aço revestido com zinco convencional (galvanizado), combina a proteção de barreira do alumínio com a proteção sacrificial do zinco. Em muitos ambientes, o Galvalume AZ50/AZM150 é apontado como oferecendo cerca de duas a quatro vezes a vida útil à corrosão do galvanizado G90, dependendo das condições ambientais e dos detalhes de projeto.
Qual massa de revestimento devo escolher para a chapa de telhado Galvalume?
AZ50/AZM150 é a escolha mais comum para painéis de edificações em geral. AZ55/AZM165 e massas maiores são frequentemente preferidas para maior vida útil de projeto ou climas mais agressivos. Projetos costeiros, industriais ou de alta umidade também devem exigir embalagem mais rigorosa, seleção adequada de fixadores e detalhes de drenagem — não apenas aumentar a massa de revestimento.
O que fazem a passivação e a cromagem na bobina de Galvalume?
A passivação e os tratamentos químicos com cromato/cromo-livre formam uma fina película de conversão que retarda manchas de armazenamento úmido, ferrugem branca e escurecimento quando a umidade fica presa entre as voltas da bobina ou entre chapas aninhadas. Eles melhoram a durabilidade durante o transporte, mas não substituem embalagens aptas para frete marítimo nem o armazenamento seco. Muitos mercados de exportação já exigem sistemas livres de cromo.
Por que especificar tratamento anti-impressão digital na tira ou chapa de Galvalume?
Os filmes transparentes anti-impressão digital (AFP) reduzem marcas de manipulação, melhoram a resistência a manchas durante o transporte e ajudam a preservar a aparência limpa e brilhante. Alguns sistemas de AFP à base de acrílico também permitem conformação a frio a seco sem a necessidade de óleo vanishing. O AFP é especialmente útil para peças de eletrodomésticos, painéis expostos e produtos premium de telhado a seco.
Quanta camada de óleo é aplicada tipicamente na bobina de aço Galvalume?
O peso do óleo varia conforme a aplicação, mas muitos produtos com revestimento metálico são fornecidos em faixa leve, da ordem de aproximadamente 0,5 a 2,5 g/m² por lado. Pouco óleo aumenta riscos de riscos de conformação e manchas precoces; excesso de óleo causa absorção de sujeira, escorregamento em empilhamento e problemas de aderência da tinta. Sempre defina com a laminadora o tipo de óleo e a faixa alvo.
O que causa escurecimento ou ferrugem branca nas bobinas de Galvalume durante o transporte?
A causa mais comum é a umidade retida entre as voltas da bobina ou entre chapas aninhadas sob oxigênio restrito, especialmente durante transporte marítimo ou armazenamento ao ar livre. Fatores contribuintes incluem embalagem danificada, passivação/AFP inadequada, ciclagem de temperatura com condensação e tempo prolongado de armazenamento. Tratamento químico eficaz, combinado com embalagem seca e íntegra, reduz significativamente o risco.
A bobina de aço Galvalume pode ser processada em tira, chapa plana e telhas corrugadas?
Sim. Bobinas-mãe podem ser rasgadas em tiras estreitas, cortadas em comprimentos de chapa/chapa plana ou conformadas em telhas onduladas e trapézio. Cada rota exige grau mecânico compatível, aderência do revestimento, tratamento superficial e qualidade de borda adequados. Graus de telhado de alta resistência exigem raios de ferramenta bem dimensionados para evitar esfarelamento do revestimento.
Quais normas se aplicam ao fornecimento de bobina de aço Galvalume?
As referências comuns incluem a ASTM A792/A792M para chapa com revestimento de liga de alumínio-zinco a 55%, a JIS G3321 e as designações da EN 10346, como DX51D+AZ ou graus estruturais +AZ. Os pedidos devem especificar claramente a norma, o grau, a designação do revestimento, o tratamento superficial, as dimensões e os requisitos de ensaio.