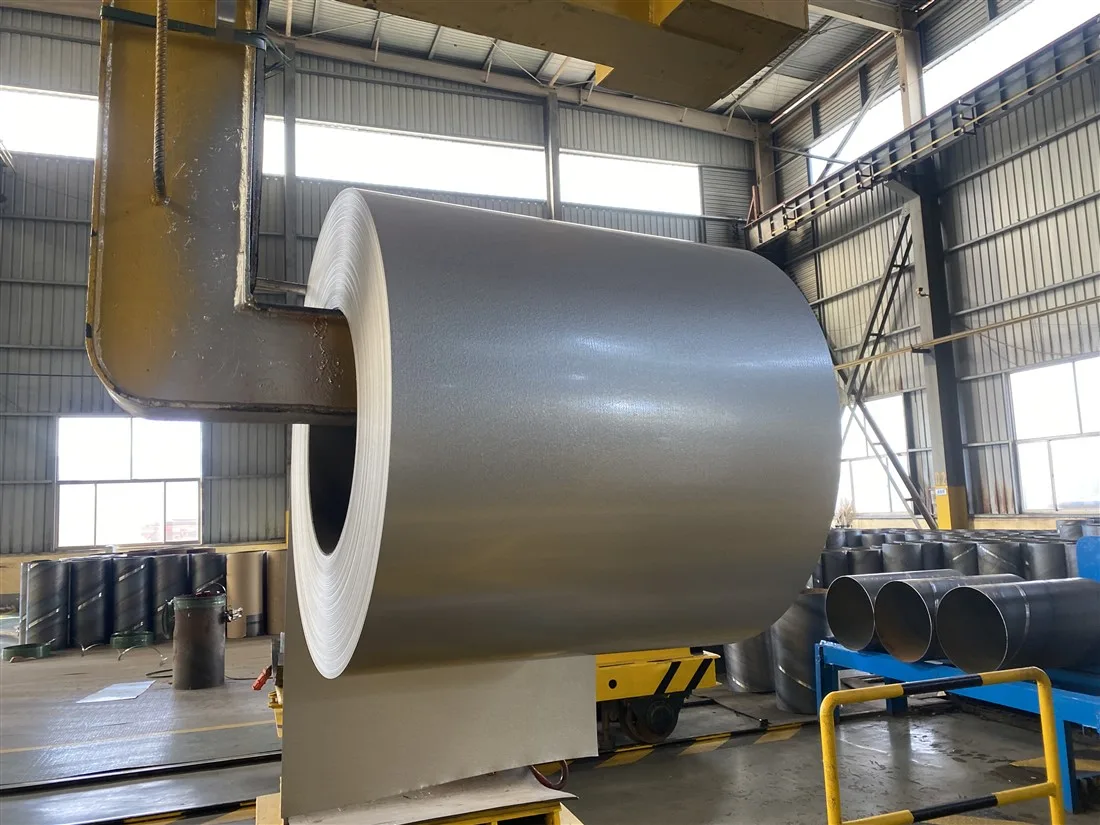
Что такое холокатная стальная катушка и как пассивация, хромирование, анти fingerprint-покрытие и масляное покрытие влияют на качество ленты, листа и кровли?
Техническое руководство по холокатной стальной катушке: характеристики покрытия 55% Al-Zn, выбор массы покрытия AZ, пассивация, хромирование, анти fingerprint-пленки, вес масляного покрытия и дефекты качества, влияющие на ленту, лист и кровельные панели.
Рулонная сталь Гальвалум (стальной лист с покрытием из алюминий-цинкового сплава, содержащего около 55% алюминия, обычно указывается по стандартам ASTM A792/A792M, JIS G3321 или EN 10346 как DX51D+AZ и смежные марки) — один из наиболее востребованных металлических покрытий на основе подложки для промышленной полосы, плоского листа и гофрированных кровельных панелей. Покупатели, ориентирующиеся на длительный срок службы в условиях влажного, промышленного или приморского климата, часто задают один и тот же практический вопрос: что именно определяет качество — только масса покрытия или сочетание химического состава покрытия, поверхностной обработки, масляной плёнки и контроля downstream-обработки?
Данное руководство объясняет, как работает Гальвалум (также называемый GL, Aluzinc или сталью с покрытием из 55% Al-Zn), как из рулонов производятся полоса, лист/плита и кровельная продукция, а также как пассивация, хроматирование/бесхромовая обработка, анти fingerprint (AFP) плёнки и масса масляного покрытия влияют на внешний вид, формовочные свойства, стабильность при хранении и сопротивляемость коррозии на объекте. Здесь также сопоставлены распространённые дефекты качества с их наиболее вероятными причинами, чтобы закупочные, контролирующие и производственные команды могли формулировать более чёткие спецификации и эффективнее инспектировать поступающие рулоны.

Что такое рулонная сталь Гальвалум и как защищает сталь покрытие из 55% Al-Zn?
Гальвалум производится путём непрерывного горячего погружения холодной прокатанной стальной полосы в расплав, содержащий примерно 55% алюминия, около 43,4% цинка и приблизительно 1,6% кремния по массе. Кремний необходим для адгезии покрытия и контроля слоя интерметаллидов на границе сталь-покрытие. После выхода из ванны струйные воздушные ножи удаляют излишки расплавленного металла до заданной массы покрытия, полоса охлаждается, и формируются характерные дендритные искры.
Защита от коррозии осуществляется двумя режимами:
- Барьерная защита за счёт богатых алюминием областей — алюминий окисляется с образованием стабильной поверхностной плёнки, замедляющей общую атмосферную коррозию.
- Жертвенная (гальваническая) защита за счёт обогащённых цинком междендритных областей — цинк предпочтительно корродирует на резаных кромках, царапинах и трещинах деформирования, задерживая появление рыжей ржавчины на стальной подложке.
Практический опыт эксплуатации в промышленности и технические данные производителей обычно указывают, что покрытие Гальвалум AZ50 / AZM150 обеспечивает примерно в два — четыре раза больший срок службы при атмосферной коррозии по сравнению с обычным оцинкованным стalem G90 (Z275) во многих сельских, промышленных и морских условиях, хотя абсолютный срок службы по-прежнему зависит от климата, конструктивных решений, контакрующих материалов и уровня обслуживания. Рассчитанная толщина покрытия для AZ50 (AZM150) составляет около 20 мкм с каждой стороны на основе соотношений плотности покрытия, используемых в руководстве ASTM A792 (примерно 3,75 г/м² = 1 мкм для Гальвалума; 1,0 унц/фут² = 305 г/м² = 3,2 мил общей толщины покрытия).
Какие классы массы покрытия являются критичными для лент, листов и кровельных применений?
Обозначение покрытия является основным фактором, определяющим срок службы при коррозии. ASTM A792/A792M определяет минимальную массу покрытия по методу тройных и одинарных проб для дюймовой и метрической (СИ) систем. Наиболее распространённые коммерческие варианты включают:
| Общее обозначение | Примерная суммарная масса покрытия с двух сторон | Типичная область применения |
|---|---|---|
| AZ30 / AZM100 | 0,30 унция/кв. фут / 100 г/м² | Изделия для лёгких условий эксплуатации внутри помещений или с коротким сроком службы; необходимо тщательно проверять пригодность |
| AZ50 / AZM150 | 0,50 унций/фут² / 150 г/м² | Основная кровля, стеновые панели, общие листы для наружного применения |
| AZ55 / AZM165 | 0,55 унций/фут² / 165 г/м² | Повышенная атмосферостойкость; распространённое улучшение для строительных панелей |
| AZ60–AZ70 / AZM180–AZM210 | 0,60–0,70 унций/фут² / 180–210 г/м² | Агрессивные климатические условия, увеличенный срок службы проектных решений, требовательные промышленные площадки |
Для ASTM AZ50 тройная средняя минимальная величина составляет 0,50 унции/фут² суммарно для обеих сторон, при этом минимальное значение для одной точки составляет 0,43 унции/фут². Для SI AZM150 соответствующие значения — 150 г/м² для тройной точки и 130 г/м² для одной точки. ASTM также отмечает, что покрытие не всегда равномерно распределяется между сторонами или от края к центру; на практике ожидается, что каждая поверхность обычно имеет не менее примерно 40% от предела для одной точки. Именно эта вариабельность обуславливает необходимость указания в заказных спецификациях как марки покрытия, так и стандарта проверки, а не только маркетингового обозначения, такого как "AZ150".
Марки основного металла не менее важны для обработки. Стали торгового и формовочного качества (серии CS/FS или DX51D/DX52D) обеспечивают среднюю гибку и рулонную формовку. Конструкционные марки, такие как SS Grade 33-80 (примерно классы предела текучести 230–550 МПа) или системы G300–G550, выбираются, когда жесткость панелей, снеговая нагрузка, ветровое подпора или кровля с большими пролетами требуют более высокой прочности. Более высокая прочность обычно означает меньшую пластичность, поэтому радиусы инструмента, дизайн раскладки валков при рулонной формовке и состояние кромки становятся более критичными.
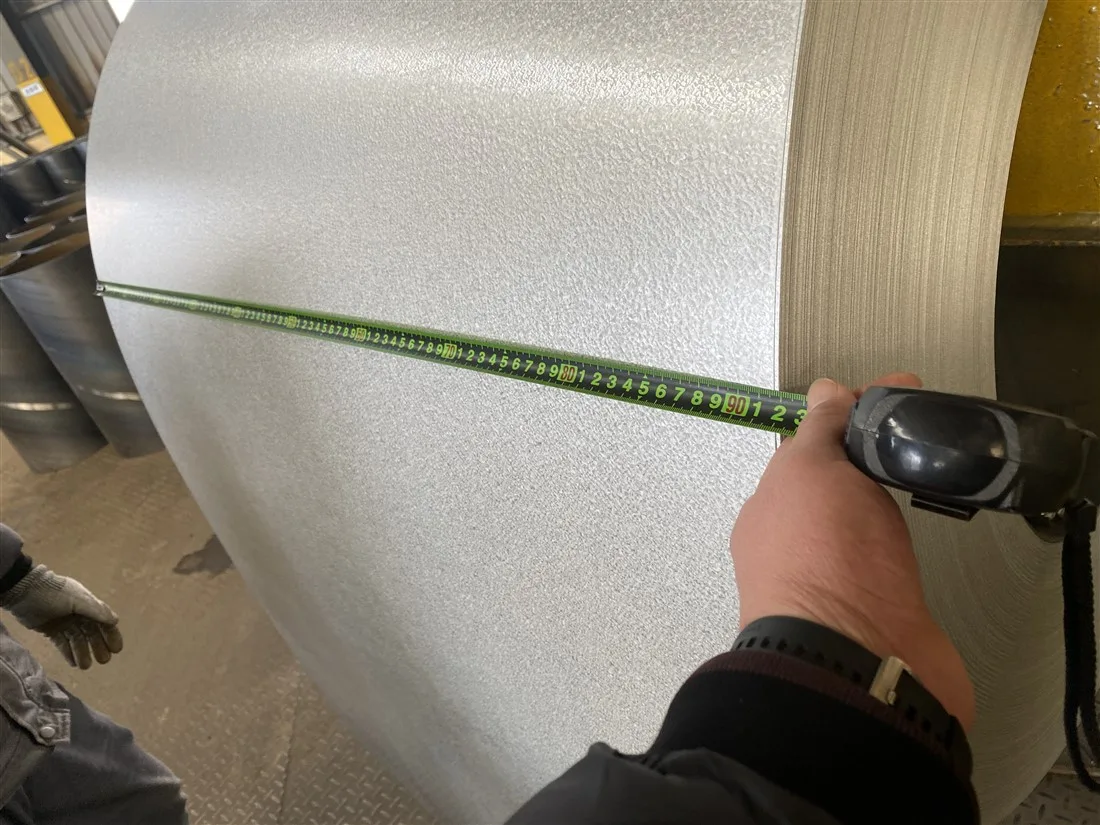
Как производятся рулоны из镀铝锌 стали для получения полосы, стального листа/плиты и кровельных панелей?
1.镀铝锌 стальная полоса (разрезанный рулон)
Материнские рулоны подвергаются обрезке кромок и продольной резке на более узкую полосу для трубных станы, линий производства пурфилов, деталей бытовой техники, компонентов HVAC, кабель-каналов и рулонной формовки. Ключевые контроли включают бандаж, высоту заусенцев, волнистость кромки, допуск по ширине и равномерность остаточного масла. Чрезмерные заусенцы могут повреждать анти指纹 плёнки, снимать масляный слой и инициировать коррозию на кромках разреза. Для высокоскоростной формовки многие производители запрашивают лёгкоемасляное покрытие или акриловое/AFP покрытие поверхности, которое позволяет проводить формовку всухую, в зависимости от оснастки.
2.镀铝锌 стальной лист / плита (резка в размер)
Линии резки в размер превращают рулоны в плоские листы для облицовки, воздуховодов, корпусов, сельскохозяйственного оборудования и дальнейшей штамповки. Здесь качество формы так же важно, как и масса покрытия: поперечный изгиб, спиральная завихрённость, центральный выпучивание и волнистость кромок влияют на компоновку раскроя, точность вырубки и визуальную плоскостность. Пробивка температурой и растяжная правка улучшают поверхность и форму для архитектурного листа открытого монтажа. Толщина обычно заказывается как общая толщина изделия (основной металл плюс покрытие), если не указана доплата только за основной металл.
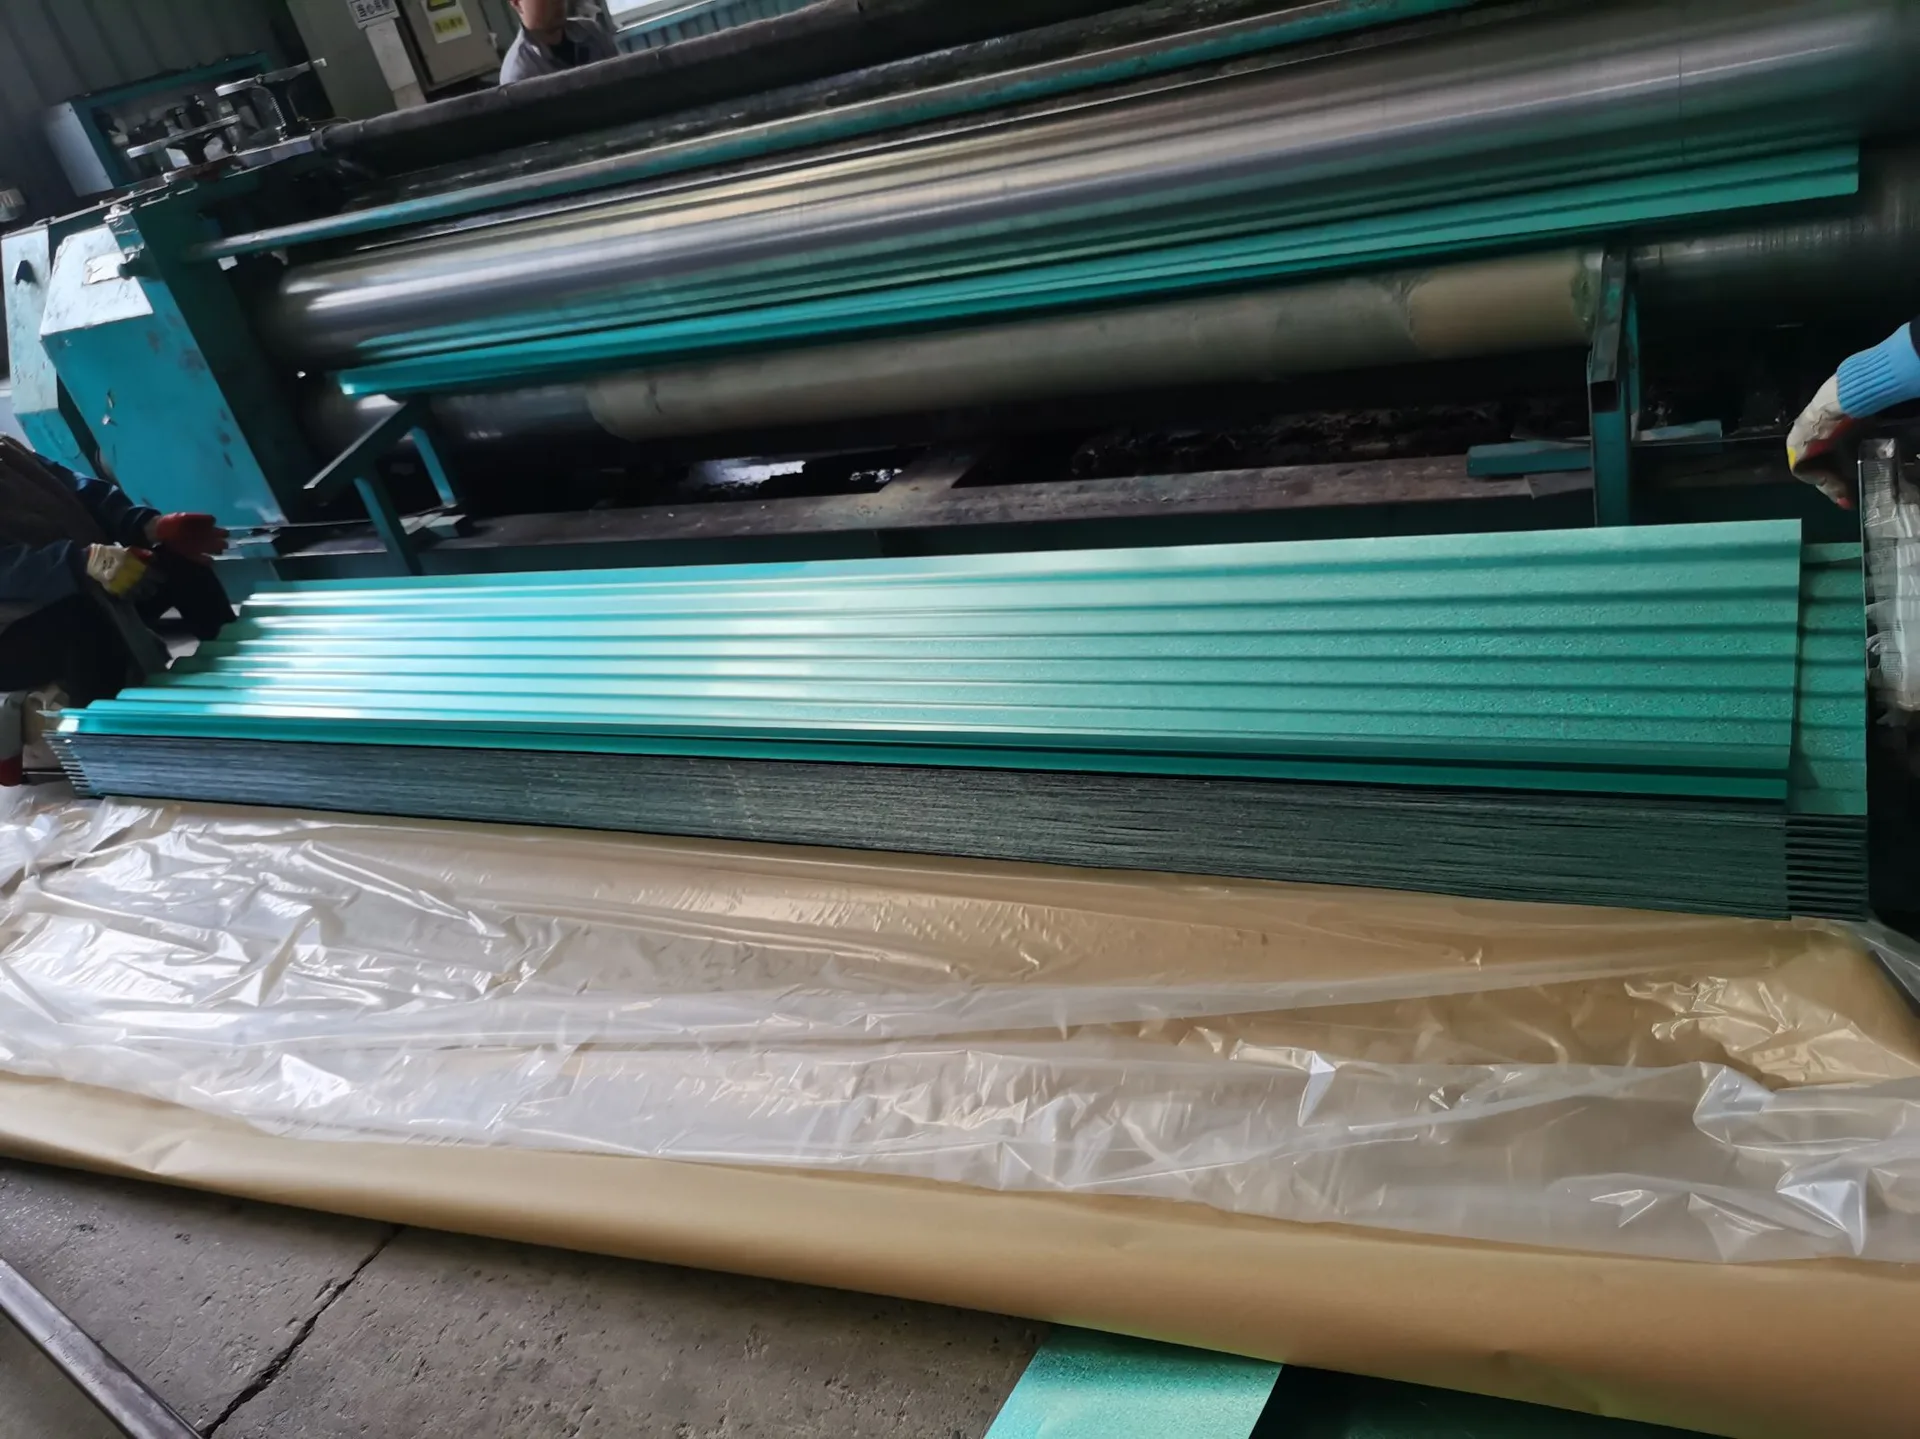
3. Кровельный лист и гофрированные / профилированные панели
Кровля — это наиболее востребованное конечное применение голого и окрашенного гальвалюма. К распространённым профилям относятся: гофрированные, трапециевидные, типа IBR и панели под черепицу. Успешная работа кровли зависит не только от массы покрытия AZ:
правильная марка стали для пролётов и крепления;
равномерное покрытие и целостность поверхностной плёнки после рулонной формовки;
совместимые крепёжные элементы, герметики и уплотнители;
конструкция водоотведения, исключающая продолжительное скопление влаги и контакт разнородных металлов.
Голый гальвалюм ценится за теплоотражающие свойства и долгосрочную коррозионную стойкость. Окрашенный гальвалюм (PPGL) добавляет эстетику и дополнительную барьерную защиту, но металлическое покрытие остаётся последней линией обороны на резаных кромках и царапинах. Многие гарантии на строительные панели из голого гальвалюма, связанные с устойчивостью к сквозной коррозии, рассчитаны на многодесятилетнюю атмосферную службу при соблюдении правил монтажа и условий эксплуатации; конкретные формулировки гарантий зависят от проекта и должны уточняться у поставщика.
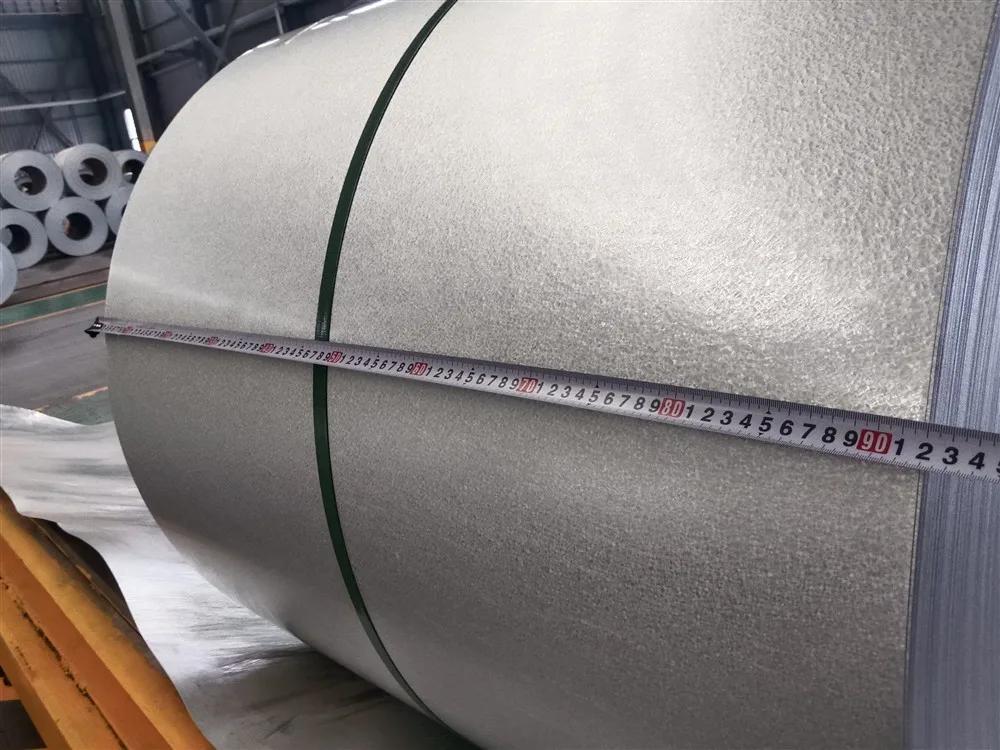
Что на самом деле дают пассивация, хромирование, анти指纹 обработка и масляное покрытие?
Самого горячего Metallic-покрытия недостаточно для полной упаковки под транспортировку и обработку. Немедленно после кристаллизации покрытия на заводах наносятся химические и/или органические поверхностные системы для контроля ранней коррозии, следов при обработке, трения и красимости. Эти обработки часто недостаточно специфицированы в заказах, однако они являются частой первопричиной претензий клиентов.
Пассивация (химическая обработка)
Пассивация наносит тонкую конверсионную плёнку, которая замедляет образование пятен влажного хранения и ранних продуктов белой/чёрной коррозии, когда влага задерживается между укладками рулона или вложенными листами. Без эффективной пассивации конденсатная вода и ограниченный доступ кислорода могут быстро создать серые, чёрные или белые пятна — особенно во время морских перевозок, хранения в сезон муссонов или складирования на открытой площадке. Пассивация не заменяет правильную упаковку; она лишь расширяет безопасный интервал защиты от пятен, связанных с влажностью.
Современные линии всё чаще используют хром-free пассивацию для соответствия экологическим нормам и ограничениям заказчиков при сохранении антикоррозионной стойкости, стойкости к почернению, кислотно-щелочной стойкости и адгезии краски. Производительность по-прежнему зависит от семейства химического состава, целостности сухой плёнки, температуры полосы при нанесении и контроля промывки/сушки после обработки.
Хроматирование / хроматная обработка
Традиционные хроматные обработки (шестивалентный или связанные хромом составы) исторически обеспечивали мощную защиту от влажного хранения и широко применялись на металлически-покрытой ленте. Многие рынки сейчас ограничивают шестивалентный хром, поэтому в заказах следует явно указывать, требуется ли хроматированная, трёхвалентная или Cr-free химия. Хроматные плёнки могут улучшать раннюю коррозионную стойкость, но они также могут повлиять на полевую окраску и адгезию порошкового покрытия, если поверхность не очищена и не протравлена правильно. Для окрашиваемых систем пакет предварительной обработки на линии покрытия должен быть подобран к конкретной лакокрасочной системе, а не предполагаться как взаимозаменяемый.
Анти fingerprints (AFP) / прозрачная органическая тонкая плёнка
Обработка анти fingerprints (также описывается как прозрачная акриловая тонкая плёнка, смолистая пассивация или AFP) наносит прозрачный органический или органически-неорганический гибридный слой поверх металлического покрытия. Хорошо спроектированные системы AFP обеспечивают несколько практических преимуществ:
- снижение появления отпечатков пальцев и загрязнений при обращении и монтаже;
- повышенная стойкость к транспортным пятнам и почернению при сыром хранении;
- более равномерная начальная яркость и чистый вид на объекте;
- в некоторых акриловых системах возможность рулонной формовки всухую без удаления защитного масла.
AFP широко применяется на GL-продукции для бытовой техники, электрических шкафов, марок для ЖК-панелей и задних стенок, а также на премиальных неокрашенных кровельных изделиях, где важны внешний вид и чистота обращения. Толщина покрытия обычно составляет порядка 0,5–2 мкм (точные значения зависят от поставщика). Слишком тонкая плёнка может обеспечить неполное покрытие и слабую стойкость к загрязнениям; слишком толстая или плохо высушенная плёнка может вызвать образованию порошка, налипание на инструмент, ухудшение электропроводности или снижение качества сварки. Безхромовые AFP-системы стали основным направлением на многих экспортных рынках.
Норма нанесения масла (маслоотложение)
Милловское масло — часто улетучивающееся масло или антикоррозийное масло — снижает трение при формовании, защищает от влажности при краткосрочном хранении и может маскировать незначительные абразивные повреждения при обращении. Масса масляного покрытия обычно контролируется в низком диапазоне грамм на квадратный метр. В качестве практического промышленного ориентира многие металлические покрытия поставляются примерно с 0,5–2,5 г/м² на сторону в зависимости от марки, условий линии заказчика и того, является ли продукция сухой, с лёгким маслом или с усиленным масляным покрытием. Точные значения должны согласовываться с металлургическим комбинатом, поскольку тип масла, вязкость, способ нанесения (электростатический, вальцевый конвейер или распыление) и температура полосы изменяют толщину остающейся плёнки.
Масло не является заменой пассивации. Избыток масла может вызвать несколько проблем:
- загрязнение и тёмные разводы на архитектурных панелях;
- плохая адгезия покрытия, если масло не удалено полностью перед рулонной окраской или порошковым нанесением;
- скользкие штабеля, которые смещаются в контейнерах;
- пятнистость при неравномерном нанесении масла и миграции влаги под плёнкой.
Недостаточное количество масла, напротив, увеличивает количество царапин от трения, задиры на валках и раннюю белую ржавчину на материале с сухой химической обработкой, который слишком долго хранится в условиях высокой влажности. Правильная стратегия заключается в определении состояния поверхности как комплекса: химически обработанный + сухой, химически обработанный + маслированный, AFP (антиотпечатковое покрытие) или только маслированный, после чего подбирается упаковка и время хранения, соответствующие этому комплексу.
Какие проблемы качества проявляются на рулонах, ленте, листе и кровельной продукции из гальваланума — и почему?
Большинство полевых рекламаций не являются таинственными металлургическими отказами. Это взаимодействия между массой покрытия, поверхностной химией, влажностью, механическими повреждениями и несовместимыми элементами. В таблице ниже сопоставлены распространённые дефекты с их основными причинами.
| Проблема качества | Что вы наблюдаете | Частые первопричины |
|---|---|---|
| Влажное хранение — белая ржавчина / потемнение | Серо-чёрные пятна, белый налёт, тусклая пятнистость между витками или вложенными листами | Влага, запертая в рулоне/упаковке; недостаточная пассивация или AFP; повреждённые VCI-бумага/пакеты; длительное хранение под открытым небом; температурные циклы и конденсация при морской перевозке |
| Лысые участки / тонкое покрытие / незашитые кромки | Локальное начало рыжей ржавчины раньше, чем на окружающей поверхности | Нестабильность воздушного ножа, шлак, проблемы с формой ленты, сдир краевых наростов, недостаточно заданная масса покрытия, избыточный абразивный износ термопроката/вальцов |
| Осыпание или отслаивание покрытия при гибке | Металлическая пыль, отслаивание на внешних радиусах изгиба | Толстое покрытие на высокопрочной подложке, избыточный интерметаллидный слой, неверный радиус гибки, переостарение механических свойств, обратная гибка без технологического допуска |
| Неоднородность рисунка кристаллов / мраморность внешнего вида | Неравномерный блеск, нерегулярный размер кристаллов, пятнистость после выветривания | Изменения в составе ванны и режимах охлаждения; неоднородность пассивации; локальные разницы в толщине масла/AFP; различия при атмосферном старении — не всегда дефект по эксплуатационным характеристикам |
| Следы отпечатков пальцев и загрязнения при обращении | Тёмные следы рук, отпечатки перчаток, потёртости при монтаже | Нет AFP или изношенный AFP; масляная плёнка слишком тонкая/грязная; голый контакт влажными руками; скольжение листов друг о друга |
Масляные подтёки / липкая поверхность / грязные панели | Видимые полосы, прилипание пыли, приклеивание упаковочной бумаги | Неравномерное нанесение масла, избыточный вес масла, неверная вязкость масла, тёплое хранение после маслонапыления |
Царапины от прокатки и чёрные следы нагара | Линейные потёртости, потемневшие следы трения на рёбрах кровли | Сухая формовка без подходящего AFP/масла; загрязнённые валки; избыточное входное натяжение; жёсткая подошва при ходьбе по установленным голоым крышам |
Красная ржавчина на кромке после профилировки или резки | Ржавые линии на резаных кромках или в местах прокола | Ожидаемое явление на любом металлическом покрытии при воздействии стали; усиливается при малой массе покрытия, кислой конденсации, контакте с разнородными металлами, недостаточном дренаже |
| Отслоение краски на хромированных/пассивированных листах GL | Вспучивание, шелушение после рулонной окраски или нанесения краски на объекте | Остаточное масло, несовместимая конверсионная плёнка, недостаточная очистка/подготовка поверхности, перезатвердевшая хроматная/AFP-плёнка, неправильная химия праймера |
| Преждевременное разрушение отверстий рядом с крепёжными элементами или отбортовкой | Локальное повреждение покрытия вокруг мест прохода | Контакт с медью/графитом/свинцом, сток от меди, углеродистая стальная стружка, оставленная на крыше, неверный материал крепежа, зажатая влажная изоляция, скученность животных или агрессивные химикаты |
Причины, связанные с процессом, которые следует контролировать на заводе и у подрядчика по обработке
- Контроль ванны и воздушного ножа — нестабильное смывание вызывает разброс массы покрытия и дефекты краёв, которые проявляются только после испытания в соляном тумане или наружной экспозиции.
- Окно нанесения поверхностной обработки — температура полосы, скорость линии, давление роликов и энергия сушки определяют, будет ли пассивация/AFP равномерным или пятнистым.
- Исследование массы масла — измеряйте остаточное масло методом растворительной экстракции или аналогичными методами; не полагайтесь только на визуальный влажный блеск.
- Целостность упаковки — водонепроницаемая внешняя обёртка, стратегия применения десиканта при необходимости, вертикальное хранение и избегание открытых куч под tarpaulin с проникновением дождевой воды.
- Гигиена при обработке — ежедневно удаляйте железные опилки из кровельных ендов; используйте чистые перчатки; избегайте медных карнизов, стекающих на GL; подбирайте нейтральные герметики.
Как покупателям специфицировать гальвалюм для реальных проектов?
Устойчивое описание заказа обычно включает всё следующее:
- Форма изделия: рулон, разрезанная полоса, резаный лист или кровельный профиль;
- Стандарт и марка: например, ASTM A792 CS Type B / SS Grade 50, или EN 10346 DX51D+AZ / S350GD+AZ;
- Размеры: толщина, ширина, внутренний/внешний диаметр рулона, длина листа или эффективная ширина профиля;
- Маркировка покрытия: AZ50 / AZM150, AZ55 / AZM165 и т.д.;
- Комплект поверхностной обработки: хромированное или бесхроматное пассивированное покрытие; класс AFP при необходимости; с маслом или сухое; целевой диапазон маслености при наличии масла;
- Класс качества поверхности: обычный кристаллический рисунок, минимизированный кристаллический рисунок, видимая/невидимая сторона;
- Механические характеристики: предел текучести, прочность при растяжении, удлинение или диапазон твёрдости для холодной штамповки;
- Испытания и сертификаты: тройная проба массы покрытия, испытание на растяжение, гибка, солестойкость при контрактных требованиях;
- Упаковка и климат пункта назначения: экспортная морская упаковка для влажных маршрутов.
Для кровель в мягком внутриконтинентальном климате базовым вариантом обычно является AZ50/AZM150 с хромсодержащей пассивацией или AFP. Для прибрежных или влажных промышленных зон многие проектировщики переходят на классы AZ55-AZ70 и ужесточают правила упаковки и хранения. Для корпусов бытовой техники или электроники равномерность AFP, проводимость и внешний вид часто важнее максимальной массы покрытия. При глубокой вытяжке или сложной рулонной прокатке следует обсудить адгезию покрытия и вопрос о том, снизит ли несколько меньшая масса покрытия или специальная марка для формовки риск порообразования.
Практический контрольный список перед приёмкой партии
- Сверьте марки_heat/номер_катушки с MTC; проверьте обозначение покрытия и механическую марку.
- Осмотрите внешнюю обёртку на предмет намокания морской водой, обрыва strap или раздавленных кромок.
- Аккуратно разматывайте или снимайте внешнюю обёртку и ищите повторяющиеся чёрно-белые пятна в ритме шага обёртки.
- Проверьте равномерность масла и остатки, если требуется окраска на последующих этапах.
- Измерьте толщину и ширину в нескольких местах; сравните с допустимыми отклонениями заказа.
- Выполняйте испытания покрытия на гибку, соответствующие сорту; осматривайте отслаивание на наружной стороне изгиба.
- При заказе кровельной продукции изготовьте пробную панель и проверьте вершины рёбер, боковые нахлёсты и кромки реза перед запуском полного производства.
Ключевые выводы для проектировщиков и металлообработчиков
Рулонная сталь гальвалюм добивается успеха, когда химический состав покрытия, масса покрытия, поверхностная обработка, управление маслом и практика обработки рассматриваются как единая система. Покрытие с содержанием 55% алюминия-цинка обеспечивает долговечную барьерную и гальваническую защиту для ленты, листового проката и кровельных панелей; пассивация и хроматные/бесхромовые плёнки защищают продукцию при логистике; анти指纹-слои сохраняют внешний вид и чистоту при обработке; дозированная масса масла поддерживает формовку, не ухудшая качество окраски или чистоту поверхности. Большинство инцидентов по качеству можно отнести к сбоям управления влажностью, неполным поверхностным плёнкам, неправильному выбору обработки для конечного применения, механическому абразивному износу или несовместимым материалам на площадке, а не к какому-то одному загадочному бракованному coils.
Если вы ищете рулонную сталь гальвалюм, продольно разрезанную ленту, плоские листы или гофрированные кровельные панели и нужна помощь в подборе массы AZ, механического сорта и поверхностной обработки под климат или производственную линию, свяжитесь с SUNSEA STEEL CO., LIMITED по адресу [email protected] или WhatsApp +86 152 6555 2259 через https://wa.me/8615265552259.
Frequently Asked Questions
Что такое холокатная стальная катушка и чем она отличается от оцинкованной стали?
Холокатная сталь — это стальной лист, горячеоцинкованный сплавом, содержащим номинально 55% алюминия, около 43,4% цинка и около 1,6% кремния. По сравнению с обычным цинковым (оцинкованным) стальным покрытием, он сочетает барьерную защиту алюминия и жертвенную защиту цинка. Во многих средах холокатное покрытие AZ50/AZM150 считается обеспечивающим примерно в два–четыре раза больший коррозионный ресурс, чем оцинковка G90, в зависимости от условий эксплуатации и конструктивных особенностей.
Какую массу покрытия выбрать для холокатного кровельного листа?
AZ50/AZM150 — основной выбор для общих строительных панелей. Для более длительного расчетного срока службы или агрессивных климатических условий часто выбирают массы AZ55/AZM165 и выше. Для проектов в прибрежных, промышленных зонах и условиях высокой влажности также необходимо ужесточать требования к упаковке, подбору крепежа и деталям водоотвода, а не только повышать массу покрытия.
Что дают пассивация и хромирование на холокатной катушке?
Пассивация и химические обработки хроматом/бесхромовые создают тонкую конверсионную пленку, которая замедляет образование влажного пятна хранения, белого ржавления и почернения при попадании влаги между слоями намотки или при вкладке листов друг в друга. Они повышают надежность при логистике, но не заменяют морскую упаковку и сухое хранение. Многие экспортные рынки теперь требуют бесхромовые системы.
Зачем указывать анти fingerprint-обработку для холокатной ленты или листа?
Прозрачные покрытия анти fingerprint (AFP) снижают появление следов при handling, повышают устойчивость кTransportпятнам и помогают сохранять чистый блестящий вид. Некоторые акриловые системы AFP позволяют выполнять сухую прокатку без применения улетучивающегося масла. AFP особенно полезен для деталей бытовой техники, открытых панелей и премиальных гоночных кровельных продуктов.
Сколько масляного покрытия обычно наносится на холокатную стальную катушку?
Масса масла зависит от применения, однако многие продукты с металлическим покрытием поставляются в легком диапазоне около 0,5–2,5 г/м² с каждой стороны. Слишком малое масло повышает риск царапин при формовке и раннего появления пятен; слишком большое масло приводит к загрязнению, проскальзыванию при штабелировании и проблемам с адгезией краски. Всегда согласовывайте тип масла и целевой диапазон с заводом-изготовителем.
Что вызывает почернение или белую ржавчину на холокатных катушках при транспортировке?
Наиболее частая причина — влага, запертая между слоями намотки катушки или вкладными листами в условиях ограниченного доступа кислорода, особенно при морских перевозках или хранении на открытом воздухе. Способствующие факторы включают поврежденную упаковку, недостаточную пассивацию/AFP, температурные циклы с образованием конденсата и длительное хранение. Качественная химическая обработка плюс сухая неповрежденная упаковка значительно снижают риск.
Можно ли перерабатывать холокатную стальную катушку в ленту, плоский лист и гофрированные кровельные панели?
Да. Родительские рулоны могут быть продольно раскроены на узкую ленту, порезаны на плоские листы/пластины заданной длины или профилированы в гофрированные и трапециевидные кровельные панели. Каждый способ требует соответствующей марки механической прочности, адгезии покрытия, поверхностной обработки и качества края. Для высокопрочных кровельных марок необходимо тщательно подбирать радиусы инструмента, чтобы избежать пылеобразования покрытия.
Какие стандарты применяются при закупке холокатной стальной катушки?
Распространенные ссылочные стандарты включают ASTM A792/A792M для листов с 55% алюминиево-цинковым сплавным покрытием, JIS G3321, а также обозначения EN 10346, такие как DX51D+AZ или конструкционные марки +AZ. В заказе следует четко указывать стандарт, марку, обозначение покрытия, поверхностную обработку, размеры и требования к испытаниям.