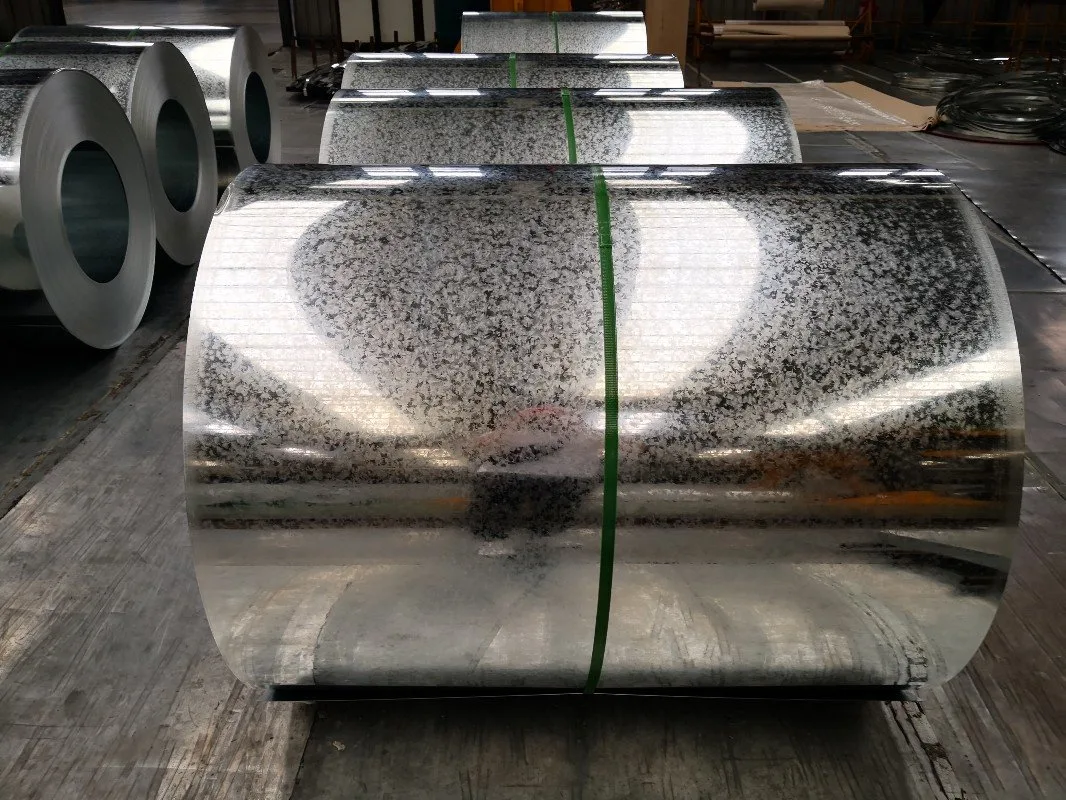
Что такое оцинкованная стальная катушка и как покрытие цинком, пассивация, хроматирование, антипальцевое покрытие и маслёность влияют на качество?
Техническое руководство по оцинкованной стальной катушке (GI): масса покрытия G90/Z275, пассивация, хроматирование, антипальцевое покрытие, маслёность и дефекты качества на ленте и листе.
Оцинкованная стальная лента (GI) остаётся основным материалом для строительных цепочек поставок, систем HVAC, производства бытовой техники и лёгкого металлоизделия. Когда покупатели ищут ленту с цинковым покрытием по стандартам ASTM A653/A653M, EN 10346 (DX51D+Z, S280GD+Z, S350GD+Z) или JIS G3302 (SGCC/SGC), ключевое решение редко звучит как «цинковое покрытие или без него». Вопрос в том, соответствуют ли масса покрытия, поверхностная обработка, масляная плёнка, размер зерна и механическая марка суровости формования и классу воздействия среды.
В этой статье объясняется, как производится непрерывно-горячеоцинкованная лента, что на самом деле означают обозначения покрытия G/Z, как пассивация, хромирование, антипальцевые плёнки и масса масляного покрытия влияют на логистику и результаты обработки, а также какие дефекты качества наиболее часто встречаются на оцинкованной ленте, плоском листе и готовых панелях — вместе с их типичными причинами.

Что такое оцинкованная стальная лента и как цинк защищает сталь?
Непрерывно оцинкованный лист производится путём очистки и отжига холоднокатаной ленты с последующим её погружением в расплав цинка. Воздушные ножи дозируют жидкий цинк до заданной массы покрытия перед затвердеванием. В отличие от пакетного оцинкования после изготовления, непрерывная GI рассчитана на последующее формование после покрытия, поэтому структура покрытия состоит преимущественно из свободного цинка (эта-фаза) с контролируемым тонким сплавным слоем на границе со сталью.
Цинк защищает сталь двумя взаимодополняющими способами:
- Барьерная защита — сплошённая металлическая плёнка изолирует субстрат от влаги и кислорода.
- Катодная (жертвенная) защита — на царапинах, резаных кромках и трещинах формования цинк корродирует предпочтительно, задерживая появление красной ржавчины на обнажённой стали.
Срок службы покрытия в данной атмосфере в значительной степени пропорционален толщине покрытия (массе покрытия). Именно поэтому G90/Z275 обычно превосходит по долговечности G60/Z180 при одинаковых внешних условиях, при равных упаковке, конструктивном исполнении и обслуживании.
Что означают обозначения покрытий G90, Z275 и другие обозначения GI?
ASTM A653 использует обозначения G в британских единицах и обозначения Z в системе СИ для общей массы покрытия с обеих сторон (по методу трёх точек в соответствии с A924/A924M). Перевод приблизительно:
1,00 унция/фут² ≈ 305 г/м². Следовательно, G90 ≈ Z275, G60 ≈ Z180 и G40 ≈ Z120.
| Обозначение | Мин. для трёх точек (с обеих сторон) | Прибл. толщина при равномерном распределении | Типичное применение |
|---|---|---|---|
| G30 / Z90 | 0,30 унции/фут² / ~90 г/м² | ~7–8 мкм/сторона класс | Внутреннее применение, краткосрочный срок службы или системы с тяжёлым покрасочным покрытием |
| G40 / Z120 | 0,40 унции/фут² / ~120 г/м² | ~8–10 мкм/сторона класс | Лёгкие наружные условия / общая формовка |
| G60 / Z180 | 0,60 унции/кв.фт / ~180 г/м² | ~13 мкм на сторону | Общестроительный базовый уровень |
| G90 / Z275 | 0,90 унции/кв.фт / ~275 г/м² | ~19–21 мкм на сторону | Фасадные панели, основание для кровли, конструкционный лист |
| G115+ / Z350+ | 1,15 унции/фт² / ~350 г/м²+ | увеличенный слой цинка | Агрессивные климатические условия или увеличенный срок службы |
Покрытие G90 добавляет примерно 1,6 мил (~40–42 мкм) общей толщины к толщине листа при распределении с обеих сторон. Поскольку покрытие не всегда абсолютно одинаково на сторонах или от края к центру, в заказах следует указывать стандартное обозначение и запрашивать проверку массы покрытия, а не полагаться исключительно на показания локального толщиномера.
Как ГИ-рулон превращается в ленту, лист и строительные изделия?
Разрезанная лента
Маточные рулоны разрезают на ленту для прогонов, стоек, воздуховодов, кабель-каналов, труб и рулонной прокатки. Контроль заусенцев по краю, камбера и допусков по ширине влияет на уровень брака и срок службы инструмента. Крупные заусенцы портят упаковочную бумагу, снимают масляный слой и становятся очагами ранней коррозии кромки.
Лист, нарезанный по длине / заготовки
Линии продольной резки (CTL) производют плоские листы для обшивки, корпусов, сельскохозяйственного оборудования и дальнейшей штамповки. Дефекты формы — закручивание, поперечный изгиб, центральный провис — усиливают видимость маслёнки на широких панелях даже при правильной массе покрытия.
Субстраты для кровли и панелей
Оцинкованная сталь (GI) широко применяется как материал для голых панелей в мягком климате и в качестве металлического субстрата под PPGI. Для наружного применения без покрытия обычно используют G60–G90 (или Z180–Z275); на прибрежных объектах часто требуется более тяжёлое цинковое покрытие, улучшенная упаковка и тщательный подбор крепежа. Там, где критична долгосрочная стойкость оголённого металла к атмосферным воздействиям, многие проектировщики сравнивают GI со сплавами на основе алюминия (Galvalume/AZ), а не просто увеличивают массу цинка.
Почему пассивация, хроматирование, антипальчиковое покрытие и масса масла важны для GI?
Свежий цинк химически активен. Без поверхностной обработки и контроля влажности на рулонах могут появиться дефекты влажного хранения (белая ржавчина) уже через несколько дней во время морской перевозки или хранения на складе во влажных условиях.
Пассивация и хроматирование
Химическая пассивация создаёт тонкую конверсионную плёнку, замедляющую образование белой ржавчины при влажном складском хранении в утопленных оборотах. Традиционные хроматные системы всё ещё заказываются на некоторых рынках, тогда как многие экспортные покупатели сегодня требуют Cr-free passivation. В заказе следует явно указывать класс химического состава: хроматированное, трёхвалентное или бескромовое; химически обработанное сухое; или химически обработанное с маслом.
Анти指纹 покрытие (AFP)
Прозрачные органические или гибридные пленки AFP снижают появление отпечатков пальцев, улучшают чистоту обработки и могут поддерживаться сухая формовка на выбранных линиях. Непрерывность плёнки и качество полимеризации важнее маркетинговых названий. Неполное AFP остаёт пятнистую стойкость к загрязнениям; слишком толстая или недостаточо полимеризованная плёнка может осыпаться на рулонах или ухудшать свариваемость/электропроводность.
Масса масляного покрытия
Миллионовое масло (улетучивающееся масло или антикоррозионное масло) снижает трение при формовке и добавляет краткосрочную защиту от влажности. Промышленный GI обычно поставляется с лёгким маслом примерно 0,5–2,5 г/м² с каждой стороны, но точная цель должна быть согласована с заводом и подтверждена измерением остаточного масла. Слишком мало масла увеличивает задиры и царапины белая ржавчина следы; слишком много масла вызывает загрязнение, риск развала рулона при транспортировке и проблемы с очисткой перед покраской.
Важно: масло не является заменой пассивации. Для долгих океанских перевозок упаковка обычно пассивация + соответствующее масло (или AFP) + seaworthy упаковка + дисциплина сухого хранения.
Какие проблемы качества возникают на GI — и каковы их причины?
| Дефект | Наблюдение | Частые причины |
|---|---|---|
| Белая ржавчина / пятна влажного хранения | Белые порошкообразные или серые пятна между слоями намотки | Конденсат в катушках, повреждённая гидроизоляция, слабое/отсутствующее пассивирование, длительное хранение во влажных условиях, недостаточная вентиляция после воздействия дождя |
| Обнажённые участки / тонкий слой цинка | Ранние очаги красной ржавчины | Неустойчивость воздушно-ножевой системы, шлак, формовка полосы, недостаточная масса покрытия, абразивное воздействие после нанесения покрытия |
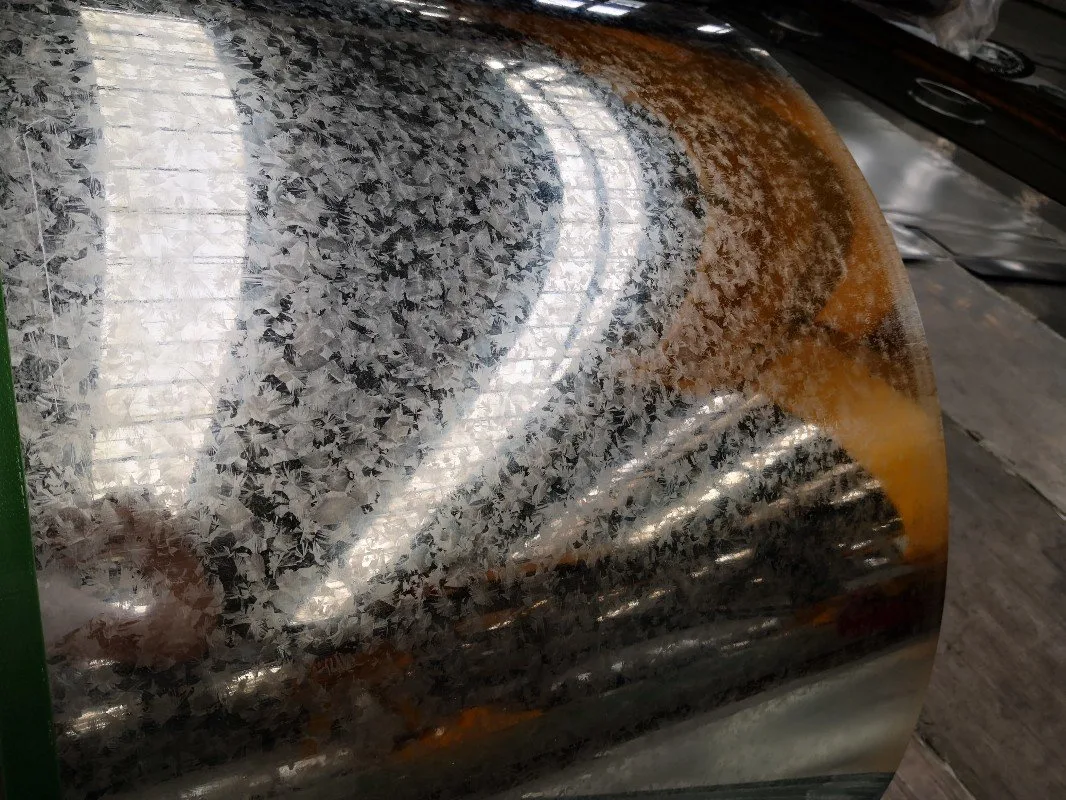
| Неравномерность кристаллизации (спангла) | Неравномерный блеск или тусклые полосы | Состав ванны, скорость охлаждения, различия после холодной прокатки; часто косметические дефекты, если только масса покрытия не нарушена |
| Трещины покрытия при сильных изгибах | Трещины цинка на наружном радиусе | Большая масса покрытия + высокопрочная основа, слишком малый радиус изгиба, недостаточная смазка, обратный изгиб |
| Чёрные следы / пригоревший налёт от трения | Тёмные линейные полосы после рулонной формовки | Сухая формовка при недостатке масла или AFP, загрязнённые валки, высокое входное натяжение, скольжение листа по листу |
| Масляные разводы и загрязнённая поверхность | Полосы, прилипание липкой пыли | Неравномерная маслирование, избыточный вес масла, хранение в тёплых условиях после маслирования |
| Бороздчатость кромок / увод строчки после продольнойрезки | Нарушение укладки, проблемы с траекторией | Исходная форма, неправильное натяжение при резке, затупившиеся ножи, снятие остаточных напряжений |
| Отслоение краски в процессе эксплуатации | Пузырение или отслаивание на порошковом/рулонном покрытии | Остаточное масло, несовместимая пассивация, неполная очистка/подготовка перед нанесением органического покрытия |
Как покупателям следует указывать параметры оцинкованной стальной катушки?
- Стандарт и марка: ASTM A653 CS/FS/SS Grade xx или EN 10346 DX51D+Z / S350GD+Z и т.д.
- Толщина, ширина, внутренний/внешний диаметр катушки, а также указывается ли толщина как общая толщина изделия.
- Маркировка покрытия: G60/G90 или Z180/Z275 (и любые требования к одностороннему покрытию, если применяются).
- Поверхность: регулярный/минимизированный чешуйчатый рисунок; с скин-прохождением или без; открытого или скрытого качества.
- Пакет обработки: хроматированная или бесхромовая пассивированная; AFP при необходимости; смазанная/сухая и целевой диапазон масла.
- Механические требования для формовки: предел текучести, прочность на разрыв, удлинение или диапазон твёрдости.
- Испытания: масса покрытия (тройная точка), растяжение, гибка и связь MTC с номерами катушек.
- Упаковка для климата пункта назначения и продолжительности морской перевозки.
Для мягкой внутренней сборки достаточно более лёгкого цинкового покрытия с контролируемым количеством масла. Для наружных строительных подложек стандартом является G90/Z275 с проверенной пассивацией и экспортной упаковкой. При агрессивной формовке необходимо обсудить адгезию покрытия и вопрос о том, снижает ли более тонкий слой покрытия или марки, пригодные для формовки, риск растрескивания.
Ключевые выводы
Характеристики GI — это комплексная система: масса цинкового покрытия определяет коррозионный резерв; пассивация/хроматирование и защита от отпечатков пальцев обеспечивают сохранность при логистике; масса масла балансирует технологичность формования против чистоты поверхности; а механическая марка вместе с качеством кромок и формы определяет, можно ли производить ленту, лист и панели без брака. Большинство «непонятных» претензий сводятся к управлению влажностью, недостаточной спецификации обработки поверхности, абразивному износу или несоответствию степени гибки — а не только к свойствам цинковой металлургии.
По вопросам заказа оцинкованной стальной рулонной продукции, продольно разрезанной ленты или листов свяжитесь с SUNSEA STEEL CO., LIMITED по адресу [email protected] или WhatsApp +86 152 6555 2259 через https://wa.me/8615265552259.
Frequently Asked Questions
Что такое оцинкованная стальная катушка (GI)?
Оцинкованная стальная катушка — это холоднокатаная сталь, непрерывно покрываемая цинком методом горячего цинкования. Обычно поставляется по стандартам ASTM A653/A653M, EN 10346 или JIS G3302 и применяется для производства ленты, листов, воздуховодов, каркасных конструкций, а также в качестве подложки для PPGI.
В чём разница между G90 и Z275?
Это практически эквивалентные обозначения массы покрытия в разных системах единиц. G90 означает минимальную среднюю тройную точку 0,90 унций/фут² суммарно на обе стороны; Z275 составляет около 275 г/м² суммарно на обе стороны. Для перевода используется приблизительное соотношение 1 унция/фут² = 305 г/м².
Почему на оцинкованной катушке появляется белая ржавчина при транспортировке?
Белая ржавчина — это налёт при влажном хранении, вызванный влагой, запертой между витками при ограниченном доступе кислорода. Основные причины: слабая пассивация, повреждённая упаковка, конденсат при морской доставке и длительное хранение во влажных условиях.
Нужен ли хромат или хромбессодержащая пассивация на GI катушке?
Химическая пассивация значительно снижает риск появления налёта при влажном хранении. Многие рынки по-прежнему допускают хроматную обработку, однако экспортные проекты и проекты с экологическими ограничениями всё чаще требуют хромбессодержащую пассивацию. Указывайте тип обработки явно в заказе.
Какое количество масла обычно наносится на оцинкованную стальную катушку?
Лёгкие масляные плёнки обычно составляют приблизительно 0,5–2,5 г/м² на сторону в зависимости от практики прокатного завода и потребностей клиента в формовке. Избыток масла ухудшает окрашиваемость и чистоту поверхности; недостаточное количество масла увеличивает риск царапин и раннего появления налёта.
Можно ли использовать GI катушку для наружной кровли без покраски?
Да, в подходящем климате при достаточной массе покрытия, грамотном конструировании и обслуживании. Диапазоны G60–G90 (Z180–Z275) широко применяются в строительстве. Для агрессивных прибрежных условий или длительной эксплуатации без покрытия следует рассмотреть более тяжёлое цинковое покрытие или альтернативные подложки, такие как Galvalume.
Что вызывает растрескивание цинкового покрытия при жёстких изгибах?
Толстое покрытие на высокопрочной стали, слишком малый внутренний радиус изгиба, недостаточная смазка и обратный изгиб являются типичными причинами. Согласовывайте марку стали, массу покрытия и радиус инструмента перед запуском в полное производство.