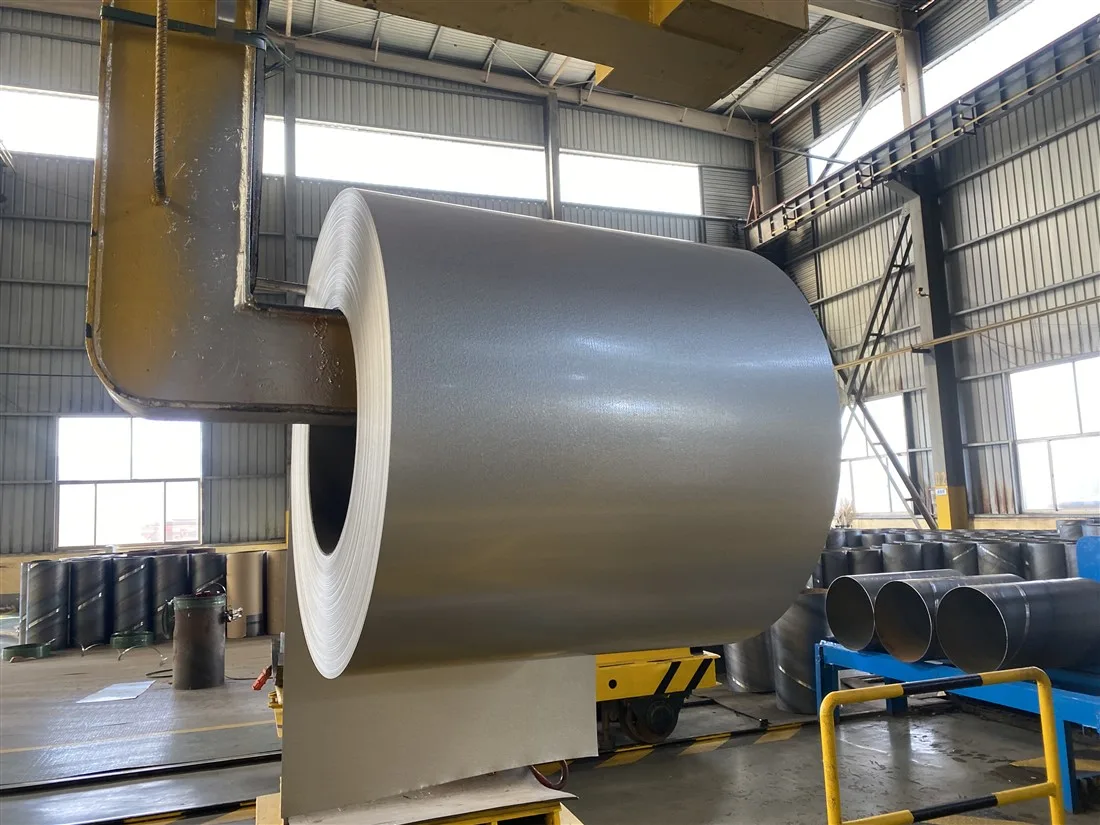
ม้วนเหล็กกล้ากาเลวัมคืออะไร และการทำพาสซีแวต ครอเมตติ้ง ป้องกันรอยนิ้วมือ และการเคลือบน้ำมันส่งผลต่อคุณภาพแถบเหล็ก แผ่นเหล็ก และแผ่นหลังคาอย่างไร
คู่มือทางเทคนิคเกี่ยวกับม้วนเหล็กกล้ากาเลวัม: ประสิทธิภาพการเคลือบ 55% Al-Zn การเลือกมวลการเคลือบ AZ การทำพาสซีแวต ครอเมตติ้ง ฟิล์มป้องกันรอยนิ้วมือ น้ำหนักการเคลือบน้ำมัน และข้อบกพร่องด้านคุณภาพที่ส่งผลต่อแถบเหล็ก แผ่นเหล็ก และแผ่นหลังคา
เหล็กแผ่นม้วน Galvalume (แผ่นเหล็กเคลือบโลหะผสมอะลูมิเนียม-สังกะสี 55% มักระบุตามมาตรฐาน ASTM A792/A792M, JIS G3321 หรือ EN 10346 ในเกรด DX51D+AZ และเกรดที่เกี่ยวข้อง) เป็นหนึ่งในวัสดุฐานเคลือบโลหะที่ระบุใช้งานอย่างแพร่หลายที่สุดสำหรับ_strip_อุตสาหกรรม แผ่นแบน และแผ่นหลังคาคลื่น ผู้ซื้อที่ค้นหาอายุการใช้งานยาวนานในสภาพอากาศชื้น อุตสาหกรรม หรือใกล้ชายทะเล มักตั้งคำถามเชิงปฏิบัติเดียวกัน: อะไรเป็นปัจจัยขับเคลื่อนประสิทธิภาพจริง ๆ — น้ำหนักการเคลือบเพียงอย่างเดียว หรือการผสมผสานระหว่างเคมีของชั้นเคลือบ การรักษาพื้นผิว น้ำมัน Film และการควบคุมกระบวนการแปรรูปต่อไป?
คู่มือนี้ชี้แจงว่า Galvalume (เรียกอีกอย่างว่า GL, Aluzinc หรือเหล็กเคลือบ Al-Zn 55%) ทำงานอย่างไร ม้วนเหล็กถูกแปลงรูปเป็นผลิตภัณฑ์ _strip_, แผ่น/แผ่นเรียบ และหลังคาอย่างไร และการพาสซีเวต, โครเมตติ้ง/การรักษาแบบปราศจากโครเมียม, ฟิล์มป้องกันรอยนิ้วมือ (AFP) และน้ำหนักการเคลือบน้ำมันส่งผลกระทบต่อลักษณะปรากฏ ความสามารถในการขึ้นรูป ความคงตัวในการเก็บรักษา และความสามารถในการต้านทานการกัดกร่อนในสนามอย่างไร คู่มือนี้ยังจัดทำแผนที่ความบกพร่องคุณภาพทั่วไปไปสู่สาเหตุรากเหง้าที่พบได้บ่อยที่สุด เพื่อให้ทีมจัดซื้อ ควบคุมคุณภาพ และงานประกอบร่างสามารถเขียนข้อกำหนดที่ชัดเจนยิ่งขึ้น และตรวจสอบม้วนเหล็กขาเข้าได้อย่างมีประสิทธิภาพมากขึ้น

เหล็กแผ่นม้วน Galvalume คืออะไร และชั้นเคลือบ 55% Al-Zn ปกป้องเหล็กได้อย่างไร?
Galvalume ผลิตโดยการนำ _strip_ เหล็กแผ่นรีดเย็นจุ่มลงในอ่างโลหะหลอมเหลวอย่างต่อเนื่อง ซึ่งมีองค์ประกอบโดยน้ำหนักประมาณ อะลูมิเนียม 55% สังกะสีประมาณ 43.4% และซิลิคอนประมาณ 1.6% ซิลิคอนมีความจำเป็นต่อการยึดติดของชั้นเคลือบ และการควบคุมชั้นปฏิกิริยาอินเตอร์เมทัลลิกที่บริเวณรอยต่อระหว่างเหล็กกับชั้นเคลือบ หลังจาก _strip_ ออกจากอ่าง อากาศมีดจะปาดโลหะหลอมเหลวให้เหลือน้ำหนักการเคลือบตามเป้าหมาย _strip_ จะเย็นตัวลง และเกิดการตกผลึกแบบเดนไดรติกที่เป็นลักษณะเฉพาะ
การปกป้องจากการกัดกร่อนมีสองโหมด:
- การปกป้องด้วยเกราะป้องกันจากบริเวณที่อุดมด้วยอะลูมิเนียม - อะลูมิเนียมเกิดออกซิเดชันสร้างฟิล์มพื้นผิวที่เสถียร ช่วยชะลอการโจมตีจากบรรยากาศโดยทั่วไป
- การปกป้องแบบเสียสละ (แกลแวนิก) จากบริเวณระหว่างเดนไดรต์ที่อุดมด้วยสังกะสี - สังกะสีเกิดการกัดกร่อนก่อนที่ขอบตัด รอยขีดข่วน และรอยแตกจากการขึ้นรูป ช่วยหน่วงการเกิดสนิมแดงบนวัสดุฐานเหล็ก
ประสบการณ์จากการเปิด معرضในอุตสาหกรรมและเอกสารทางเทคนิคของผู้ผลิตมักระบุว่าชั้นเคลือบ Galvalume AZ50 / AZM150 สามารถให้อายุการใช้งานต้านทานการกัดกร่อนในบรรยากาศมากกว่าประมาณสองถึงสี่เท่าเมื่อเทียบกับเหล็กชุบสังกะสี G90 (Z275) ทั่วไปในหลายสภาพแวดล้อมชนบท อุตสาหกรรม และริมทะเล แม้กระนั้นอายุการใช้งานจริงยังคงขึ้นอยู่กับสภาพภูมิอากาศ รายละเอียดการออกแบบ วัสดุสัมผัส และการบำรุงรักษา ความหนาของชั้นเคลือบที่คำนวณได้สำหรับ AZ50 (AZM150) อยู่ที่ประมาณ20 ไมครอนต่อด้านโดยอ้างอิงจากความสัมพันธ์ของความหนาแน่นชั้นเคลือบตามแนวทาง ASTM A792 (ประมาณ3.75 ก./ตร.ม. = 1 ไมครอนสำหรับ Galvalume; 1 ออนซ์/ตร.ฟุต = 305 ก./ตร.ม. = ความหนาชั้นเคลือบรวม 3.2 มิล)
Which Coating Mass Grades Matter for Strip, Sheet, and Roofing Applications?
Common designation | Approx. total both sides | Typical use context |
|---|---|---|
AZ30 / AZM100 | 0.30 oz/ft2 / 100 g/m2 | Light-duty indoor or short-life products; verify suitability carefully |
| AZ50 / AZM150 | 0.50 oz/ft2 / 150 g/m2 | มุงหลังคาแบบมาตรฐาน, แผงผนัง, แผ่นใช้งานกลางแจ้งทั่วไป |
| AZ55 / AZM165 | 0.55 oz/ft2 / 165 g/m2 | ความทนทานต่อสภาพบรรยากาศสูงกว่า; การอัปเกรดแผงอาคารทั่วไป |
| AZ60-AZ70 / AZM180-AZM210 | 0.60-0.70 oz/ft2 / 180-210 g/m2 | สภาพอากาศที่รุนแรง อายุการออกแบบที่ยาวนาน และสถานที่ทางอุตสาหกรรมที่มีความต้องการสูง |
สำหรับ ASTM AZ50 ค่าเฉลี่ยสามจุดขั้นต่ำรวมทั้งสองด้านคือ 0.50 oz/ft2 โดยมีค่าจุดเดี่ยวขั้นต่ำ 0.43 oz/ft2 ส่วนสำหรับ SI AZM150 ค่าที่สอดคล้องกันคือ 150 g/m2 แบบสามจุดและ 130 g/m2 แบบจุดเดี่ยว ASTM ยังระบุด้วยว่าการเคลือบนั้นไม่ได้แบ่งเท่ากันระหว่างด้านซ้าย-ขวาหรือขอบ-ศูนย์กลางเสมอไป ในทางปฏิบัติ พื้นผิวแต่ละด้านปกติจะแบกรับการเคลือบไม่น้อยกว่าประมาณ 40% ของขีดจำกัดจุดเดี่ยว ความแปรปรวนนี้เองเป็นเหตุผลที่ใบสั่งซื้อควรระบุทั้งหมายเลขการเคลือบและมาตรฐานการตรวจสอบ ไม่ใช่เพียงป้ายทางการตลาดเช่น "AZ150"
เกรดเหล็กฐานก็สำคัญไม่แพ้กันสำหรับการขึ้นรูป เหล็กเกรดพาณิชย์และการขึ้นรูป (CS/FS หรือกลุ่ม DX51D/DX52D) รองรับงานดัด中度และรีดรูปร่าง ระดับโครงสร้างเช่น SS Grade 33-80 (คลาสความแข็งแรงครากประมาณ 230-550 MPa) หรือระบบ G300-G550 จะถูกเลือกเมื่อต้องการความแข็งแรงสูงขึ้นสำหรับความแข็งแกร่งของแผง น้ำหนักหิมะ แรงลม掀ขึ้น หรือหลังคาช่วงยาว ความแข็งแรงที่สูงกว่ามักหมายความว่าความยืดหยุ่นต่ำกว่า ดังนั้นรัศมีของเครื่องมือ การออกแบบดอกRoll-Former และสภาวะขอบจึงมีความสำคัญมากขึ้น
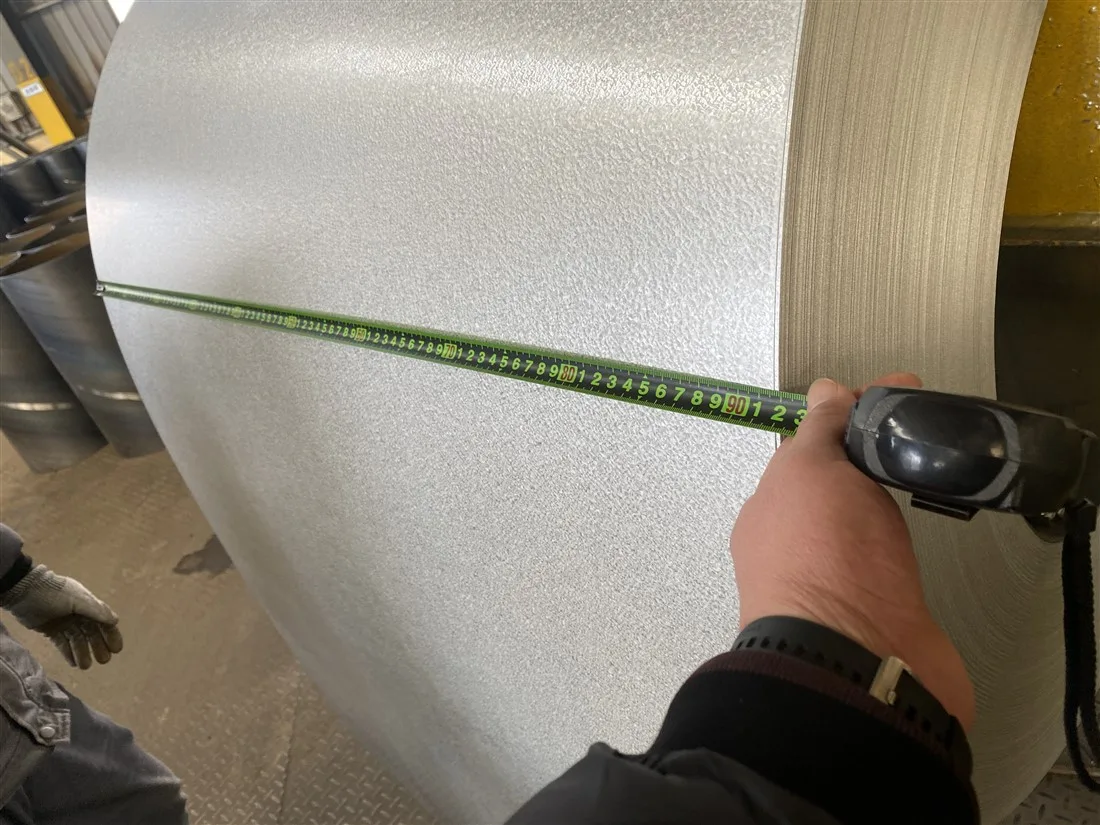
ม้วนเหล็ก Galvalume ถูกแปรรูปเป็นแผ่นรีด แผ่นเหล็ก/แผ่นเรียบ และแผงหลังคาอย่างไร?
1. แถบเหล็ก Galvalume (ม้วนแยกแถว)
ม้วนแม่จะถูกตัดแต่งขอบและแยกเป็นแถบแคบสำหรับเตาหลอมท่อ แนว?purlin ชิ้นส่วนเครื่องใช้ไฟฟ้า องค์ประกอบ HVAC โถงเคเบิล และสายป้อนRoll-Former การควบคุมสำคัญ ได้แก่ ความตรง เส้นขอบขรุขระ ความลาดเอียงของขอบ ความอดทนมกว้าง และความเป็นเนื้อเดียวของน้ำมันตกค้าง ขอบขรุขระมากเกินไปสามารถตัดฟิล์มกันรอยนิ้วมือ กวาดน๊้ำมัน และทำให้เกิดการกัดกร่อนที่ขอบแยก สำหรับงานขึ้นรูปแบบความเร็วสูง ผู้ผลิตหลายรายขอให้ใช้น้ำมันบางหรือพื้นผิวอะคริลิก/AFP ที่สามารถขึ้นรูปแบบแห้งได้ ขึ้นอยู่กับชุดเครื่องมือ
2. แผ่นเหล็ก Galvalume (ตัดตามความยาว)
สายการผลิตตัดตามความยาวแปลงม้วนเป็นแผ่นเรียบสำหรับ面板ครอบ ท่อลม ตู้ควบคุม อุปกรณ์เกษตรกรรม และ pressing ทำงานเพิ่มเติม ที่นี่คุณภาพรูปร่างสำคัญพอๆ กับมวลการเคลือบ: ความโค้งข้าม ม้วนตั้ง ตัวบุ๋มกลาง และคลื่นขอบ ล้วนส่งผลต่อความแม่นยำในการจัดเรียง การ punch blanks และความเรียบลู่_flatทางภาพ การปรับอุณหภูมิและการยืดระดับช่วยปรับปรุงพื้นผิวและรูปร่างสำหรับแผ่นสถาปัตยกรรมที่ 노출出 ความหนาโดยทั่วไปสั่งซื้อเป็นความหนาผลิตภัณฑ์รวม (เหล็กฐานบวกการเคลือบ) เว้นแต่ระบุการเสริมเฉพาะเหล็กฐานเท่านั้น
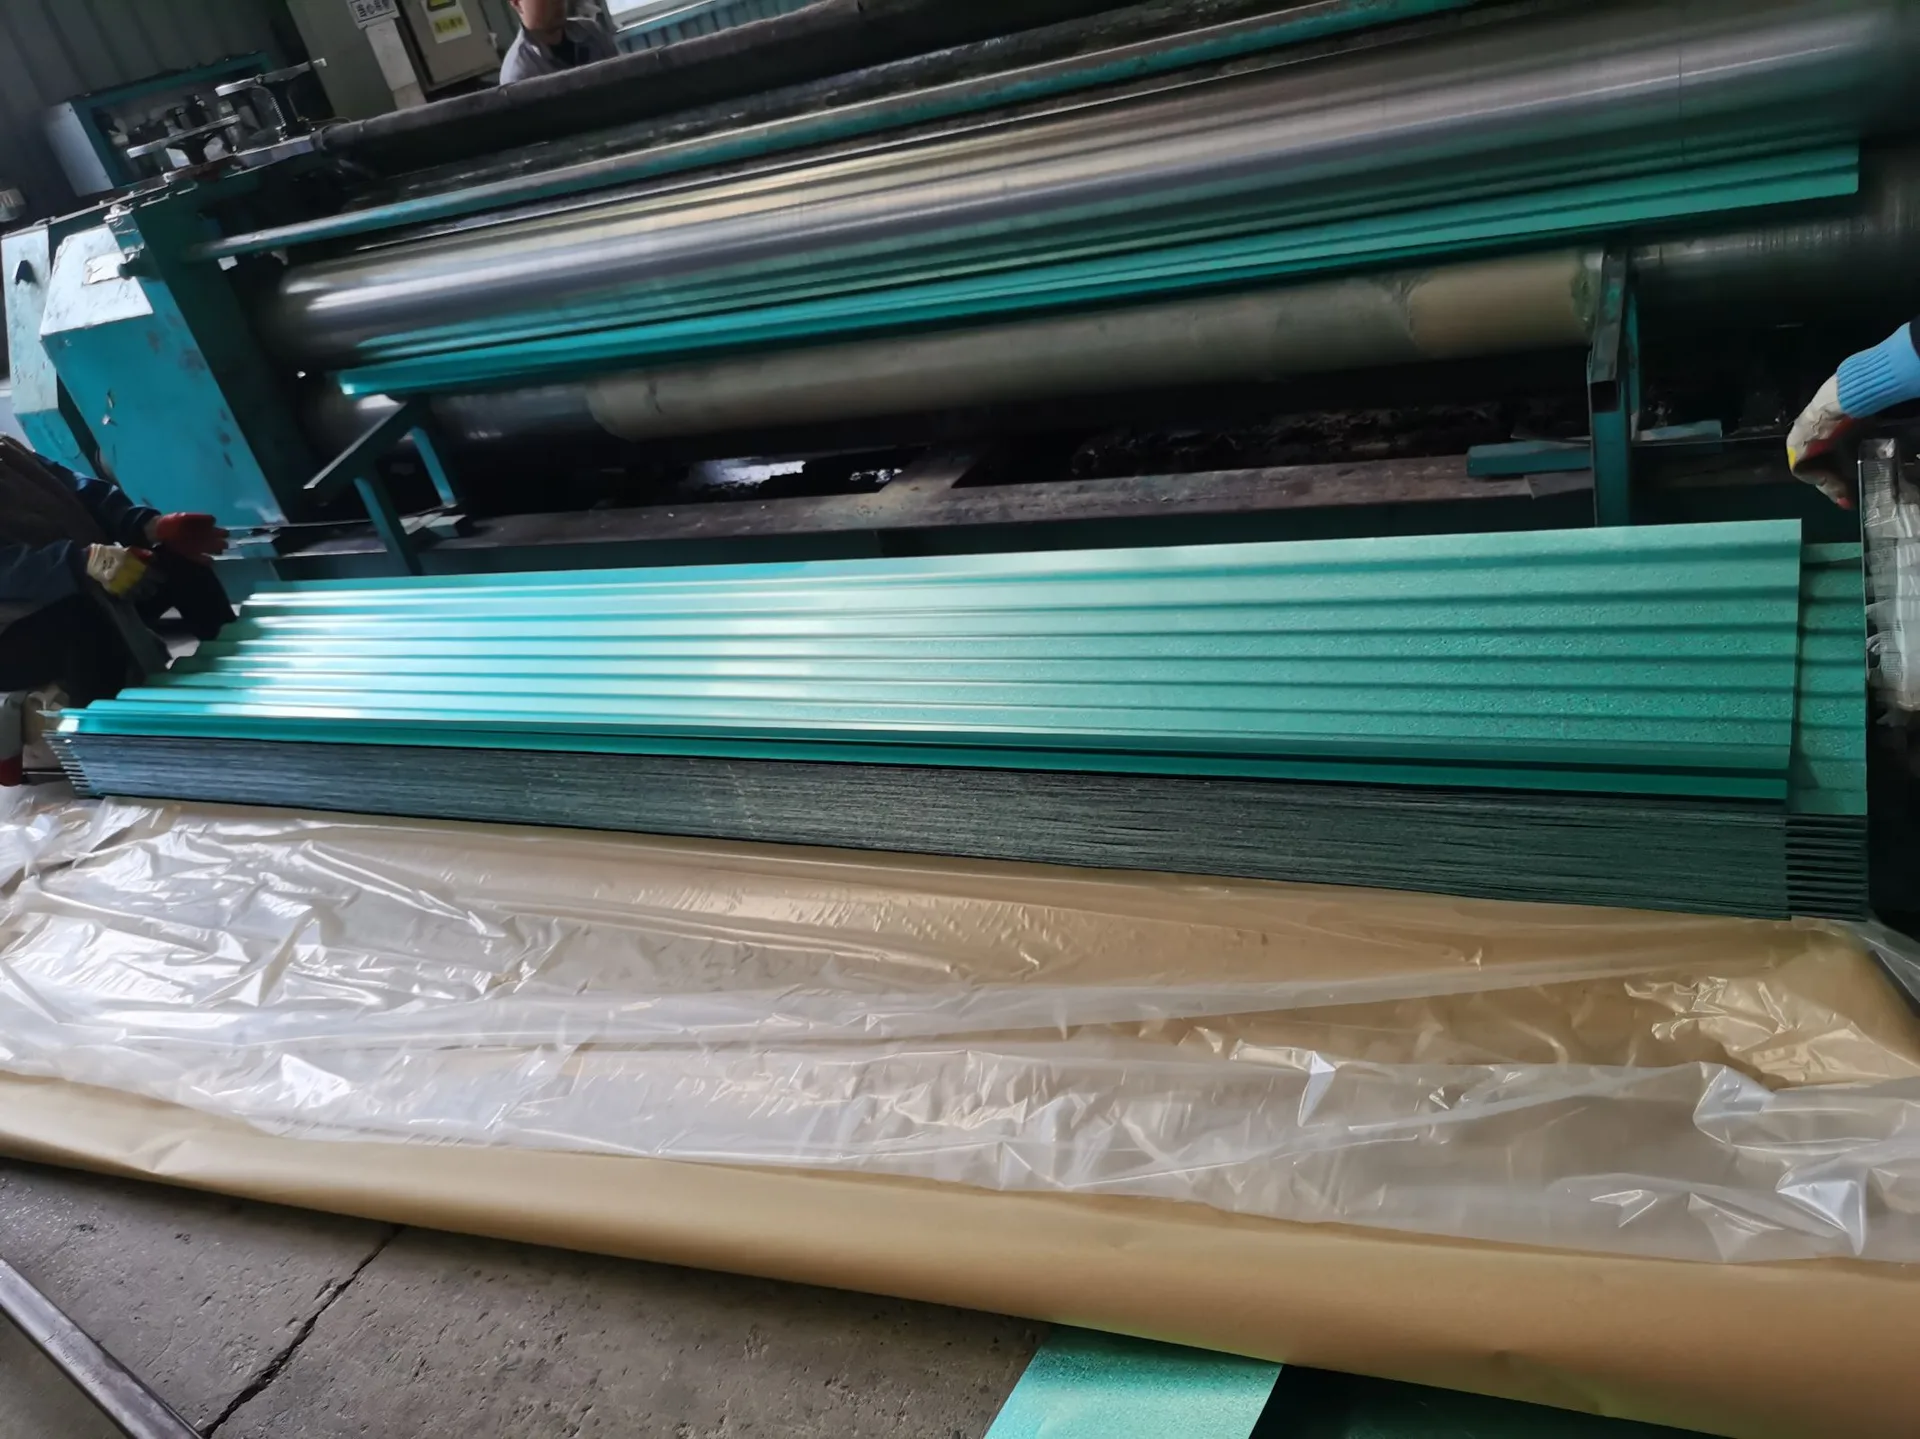
3. แผ่นหลังคาและแผ่นลอน / แผ่นขึ้นรูป
การใช้งานด้านหลังคาเป็นการใช้งานที่มองเห็นได้ชัดเจนที่สุดของสินค้า Galvalume ทั้งแบบเคลือบเปลือยและแบบสีพ่นเคลือบ โครงรูปทรงที่พบได้บ่อย ได้แก่ แผ่นลอนลูกฟูก แผ่นสามเหลี่ยมเชิงชาย (trapezoidal) รูปทรง IBR และแผ่นเลียนแบบเครื่องมุงกระเบื้อง ประสิทธิภาพการติดตั้งหลังคาอย่างประสบความสำเร็จไม่ได้ขึ้นอยู่กับมวลเคลือบ AZ เพียงอย่างเดียว แต่ยังต้องพิจารณาปัจจัยอื่น ๆ ประกอบ:
การเลือกใช้เกรดเหล็กให้เหมาะสมกับการรับแรงยึดและขันน็อตยึด;
การเคลือบที่สม่ำเสมอและฟิล์มพื้นผิวคง完整性หลังจากกระบวนการRollex;
การเลือกสกรูยึด วัสดุอุดรอยต่อ และแผ่นครอบกันน้ำให้เข้ากันได้;
การออกแบบระบบระบายน้ำที่เหมาะสมเพื่อหลีกเลี่ยงปัญหาการสะสมความชื้นยาวนานและการเกิดกระแสไฟฟ้าจากโลหะต่างชนิด
หลังคา Galvalume แบบเคลือบเปลือยมีคุณค่าด้านความสามารถในการสะท้อนความร้อนและความต้านทานการกัดกร่อนในระยะยาว ส่วนหลังคา PPGL (Prepainted Galvalume) ที่เคลือบสีเพิ่มเติมยังช่วยเพิ่มด้านสุนทรียภาพและการป้องกันด้วยเกราะป้องกัน แต่อย่างไรก็ตาม ชั้นเคลือบโลหะยังคงเป็นแนวป้องกันสุดท้ายบริเวณขอบตัดและรอยขีดข่วน คำรับประกันสำหรับแผ่นอาคารหลายรายอ้างอิงความทนทานต่อการเจาะทะลุของ Galvalume แบบเปลือย ซึ่งมักเขียนขึ้นโดยคำนึงถึงประสิทธิภาพในระยะยาวนับสิบปีภายใต้สภาวะการติดตั้งและสภาพแวดล้อมที่เหมาะสม แต่ข้อความการรับประกันที่แท้จริงเป็นไปตามลักษณะโครงการ และควรตรวจสอบกับผู้จำหน่ายอีกครั้ง
การทำ Passivation Chromating การเคลือบป้องกันรอยนิ้วมือ และการเคลือบน้ำมัน มีหน้าที่จริงอย่างไร?
การเคลือบโลหะด้วยการจุ่มร้อนเพียงอย่างเดียวไม่ได้เป็นแพ็คเกจการขนส่งและการผลิตที่ครบวงจร ทันทีหลังจากการเคลือบแข็งตัว โรงงานจะนำมาใช้ระบบพื้นผิวทางเคมีและ/หรืออินทรีย์เพื่อควบคุมการกัดกร่อนเบื้องต้น รอยจากการจัดการ แรงเสียดทาน และความสามารถในการทาสี การรักษาเหล่านี้มักถูกระบุไว้ไม่เพียงพอในใบสั่งซื้อ ทว่า他们是ลูกค้าร้องเรียนบ่อยครั้ง
การพาสซิเวชัน (การรักษาทางเคมี)
การพาสซิเวชันสร้างฟิล์มเปลี่ยนผ่านบางๆ ที่ชะลอการก่อตัวของคราบจากการเก็บรักษาแบบเปียกและผลิตภัณฑ์การกัดกร่อนสีขาว/ดำในระยะเริ่มต้นเมื่อความชื้นถูกกักไว้ระหว่างม้วนขดหรือแผ่นซ้อน หากไม่มีระบบพาสซิเวชันที่มีประสิทธิภาพ น้ำที่ควบแน่นและการเข้าถึงออกซิเจนที่จำกัดสามารถสร้างคราบสีเทา ดำ หรือขาวอย่างรวดเร็ว-โดยเฉพาะระหว่างการขนส่งทางทะเล การเก็บรักษาในฤดูมรสุม หรือการซ้อนกองกลางแจ้ง การพาสซิเวชันไม่ได้แทนที่บรรจุภัณฑ์ที่ดี มันเพียงขยายหน้าต่างความปลอดภัยจากคราบที่เกี่ยวข้องกับความชื้น
خطوط современная increasingly use การพาสซิเวชัน без хрома เพื่อตอบสนองสิ่งแวดล้อมและข้อจำกัดของลูกค้าขณะที่มุ่งเน้นการทนต่อการกัดกร่อน การป้องกันการดำ การทนต่อกรด/ด่าง และการยึดเกาะของสี ประสิทธิภาพยังแตกต่างกันไปตามตระกูลสารเคมี ความสมบูรณ์ของฟิล์มแห้ง อุณหภูมิแถบ при aplicación และการควบคุมการล้าง/แห้งหลังการบำบัด
โครเมต / การรักษาด้วยโครเมต
การรักษาแบบโครเมตแบบดั้งเดิม (เจสวารนต์หรือที่เกี่ยวข้องกับโพลีเนียมที่บรรทุก) ในประวัติศาสตร์ให้การปกป้องแบบเปียกที่แข็งแกร่งและถูกนำมาใช้อย่างกว้างขวางบนแถบที่เคลือบโลหะ ตลาดหลายแห่งตอนนี้จำกัดโพลีเนียม Hexavalent ดังนั้นคำสั่งควรระบุอย่างชัดเจนว่าจำเป็นต้องใช้สารเคมีแบบ โครเมต trivalent หรือ Cr-free ฟิล์มโครเมตสามารถปรับปรุงการต้านทานการกัดกร่อนในระยะเริ่มต้นได้ แต่พวกมันอาจส่งผลกระทบต่อสีกลางแจ้งและการยึดเกาะของผงเคลือบหากพื้นผิวไม่ได้ทำความสะอาดและเตรียมการล่วงหน้าอย่างถูกต้อง สำหรับระบบที่ทา漆 สายการเคลือบแพ็คเกจ pre-treatment ต้องตรงกับระบบสีมากกว่าที่คาดหวังว่าจะ interchangeable
กันรอยนิ้วมือ (AFP) / ฟิล์มอินทรีย์ใสบาง
การรักษา Anti-fingerprint-ซึ่งอธิบายเป็นฟิล์มอะคริลิคใสบาง resin passivation หรือ AFP-วางชั้นอินทรีย์หรืออินทรีย์-อนินทรีย์แบบไฮบริดโปร่งแสงเหนือการเคลือบโลหะ ระบบ AFP ที่ออกแบบมาอย่างดีเสนอข้อดีในทางปฏิบัติหลายประการ:
- ลดการติดรอยนิ้วมือและคราบสกปรกระหว่างการเคลื่อนย้ายและติดตั้ง;
- เพิ่มความต้านทานต่อคราบระหว่างขนส่งและการดำน้ำจากการเก็บในที่ชื้น;
- มีความสว่างเริ่มต้นสม่ำเสมอขึ้นและดูสะอาดมากกว่าในไซต์งาน;
- ในระบบอะคริลิกบางชนิด สามารถม้วนรูปได้แห้งโดยไม่ต้องใช้น้ำมันระเหยง่าย
AFP เป็นที่พบทั่วไปบนแผ่น GL สำหรับเครื่องใช้ไฟฟ้า ตู้คอนเทนเนอร์ไฟฟ้า คุณภาพสำหรับจอ LCD/แผงหลัง และผลิตภัณฑ์มุงหลังคามาร์กสูงซึ่งรูปลักษณ์และการจัดการให้สะอาดเป็นเรื่องสำคัญ ความหนาของฟิล์มมักอยู่ที่ประมาณ 0.5-2 um (เป้าหมายที่แน่นอนขึ้นอยู่กับผู้ผลิต) ฟิล์มที่บางเกินไปอาจทำให้ครอบคลุมไม่สมบูรณ์และความต้านทานคราบต่ำ; ฟิล์มที่หนาเกินไปหรือบ่มไม่ดีอาจทำให้เกิดผงหลุด การติดเครื่องมือ การนำไฟฟ้าลดลง หรือความสามารถในการเชื่อมลดลง ระบบ AFP ที่ไม่มีโครเมียม现在是主流在许多出口市场。
ปริมาณการเคลือบน้ำมัน (น้ำหนักการทามัน)
น้ำมันในโรงงาน-มักเป็นน้ำมันระเหยง่ายหรือน้ำมันป้องกันการกัดกร่อน-ช่วยลดแรงเสียดทานในการขึ้นรูป ป้องกันความชื้นระหว่างการเก็บรักษาชั่วคราว และสามารถปกปิดรอยขีดข่วนจากการจัดการเล็กน้อย น้ำหนักการเคลือบน้ำมันโดยทั่วไปจะควบคุมอยู่ในช่วงกรัมต่อบรรทัดเมตรต่ำ ในฐานะข้อมูลอ้างอิงทางอุตสาหกรรมหลายผลิตภัณฑ์เคลือบโลหะมักจัดส่งที่ประมาณ 0.5-2.5 g/m2 ต่อด้าน ขึ้นอยู่กับเกรด สภาวะไลน์ของลูกค้า และผลิตภัณฑ์นั้นแห้ง มันเล็กน้อย หรือมันมาก เป้าหมายที่แน่นอนต้องตกลงกับผู้ผลิตเนื่องจากชนิดน้ำมัน ความหนืด วิธีการ Aplikasi (ไฟฟ้าสถิต ลูกกลิ้ง หรือฉีด) และอุณหภูมิแถบทั้งหมดเปลี่ยนแปลงฟิล์มที่ตกค้าง
น้ำมันไม่ใช่ทางเลือกแทนการพาสซีเวทีฟ น้ำมันมากเกินไปสามารถสร้างปัญหาได้หลายประการ:
- คราบสกปรกติดและรอยหมึกดำบนแผงสถาปัตยกรรม;
- การยึดเกาะของสีไม่ดีหากไม่ทำความสะอาดน้ำมันออกให้หมดก่อนการเคลือบม้วนหรือการเคลือบผง;
- กองลื่นไถลเคลื่อนย้ายได้ง่ายในคอนเทนเนอร์;
- ลวดลายจุดเปื้อนเมื่อ้ำมันไม่สม่ำเสมอและความชื้นเคลื่อนตัวใต้ฟิล์ม
ในทางตรงกันข้าม น้ำมันที่น้อยเกินไปจะทำให้เกิดรอยขีดข่วนจากแรงเสียดทานมากขึ้น เกิดการติดขัดบนลูกกลิ้ง และสนิมขาวก่อนวัยอันควรบนวัสดุที่ผ่านการบำบัดทางเคมีแบบแห้งซึ่งเก็บไว้นานเกินไปในสภาวะชื้น กลยุทธ์ที่ถูกต้องคือการกำหนดสภาพผิวเป็นชุด: ผ่านการบำบัดทางเคมี + แห้ง, ผ่านการบำบัดทางเคมี + ทาน้ำมัน, AFP, หรือทาน้ำมันเพียงอย่างเดียว แล้วจับคู่การบรรจุและระยะเวลาการจัดเก็บให้ตรงกับชุดนั้น
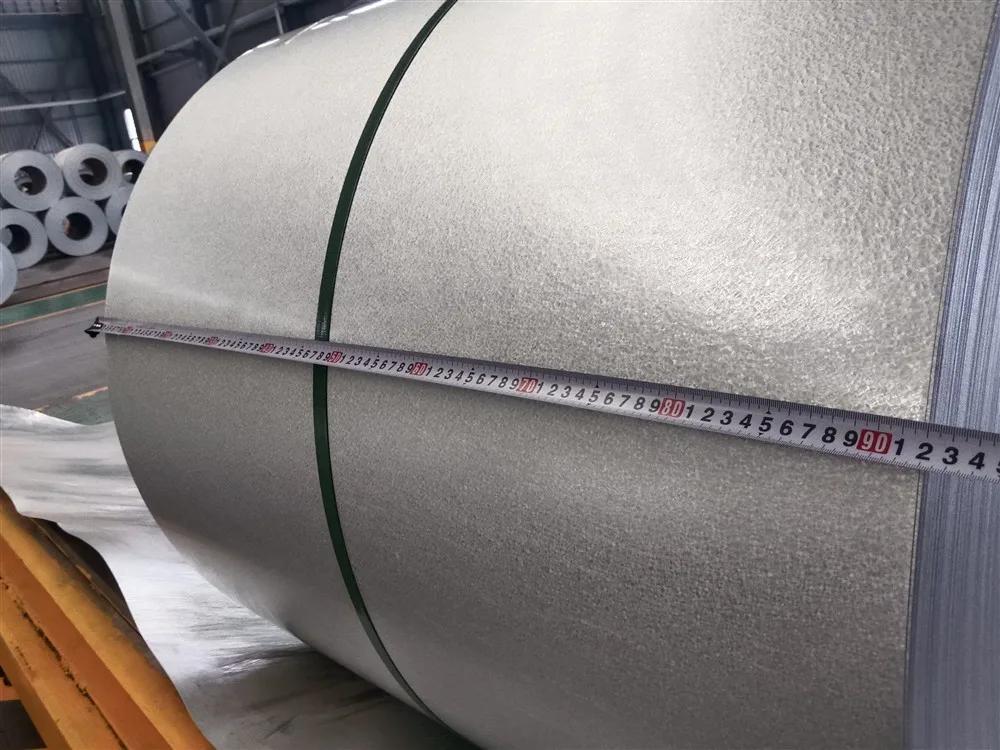
ปัญหาคุณภาพอะไรปรากฏบนเหล็กกัลวา LU ME ม้วน แผ่น และหลังคา และเพราะเหตุใด?
ข้อร้องเรียนส่วนใหญ่ในสนามไม่ได้เกิดจากความล้มเหลวทางโลหะวิทยาที่คาดไม่ถึง แต่เป็นการโต้ตอบระหว่างมวลสารเคลือบ เคมีพื้นผิว ความชื้น ความเสียหายทางกล และอุปกรณ์ที่ไม่เข้ากัน ตารางด้านล่างเชื่อมโยงข้อบกพร่องที่พบบ่อยกับสาเหตุที่พบได้บ่อย
| ปัญหาคุณภาพ | สิ่งที่คุณสังเกตเห็น | สาเหตุหลักที่พบบ่อย |
|---|---|---|
| รอยเปื้อนจากการเก็บรักษาในสภาพชื้น /สนิมขาว / การดำลงของผิว | หย่อมสีเทาเข้มถึงดำ มีผงสีขาว และรอยด่างมัวระหว่างม้วนหรือแผ่นที่ซ้อนกัน | ความชื้นที่ถูกกักเก็บในม้วน/แพ็ค; การปรับสภาพผิวหรือเคลือบป้องกันรอยนิ้วมือไม่เพียงพอ; บรรจุภัณฑ์ VCI/กระดาษเสียหาย; เก็บกลางแจ้งเป็นเวลานาน; การเปลี่ยนแปลงอุณหภูมิและการกลั่นตัวระหว่างขนส่งทางทะเล |
| จุดเปลือย / ชั้นเคลือบบาง / ขอบเปลือยเปล่า | การเริ่มเกิดสนิมแดงเฉพาะจุดก่อนพื้นผิวโดยรอบ | ลมมีดอากาศไม่คงที่, เศษโลหะ, ปัญหาทรงแถบเหล็ก, การลบชิ้นสะสมที่ขอบ, ปริมาณการเคลือบที่คำนวณต่ำกว่าที่กำหนด, การขัดถูจากแท่งรีด/เทมเปอร์ที่มากเกินไป |
| ผงเคลือบหลุดหรือลอกออกบริเวณส่วนโค้งงอ | ฝุ่นโลหะ และเศษผงเคลือบหลุดบริเวณรัศมีโค้งแน่น | ชั้นเคลือบหนาเกินไปบนฐานเหล็กความแข็งแรงสูง ชั้น intermetallic หนาเกินกำหนด รัศมีโค้งไม่ถูกต้อง สมบัติเชิงกลผ่านอายุใช้งานเกินกำหนด งอกลับโดยไม่คำนวณปัจจัยกระบวนการ |
| ลวดลายเกล็ดเงิน (spangle) ไม่สม่ำเสมอ / ผิวปรากฏรอยด่าง | ความเงาไม่สม่ำเสมอ ขนาดเกล็ดเงินไม่เท่ากัน รอยด่างจากการเผาแดดกลางแจ้ง | องค์ประกอบเคมีในอ่างและอัตราการเย็นตัวเปลี่ยนแปลง; การพาสซิเวชันไม่สม่ำเสมอ; ความหนาของน้ำมัน/AFP ในบางพื้นที่ต่างกัน; ความแตกต่างระหว่างการเสื่อมสภาพจากสภาพอากาศกลางแจ้ง—ไม่ได้หมายความว่าเสียหายทั้งหมด |
| รอยนิ้วมือและคราบมือจับ | รอยมือสีเข้ม รอยจากถุงมือ รอยขีดข่วนขณะติดตั้ง | ไม่มีสาร AFP หรือสาร AFP สึกกร่อน; ฟิล์มน้ำมันบางหรือสกปรกเกินไป; จัดการโดยไม่มีการเคลือบป้องกันด้วยมือที่ชื้น; การเลื่อนแผ่นเหล็กเสียดสีกัน |
| คราบน้ำมัน / พื้นผิวเหนียว / แผงสกปรก | ลายเส้นปรากฏชัด, ฝุ่นติด, กระดาษห่อติดแน่น | การเคลือบน้ำมันไม่สม่ำเสมอ, น้ำหนักน้ำมันมากเกินไป, ความหนืดของน้ำมันไม่ถูกต้อง, เก็บรักษาในที่อุ่นหลังเคลือบน้ำมัน |
| รอยขีดข่วนจากการขึ้นรูปด้วยลูกกลิ้ง และรอยไหม้ดำจากแรงเสียดทาน | รอยขีดสีขาว, รอยเสียดทานคล้ำบนสันหลังคา | การขึ้นรูปแบบแห้งโดยไม่มีสาร AFP/น้ำมันที่เหมาะสม; ลูกกลิ้งปนเปื้อน; แรงดึงขณะเข้าม้วนมากเกินไป; การเดินเท้าด้วยรองเท้าพื้นแข็งบนหลังคาเปลือยหลังติดตั้ง |
| สนิมแดงที่ขอบหลังการขึ้นรูปโปรไฟล์หรือการตัด | สนิมขึ้นที่ขอบตัดหรือรู punched | พบได้กับชั้นเคลือบโลหะทั้งหมดเมื่อเหล็กสัมผัสอากาศ; เร็วขึ้นหากมวลชั้นเคลือบต่ำ, การควบแน่นเป็นกรด, การสัมผัสกับโลหะต่างชนิด, และการระบายน้ำไม่ดี |
| สีลอกบน GL ที่ผ่าน chromate/passivation | ผิวพองและลอกหลังการ coil coating หรือการทาสีในพื้นที่ | น้ำมันตกค้าง, film แปลงสภาพที่ไม่เข้ากัน, การทำความสะอาด/เตรียมผิวไม่เพียงพอ, chromate/AFP พอกเกิน, หรือสารเคมี primer ผิด |
| แผ่นทะลุก่อนวัยอันควรบริเวณสกรูหรือ flashing | ชั้นเคลือบถูกทำลายเฉพาะที่รอบจุดเจาะทะลุ | สัมผัสทองแดง/กราไฟต์/ตะกั่ว, น้ำไหลจากทองแดง, ขี้เศษเหล็กคาร์บอนต่ำติดอยู่บนหลังคา, ชนิดสกรูผิด, ฉนวนเปียกติดค้าง, หรือสารเคมีรุนแรงจากสัตว์ |
สาเหตุที่เกี่ยวข้องกับกระบวนการที่ควรควบคุมที่โรงกลิ้งและโรงงานแปรรูป
- การควบคุมอ่างชุบและมีดเป่าลม - การเช็ดที่ไม่เสถียรทำให้เกิดการกระจายตัวของมวลเคลือบและข้อบกพร่องที่ขอบ ซึ่ง只會ปรากฏหลังจากทดสอบพ่นเกลือหรือการสัมผัสกลางแจ้ง
- ช่วงการประยุกต์ใช้การบำบัดพื้นผิว - อุณหภูมิ strip ความเร็วไลน์ แรงกดลูกกลิ้ง และพลังงานการอบแห้ง เป็นตัวกำหนดว่าฟิล์มพาสซิเวชัน/AFP จะสม่ำเสมอหรือเป็นหย่อมๆ
- การศึกษาความสามารถในการควบคุมน้ำมัน - วัดน้ำมันที่เหลือด้วยการสกัดตัวทำละลายหรือวิธีการเทียบเท่า; อย่าพึ่งพาแค่ลักษณะภายนอกที่ดูเปียก
- ความสมบูรณ์ของการบรรจุ - หุ้มด้านนอกกันน้ำ, กลยุทธ์การใช้สารดูดความชื้นเมื่อจำเป็น, จัดเก็บในท่าตั้ง, และหลีกเลี่ยงกองกลางแจ้งที่มีผ้าใบคลุมซึ่งน้ำฝนซึมเข้า
- สุขอนามัยในการแปรรูป - ขจัดเศษเหล็กทุกวันจากร่องหลังคา; ใช้ถุงมือสะอาด; หลีกเลี่ยงแผ่นทองแดงที่ระบายน้ำonto GL; เลือกกาวซีลชนิด neutral-cure
ผู้ซื้อควรระบุคุณสมบัติ Galvalume สำหรับโครงการจริงอย่างไร?
คำอธิบายคำสั่งซื้อที่ robust โดยทั่วไปประกอบด้วยทุกข้อดังต่อไปนี้:
- รูปแบบสินค้า: ม้วนเหล็ก, แถบเหล็กแยก, แผ่นตัด หรือรูปพรรณหลังคา;
- มาตรฐานและเกรด: เช่น ASTM A792 CS Type B / SS Grade 50 หรือ EN 10346 DX51D+AZ / S350GD+AZ;
- ขนาด: ความหนา, ความกว้าง, เส้นผ่านศูนย์กลางใน/นอกของม้วน, ความยาวแผ่น หรือความกว้างมีประสิทธิภาพของรูปพรรณ;
- การระบุชั้นเคลือบ: AZ50 / AZM150, AZ55 / AZM165 ฯลฯ;
- ชุดการ treated พื้นผิว: ผ่านโครเมตหรือพาสซีเวทแบบไร้โครเมียม; ระดับ AFP หากต้องการ; ทาน้ำมันหรือแบบแห้ง; ช่วงน้ำมันเป้าหมายหากทาน้ำมัน;
- ระดับคุณภาพพื้นผิว: ลวดลายดอกดาวแบบปกติ, ลดลวดลายดอกดาว, ผิวสัมผัสได้ / ไม่สัมผัสได้;
- เป้าหมายด้านกลศาสตร์: ค่าความอ่อนตัว, ความแข็งแรงดึง, ค่าการยืดตัว หรือช่วงความแข็งสำหรับกระบวนการม้วนรูป;
- การทดสอบและใบรับรอง: มวลชั้นเคลือบสามจุด, การดึง, การดัด, การทดสอบฝ้าเกลือหากกำหนดไว้ในสัญญา;
- บรรจุภัณฑ์และสภาพภูมิอากาศของปลายทาง: บรรจุภัณฑ์ที่เหมาะสมสำหรับการส่งออกทางทะเล สำหรับเส้นทางที่มีความชื้นสูง
สำหรับการมุงหลังคาในภูมิอากาศภาคพื้นทวีปที่อ่อนโยน AZ50/AZM150 พร้อมการพาสซีเวตแบบไม่มีโครเมียมหรือAFPเป็นเกณฑ์พื้นฐานทั่วไป สำหรับเขตอุตสาหกรรมริมฝั่งทะเลหรือที่มีความชื้นสูง ผู้ออกแบบจำนวนมากเลือกใช้ชั้น AZ55-AZ70 และกำหนดกฎเกณฑ์การบรรจุและการจัดเก็บที่เข้มงวดขึ้น สำหรับเปลือกเครื่องใช้ไฟฟ้าหรืออุปกรณ์อิเล็กทรอนิกส์ ความสม่ำเสมอ การนำไฟฟ้า และลักษณะภายนอกของAFPมักได้รับความสำคัญสูงกว่ามวลสารเคลือบสูงสุด สำหรับการขึ้นรูปลึกหรือการรีดม้วนที่รุนแรง ควรหารือเรื่องการยึดติดของสารเคลือบและพิจารณาว่ามวลสารเคลือบที่ลดลงเล็กน้อยหรือเกรดการขึ้นรูปพิเศษจะช่วยลดความเสี่ยงของการเกิดผงได้หรือไม่
รายการตรวจสอบการใช้งานจริงก่อนรับสินค้า
- ตรวจสอบหมายเลขเตาหลอม/ม้วนกับเอกสาร MTC; ตรวจสอบข้อกำหนดสารเคลือบและเกรดเชิงกล
- ตรวจสอบห่อชั้นนอก是否存在การเปียกน้ำเกลือ สายรัดขาด หรือขอบบุบ
- คลี่ยกห่อชั้นออกอย่างระมัดระวังและมองหาคราบสีดำ/ขาวที่ซ้ำตามจังหวะการม้วน
- ตรวจสอบความสม่ำเสมอและคราบน้ำมันหากจำเป็นต้องสามารถทาสีต่อได้ในขั้นตอนถัดไป
- วัดความหนาและความกว้างที่หลายตำแหน่ง; เปรียบเทียบกับความคลาดเคลื่อนตามคำสั่งซื้อ
ทำการตรวจสอบการงอชั้นเคลือบให้เหมาะสมกับเกรด; ตรวจการลอกตัวด้านนอกขอบการงอ
สำหรับงานหลังคา ให้ลองขึ้นรูปหนึ่งแผ่นและตรวจสอบยอดครีบ รอยต่อด้านข้าง และขอบตัด ก่อนการผลิตเต็มรูปแบบ
ข้อสรุปสำคัญสำหรับผู้กำหนดสเปกและผู้ผลิต
ม้วนเหล็ก Galvalume จะสำเร็จเมื่อเคมีชั้นเคลือบ น้ำหนักชั้นเคลือบ การบำบัดพื้นผิว การจัดการน้ำมัน และปฏิบัติการการผลิตถูกพิจารณารวมเป็นระบบเดียว ชั้นเคลือบอะลูมิเนียม-สังกะสี 55% ให้การป้องกันแบบ barrier ผสม galvanic ที่ทนทานสำหรับแถบ แผ่นราบ และแผงมุงหลังคา; ชั้นพาสซิเวชันและฟิล์มโครเมต/ไร้ Cr ปกป้องผลิตภัณฑ์ตลอดห่วงโซ่อุปทาน; ชั้นป้องกันรอยนิ้วมือรักษาappearanceและความสะอาดในการจัดการ; และน้ำหนักน้ำมันที่ควบคุมรองรับการขึ้นรูปโดยไม่ทำลายสีหรือความสะอาด incidente คุณภาพส่วนใหญ่สืบ追溯到การจัดการความชื้นล้มเหลว ชั้นพื้นผิวไม่สมบูรณ์ การเลือกการบำบัดผิดสำหรับการใช้งานจริง การเสียดสีทางกล หรือวัสดุที่ไม่เข้ากันได้—not到ม้วนเหล็กที่坏ที่神秘。
หากคุณกำลังหาซื้อม้วนเหล็ก Galvalume แถบม้วน แผ่นราบ หรือแผงมุงหลังคาร่อง และต้องการความช่วยเหลือในการจับคู่ AZ mass เกรดทางกล และการบำบัดพื้นผิวให้เหมาะกับสภาพภูมิอากาศหรือสายการผลิต ติดต่อ SUNSEA STEEL CO., LIMITED ที่ [email protected] หรือ WhatsApp +86 152 6555 2259 ผ่าน https://wa.me/8615265552259.
Frequently Asked Questions
ม้วนเหล็กกล้ากาเลวัมคืออะไร และแตกต่างจากเหล็กชุบสังกะสีอย่างไร
กาเลวัมคือแผ่นเหล็กราบที่ผ่านการชุบร้อนด้วยโลหะผสมที่มีองค์ประกอบประมาณ 55% อะลูมิเนียม 43.4% สังกะสี และ 1.6% ซิลิคอน เมื่อเปรียบเทียบกับเหล็กซิงค์เคลือบแบบดั้งเดิม (galvanized) แล้ว ผลิตภัณฑ์นี้รวมการป้องกันแบบกั้นด้วยอะลูมิเนียมเข้ากับการป้องกันแบบบูดั่ง (sacrificial) ด้วยสังกะสี ในหลายสภาวะแวดล้อม กาเลวัม AZ50/AZM150 มักถูกอ้างอิงว่าให้อายุการป้องกันการกัดกร่อนนานกว่าเหล็กซิงค์เคลือบ G90 อยู่ประมาณสองถึงสี่เท่า ขึ้นอยู่กับสภาพแวดล้อมและรายละเอียดการออกแบบ
ควรเลือกมวลการเคลือบใดสำหรับแผ่นหลังคากาเลวัม
AZ50/AZM150 เป็นทางเลือกหลักสำหรับแผงอาคารทั่วไป มวลการเคลือบที่สูงกว่าอย่าง AZ55/AZM165 มักเป็นที่ต้องการมากขึ้นสำหรับอายุการออกแบบที่ยาวนานขึ้นหรือสภาพภูมิอากาศที่รุนแรงมากขึ้น โครงการในพื้นที่ชายฝั่ง อุตสาหกรรม หรือความชื้นสูงควรเพิ่มความรัดกุมในการบรรจุภัณฑ์ การเลือกยึด/fastener และรายละเอียดการระบายน้ำ ไม่ใช่เพียงเพิ่มมวลการเคลือบ
การทำพาสซีแวตและครอเมตติ้งบนม้วนกาเลวัมมีหน้าที่อย่างไร
การบำบัดด้วยสารเคมีแบบพาสซีแวตและครอเมต (หรือไร้โครเมียม) จะสร้างฟิล์มแปลงสภาพชั้นบางที่ช่วยลดคราบเก็บรักษาแบบเปียก (wet-storage stain) สนิมขาว (white rust) และการเปลี่ยนสีเป็นสีดำ เมื่อมีความชื้นติดค้างอยู่ระหว่างการพันม้วนหรือการซ้อนแผ่นเหล็ก การบำบัดดังกล่าวช่วยเพิ่มความทนทานระหว่างการขนส่งแต่ไม่สามารถทดแทนบรรจุภัณฑ์ที่เหมาะสมสำหรับการขนส่งทางทะเลหรือการเก็บรักษาในที่แห้งได้ ปัจจุบันตลาดส่งออกหลายแห่งกำหนดให้ใช้ระบบที่ไร้โครเมียม
ทำไมต้องระบุการรักษาแบบป้องกันรอยนิ้วมือ (anti-fingerprint) บนแถบหรือแผ่นเหล็กกาเลวัม
ฟิล์มใสป้องกันรอยนิ้วมือ (AFP) ช่วยลดรอยจากการจัดการ ป้องกันคราบระหว่างการขนส่ง และช่วยรักษาความสะอาดและเงางามของพื้นผิว ระบบ AFP อקרylic บางประเภทยังอนุญาตให้ทำการรีด форм干燥ได้โดยไม่ต้องใช้น้ำมันกันติด (vanishing oil) การเคลือบ AFP มีประโยชน์อย่างยิ่งสำหรับชิ้นส่วนเครื่องใช้ไฟฟ้า แผงที่แสดงภายนอก และผลิตภัณฑ์หลังคาเปลือยระดับพรีเมียม
การเคลือบน้ำมันบนม้วนเหล็กกาเลวัมโดยทั่วไปใช้น้ำหนักเท่าใด
น้ำหนักการเคลือบน้ำมันขึ้นอยู่กับลักษณะการใช้งาน แต่ผลิตภัณฑ์เหล็กเคลือบโลหะหลายชนิดมักจัดส่งในเกณฑ์น้ำหนักเบา ประมาณ 0.5-2.5 กรัมต่อตารางเมตรต่อพื้นผิว หากใช้น้ำมันน้อยเกินไปจะเพิ่มความเสี่ยงต่อรอยขีดข่วนจากการขึ้นรูปและคราบแรกเริ่ม หากใช้น้ำมันมากเกินไปอาจทำให้เกิดการเกาะติดของสิ่งสกปรก แผ่นซ้อนลื่นง่าย และปัญหาการยึดติดของสี ควรกำหนดประเภทและช่วงเป้าหมายของน้ำมันร่วมกับโรงงานผลิตเสมอ
สาเหตุของการเกิดคราบสีดำหรือสนิมขาวบนม้วนกาเลวัมระหว่างการขนส่งมีอะไรบ้าง
สาเหตุที่พบบ่อยที่สุดคือความชื้นที่ถูกกักขังอยู่ระหว่างการพันม้วนหรือระหว่างแผ่นเหล็กที่ซ้อนกันในสภาวะที่ออกซิเจนเข้าถึงได้จำกัด โดยเฉพาะระหว่างการขนส่งทางทะเลหรือการเก็บรักษากลางแจ้ง ปัจจัยร่วม ได้แก่ บรรจุภัณฑ์เสียหาย การทำพาสซีแวตหรือ AFP ไม่เพียงพอ อุณหภูมิที่เปลี่ยนแปลงทำให้มีความชื้นเกาะตัว (condensation) และเวลาการเก็บรักษาที่ยาวนาน การใช้สารเคมีบำบัดที่เหมาะสมร่วมกับการบรรจุภัณฑ์ที่แห้งและสมบูรณ์จะช่วยลดความเสี่ยงได้อย่างมีนัยสำคัญ
ม้วนเหล็กกล้ากาเลวัมสามารถแปรรูปเป็นแถบเหล็ก แผ่นเรียบ และแผ่นหลังคาหยักได้หรือไม่
ได้ ม้วนแม่ (mother coils) สามารถถูกตัดแยกเป็นแถบแคบ (slit) ตัดให้ได้ความยาวเป็นแผ่นเรียบ (flat sheet/plate) หรือทำการรีดรูปเป็นแผ่นหลังคาหยักและแผ่นหลังคาทรงสามเหลี่ยมคางหมู แต่ละเส้นทางกระบวนการต้องการเกรดเชิงกล (mechanical grade) การยึดติดของการเคลือบ การรักษาพื้นผิว และคุณภาพขอบที่เหมาะสมร่วมกัน เกรดหลังคาที่มีความแข็งแรงสูงจำเป็นต้องออกแบบรัศมีของเครื่องมือ (tooling radii) อย่างระวังเพื่อหลีกเลี่ยงการเกิดผงจากการเคลือบ (coating powdering)
มาตรฐานใดบ้างที่นำไปใช้ในการจัดซื้อม้วนเหล็กกล้ากาเลวัม
มาตรฐานที่ใช้อ้างอิงกันทั่วไป ได้แก่ ASTM A792/A792M สำหรับแผ่นเคลือบโลหะผสมอะลูมิเนียม-สังกะสี 55% JIS G3321 และข้อกำหนด EN 10346 เช่น DX51D+AZ หรือเกรดโครงสร้าง +AZ เป็นต้น คำสั่งซื้อควรระบุมาตรฐาน เกรด การกำหนดชื่อการเคลือบ การรักษาพื้นผิว ขนาด และข้อกำหนดการทดสอบอย่างชัดเจน