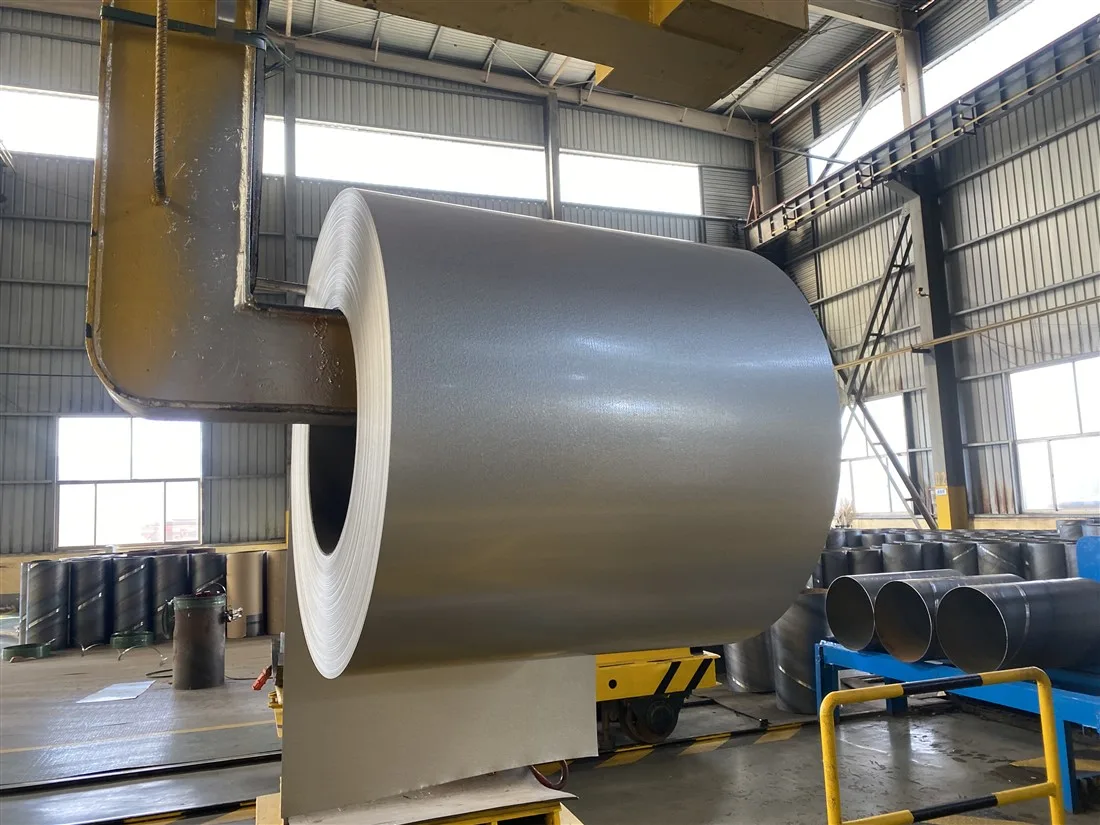
Galvalume Çelik Bobin Nedir ve Passivasyon, Kromatlama, Parmak İzi Önleyici ve Yağ Kaplama Şerit, Sac ve Çatı Kalitesini Nasıl Etkiler?
Galvalume çelik bobin teknik kılavuz: %55 Al-Zn kaplama performansı, AZ kaplama kütlesi seçimi, passivasyon, kromatlama, parmak izi önleyici filmler, yağ kaplama ağırlığı ve şerit, sac ve çatı panellerini etkileyen kalite kusurları.
Galvalume çelik bobin (55% alüminyum-çinko alaşımlı kaplamalı çelik sac, genellikle ASTM A792/A792M, JIS G3321 veya EN 10346 altında DX51D+AZ ve ilgili kaliteler olarak belirtılır), endüstriyel şerit, düz sac ve oluklu çatı panelleri için en yaygın belirtilen metalik kaplamalı alt tabakalardan biridir. Nemli, endüstriyel veya sahil iklimlerinde uzun hizmet ömrü arayan alıcılar genellikle aynı pratik soruyu sorar: performansı ne aslında belirler — tek başına kaplama ağırlığı mı, yoksa kaplama kimyası, yüzey tedavisi, yağ filmi ve aşağıdaki işleme kontrolünün kombinasyonu mu?
Bu kılavuz, Galvalume'nin (GL, Aluzinc veya %55 Al-Çn kaplamalı çelik olarak da bilinir) nasıl çalıştığını, bobinlerin nasıl şerit, sac/levha ve çatı ürünlerine dönüştürüldüğünü ve pasivasyon, kromatlama/Kr-öZELİ tedavi, parmak izi önleyici (AFP) filmler ve yağ kaplama ağırlığının görünüm, şekillendirilebilirlik, depolama kararlılığı ve sahadaki korozyon direncini nasıl etkilediğini açıklar. Ayrıca yaygın kalite kusurlarını en sık kök nedenleriyle eşleştirir böylece satın alma, kalite kontrol ve imalat ekipleri daha net spesifikasyonlar yazabilir ve gelen bobinleri daha etkili şekilde denetleyebilir.

Galvalume Çelik Bobin Nedir ve %55 Al-Çn Kaplama Çeliği Nasıl Korumur?
Galvalume, soğuk haddelenmiş çelik şeridin kaynar banyoya sürekli daldırılmasıyla üretilir; banyo nominal olarak ağırlıkça yaklaşık %55 alüminyum, yaklaşık %43,4 çinko ve yaklaşık %1,6 silisyum içerir. Silisyum, kaplama yapışması ve çelik-kaplama arayüzündeki intermetalik reaksiyon tabakasını kontrol etmek için esastır. Şerit potadan çıktıktan sonra hava bıçakları erimiş metali hedef kaplama ağırlığına kadar siler, şerit soğur ve karakteristik dendritik parlaklık katılaşır.
Korozyon koruması çift modludur:
- Alüminyum zengini bölgelerden bariyer koruması — alüminyum, genel atmosferik saldırıyı yavaşlatan kararlı bir yüzey filmini oluşturmak için oksitlenir.
- Çinko zengini dendritler arası bölgelerden feda eden (galyavanik) koruma — çinko, kesilmiş kenarlarda, çiziklerde ve şekillendirme çatlaklarında tercih ederek aşınır ve çelik alt tabakada kırmızı pasın oluşmasını geciktirir.
Endüstri maruziyet deneyimi ve üretici teknik literatürü genellikle AZ50 / AZM150 Galvalume kaplamanın birçok kırsal, endüstriyel ve denizcilik ortamında konvansiyonel G90 (Z275) galvanizli çeliğin atmosferik korozyon ömrünün yaklaşık iki ila dört katını sağlayabileceğini göstermektedir; ancak mutlak hizmet ömrü yine de iklim, tasarım detayları, temas malzemeleri ve bakıma bağlıdır. ASTM A792 rehberliğinde kullanılan kaplama yoğunluğu ilişkilerine göre AZ50 (AZM150) için hesaplanmış kaplama kalınlığı yüzey başına yaklaşık 20 µm'dir (Galvalume için yaklaşık 3,75 g/m² = 1 µm; 1 oz/ft² = 305 g/m² = 3,2 mil toplam kaplama kalınlığı).
Şerit, Sac ve Çatı Uygulamaları İçin Hangi Kaplama Kütlesi Dereceleri Önemlidir?
Kaplama etiketlemesi, birincil korozyon ömrü faktörüdür. ASTM A792/A792M, hem inç-pound hem de SI sistemleri için minimum üç nokta ve tek nokta kaplama kütlelerini tanımlar. Yaygın ticari seçimler şunları içerir:
| Yaygın etiketleme | Yaklaşık toplam her iki taraf | Tipik kullanım bağlamı |
|---|---|---|
| AZ30 / AZM100 | 0.30 oz/ft2 / 100 g/m2 | Hafif hizmetli iç mekan veya kısa ömürlü ürünler; uygunluk dikkatlice doğrulanmalıdır |
| AZ50 / AZM150 | 0,50 oz/ft² / 150 g/m² | Ana akım çatı kaplama, duvar panelleri, genel dış mekan sac |
| AZ55 / AZM165 | 0,55 oz/ft² / 165 g/m² | Daha yüksek atmosfirik dayanım; yaygın bina paneli yükseltmesi |
| AZ60-AZ70 / AZM180-AZM210 | 0,60-0,70 oz/ft² / 180-210 g/m² | Agresif iklimler, daha uzun tasarım ömrü, zorlu endüstriyel tesisler |
ASTM AZ50 için üç nokta ortalama minimum toplam her iki tarafta 0.50 oz/ft2, tek nokta minimumu 0.43 oz/ft2'dir. SI AZM150 için karşılık gelen değerler 150 g/m2 üç nokta ve 130 g/m2 tek nokta'dır. ASTM ayrıca kaplamanın her zaman yüzeyler arasında veya kenardan merkeze eşit dağılmayacağını da belirtir; pratik bir beklenti olarak, her iki yüzey de genellikle tek nokta sınırının en az %40'ını taşır. Bu değişkenlik, satın alma siparişlerinin yalnızca "AZ150" gibi bir pazarlama etiketi değil, kaplama standardı ve muayene standardı belirtmesi gerektiğidir.
Ana metal kaliteleri de imalat için aynı ölçüde önemlidir. Ticari ve şekillendirilebilir çelikler (CS/FS veya DX51D/DX52D ailesi) orta derecede bükülme ve rulo şekillendirmeyi destekler. Panel rijitliği, kar yükü, rüzgar kaldırma kuvveti veya uzun açıklıklı çatılama için daha yüksek mukavemet gerektiren durumlarda SS Grade 33-80 (yaklaşık 230-550 MPa akma sınıfları) veya G300-G550 sistemleri gibi yapısal kaliteler tercih edilir. Daha yüksek mukavemet genellikle daha düşük uzama anlamına gelir, bu nedenle takım yarıçapları, rulo şekillendirme çiçek tasarımı ve kenar durumu daha kritik hâle gelir.
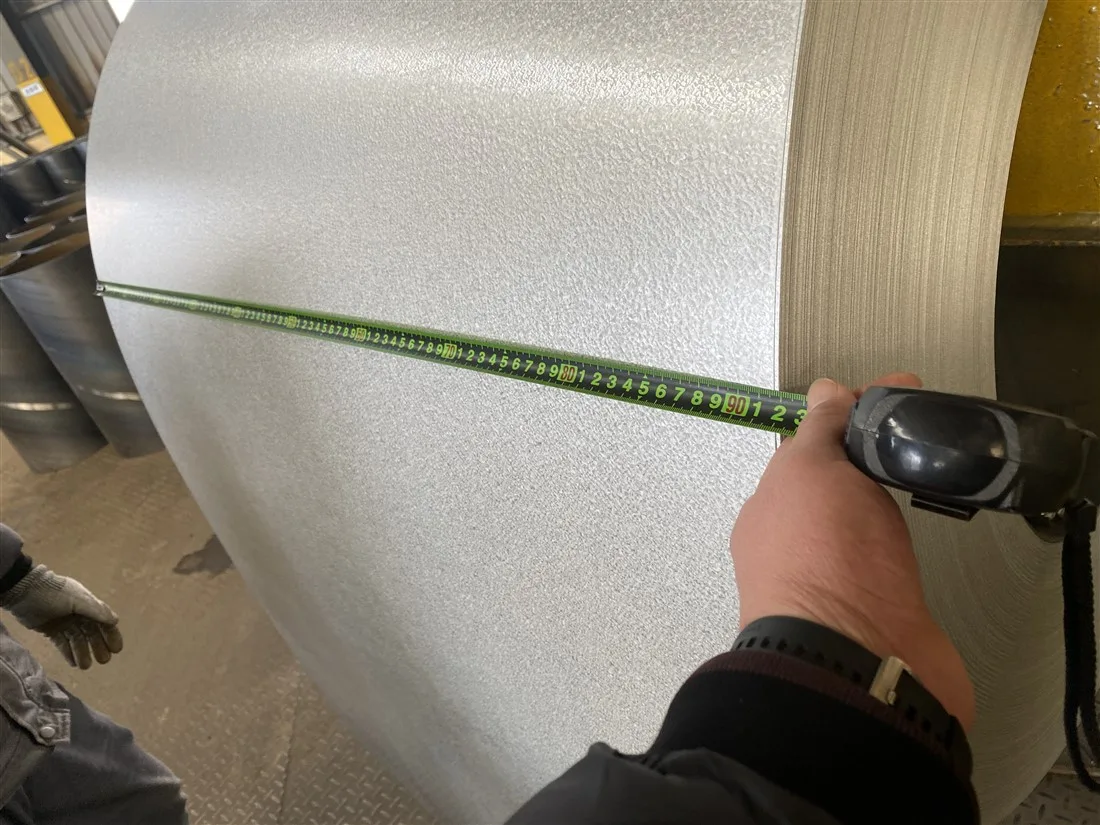
Galvalume Bobinleri Şerit, Çelik Plaka/Saç ve Çatı Panellerine Nasıl İşlenir?
1. Galvalume şerit (şerit bobin)
Ana bobinler, boru haneleri, saçak hattı hatları, beyaz eşya parçaları, HVAC bileşenleri, kablo kanalları ve rulo şekillendirme beslemeleri için kenarları düzeltilip daha dar şeritlere bölünür. Kritik kontroller arasında kamber, talaş yüksekliği, kenar dalgası, genişlik toleransı ve kalan yağ homojenliği bulunur. Aşırı talaşlar anti-parmak izi filmlerini kesebilir, yağı sıyırabilir ve şerit kenarlarında korozyonu başlatabilir. Yüksek hızlı şekillendirme için birçok imalatçı, takım setine bağlı olarak kuru şekilde şekillendirilebilen hafif yağ veya akrilik/AFP yüzey talep etmektedir.
2. Galvalume çelik sac / plaka (kesimli)
Kesim hatları, bobini; panel kaplama, kanal işleri, dolaplar, tarım ekipmanları ve ileri pres işlemleri için düz saclara dönüştürür. Burada şekil kalitesi, kaplama miktarı kadar önemlidir: enine eğrilme, bobin seti, merkez burkulması ve kenar dalgası; nesting, şablon kesme doğruluğu ve görsel düzlüğü etkiler. Temper pası ve gerilim düzleştirme, dış cephe mimari sac için yüzey ve şekil kalitesini iyileştirir. Kalınlık genellikle temel metal artı kaplama olacak şekilde toplam ürün kalınlığı olarak sipariş edilir; yalnızca ana metal kalınlığı için ek talimat belirtilmediği sürece.
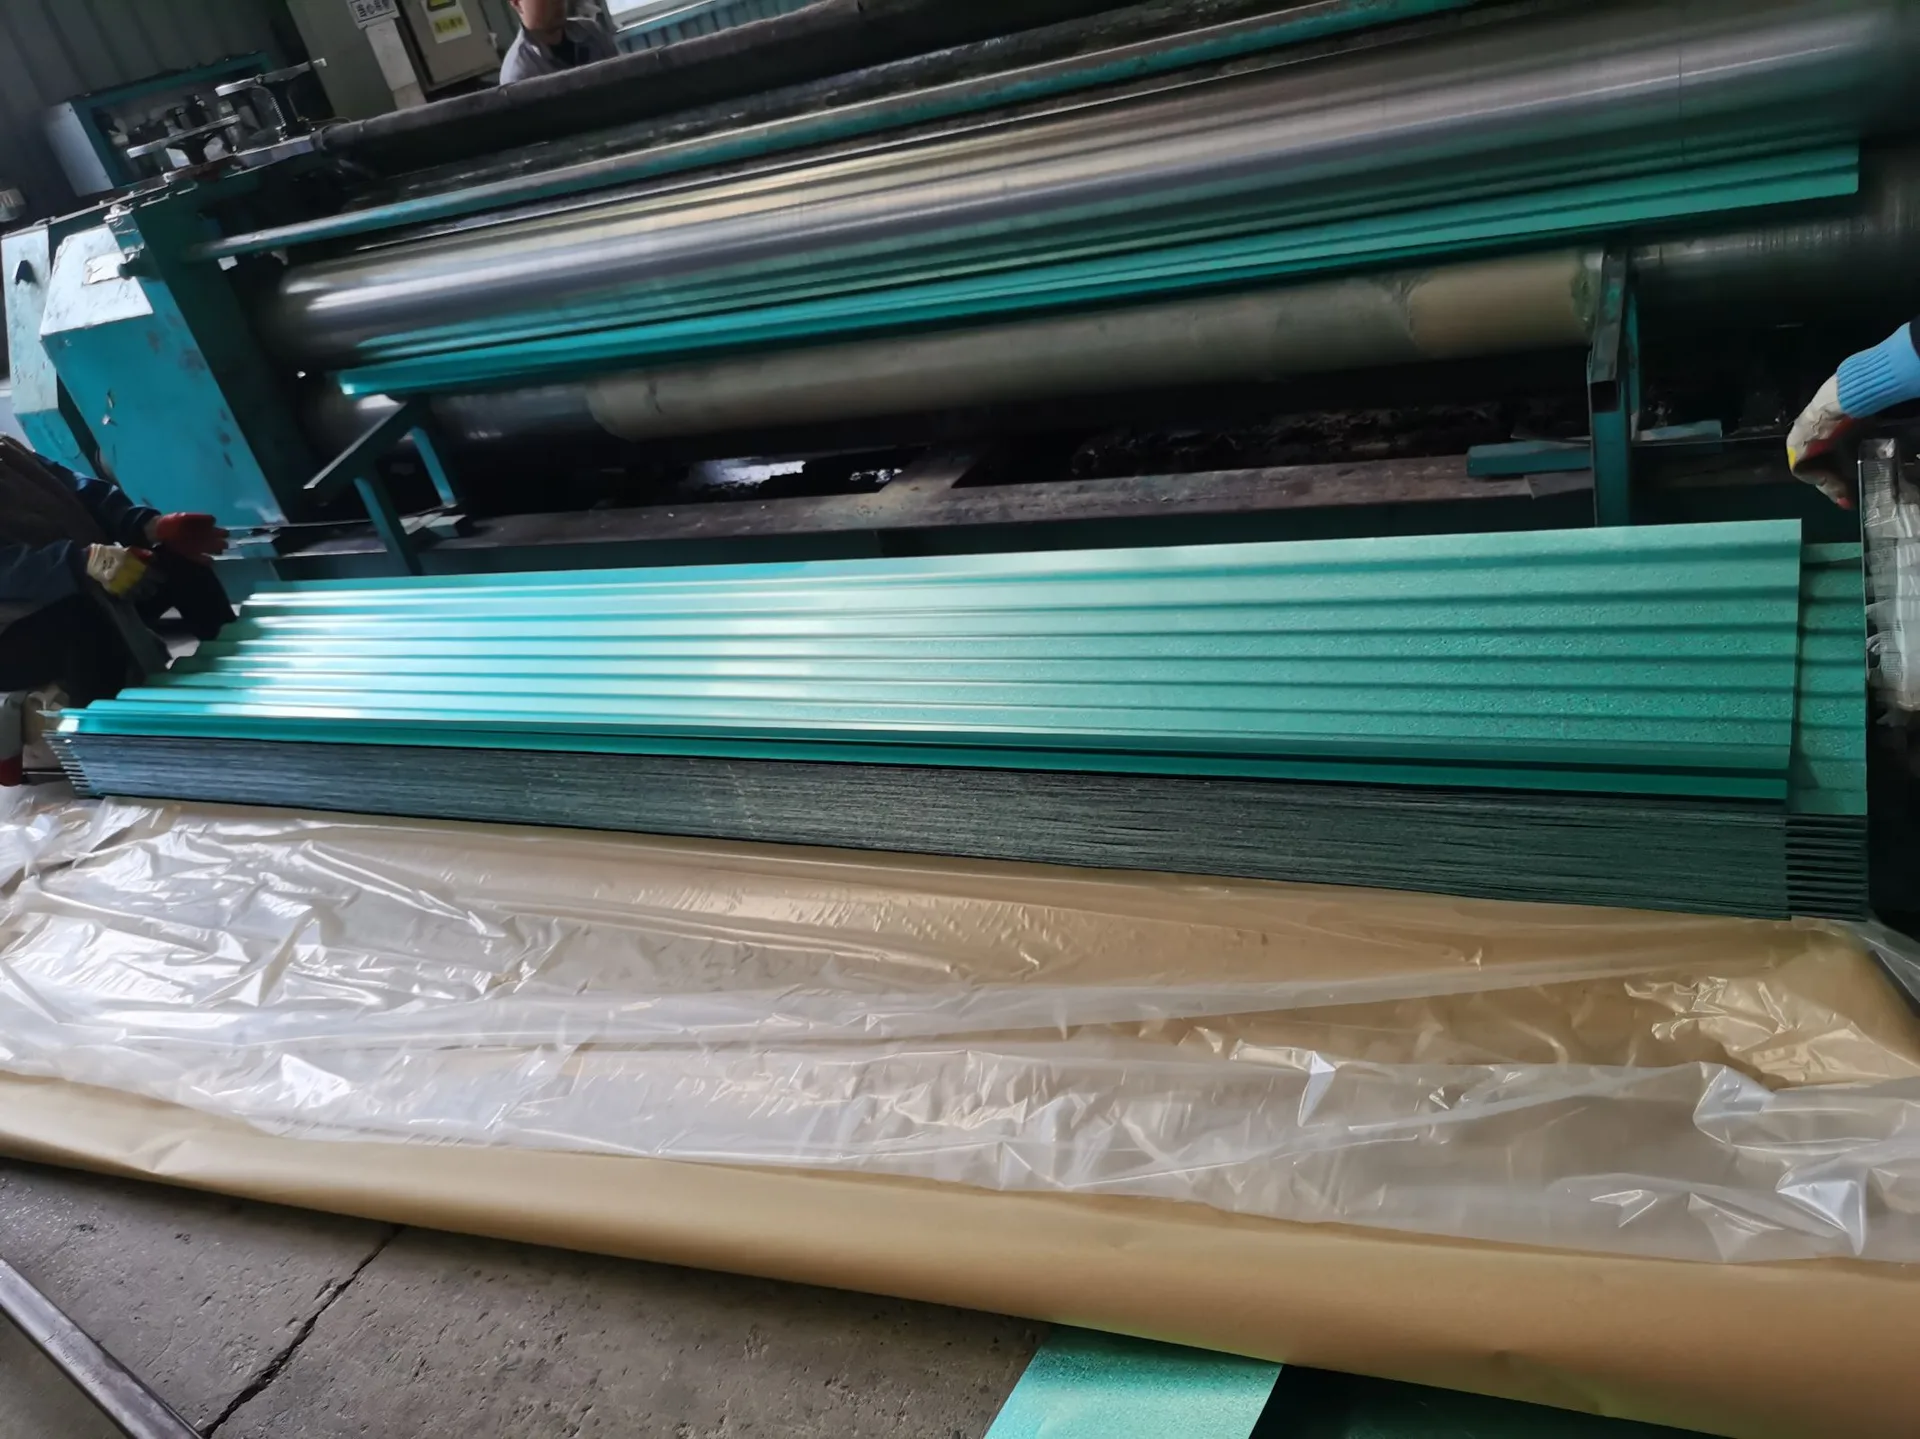
3. Çatı levhası ve oluklu / profilli paneller
Çatı kaplaması, sac ve boyalı Galvalume için en görünür nihai kullanım alanıdır. Yaygın profiller arasında oluklu, trapez, IBR tipi ve karo görünümlü paneller bulunur. Başarılı çatı performansı yalnızca AZ kalınlığına bağlı değildir:
- eşik ve bağlantı elemanları için doğru kalite;
- rulo formalama sonrası homojen kaplama ve intact yüzey filmi;
- uyumlu bağlantı elemanları, sızdırmazlık malzemeleri ve bordürleme;
- uzun süreli ıslak birikimi ve farklı-metal akışını önleyen drenaj tasarımı.
Sac Galvalume çatı kaplaması, ısı yansıtıcılığı ve uzun vadeli korozyon direnci ile değerlidir. Boyalı Galvalume (PPGL) estetik ve ek bariyer koruma ekler, ancak metalik kaplama yine de kesim kenarları ve çiziklerde nihai savunmadır. Çoğu bina paneli garanti sertifikası, sahaya kurulum ve çevre kurallarına uyulduğunda onlarca yıllık atmosferik performans etrafında yazılır; gerçek garanti metni proje bazlıdır ve tedarikçi ile doğrulanmalıdır.
Pasivasyon, Kromatlama, Anti Parmak İzi Kaplama ve Yağ Kaplama Aslında Ne İşe Yarar?
Hot-dip metallic coating alone is not a complete shipping and fabrication package. Immediately after coating solidification, mills apply chemical and/or organic surface systems to control early corrosion, handling marks, friction, and paintability. These treatments are often under-specified on purchase orders, yet they are a frequent root cause of customer complaints.
Passivation (chemical treatment)
Passivation applies a thin conversion film that retards the formation of wet-storage stain and early white/black corrosion products when moisture is trapped between coil wraps or nested sheets. Without effective passivation, condensed water and restricted oxygen access can rapidly create gray, black, or white staining-especially during ocean freight, monsoon storage, or outdoor yard stacking. Passivation does not replace good packaging; it only extends the safe window against moisture-related stain.
Modern lines increasingly use chromium-free passivation to meet environmental and customer restrictions while targeting corrosion resistance, anti-blackening, acid/alkali resistance, and paint adhesion. Performance still varies by chemistry family, dry-film integrity, strip temperature at application, and post-treatment rinse/dry control.
Chromating / chromate treatment
Traditional chromate (hexavalent or related chromium-bearing) treatments historically provided strong wet-storage protection and were widely used on metallic-coated strip. Many markets now restrict hexavalent chromium, so orders should explicitly state whether chromated, trivalent, or Cr-free chemistry is required. Chromate films can improve early corrosion resistance, but they may also affect field painting and powder-coating adhesion if the surface is not cleaned and pretreated correctly. For painted systems, the coating line pretreatment package must be matched to the paint system rather than assumed interchangeable.
Anti-fingerprint (AFP) / clear organic thin film
Anti-fingerprint treatment-also described as clear acrylic thin-film, resin passivation, or AFP-places a transparent organic or organic-inorganic hybrid layer over the metallic coating. Well-designed AFP systems offer several practical advantages:
- taşıma ve montaj sırasında parmak izi ve lekelenme azalır;
- nakil lekelerine ve ıslak depolama kararmalarına karşı gelişmiş direnç;
- daha homojen ilk parlaklık ve daha temiz şantiye görünümü;
- bazı akrilik sistemlerde, kaybolan yağ olmadan kuru şekilde şekillendirme yeteneği.
AFP, görünümün ve temiz işlemenin önemli olduğu aletlere bakan GL, elektrik kabinleri, LCD/arka panel dereceleri ve premium çıplak çatı ürünlerinde yaygındır. Film kalınlığı genellikle yaklaşık 0.5-2 um sınıfındadır (hedefler tedarikçiye özeldir). Çok ince bir film tam kaplama ve zayıf leke direnci bırakabilir; çok kalın veya kötü kürlenmiş film tozlaşmaya, alet yapışmasına, kötü iletkenliğe veya azalmış kaynaklanabilirliğe neden olabilir. Cr-free AFP sistemleri artık birçok ihracat pazarında ana akım haline gelmiştir.
Yağ kaplama miktarı (yağlama ağırlığı)
Fabrika yağı—genellikle kaybolan bir yağ veya pas önleyici yağ—şekillendirmede sürtünmeyi azaltır, kısa süreli depolama sırasında neme karşı korur ve hafif taşıma aşınmasını gizleyebilir. Yağ kaplama ağırlığı genellikle düşük gram/m² aralığında kontrol edilir. Pratik bir endüstriyel referans olarak, birçok metalik kaplamalı ürün grade, müşteri hattı koşulları ve ürünün kuru, hafif yağlı veya ağır yağlı olmasına bağlı olarak yaklaşık 0.5-2.5 g/m² per side aralığında temin edilir. Kesin hedefler, yağ türü, viskozite, uygulama yöntemi (elektrostatik, rulo kaplayıcı veya sprey) ve şerit sıcaklığı tutulan filmi değiştirdiğinden fabrika ile anlaşılmalıdır.
Yağ, pasivasyonun yerine geçmez. Fazla yağ birkaç soruna neden olabilir:
- mimari panellerde kir birikimi ve koyu lekeler;
- rulo kaplama veya toz boya öncesi yağ tamamen temizlenmezse kötü yapışma;
- kaygan yığınlar, konteynerde kayma;
- yağın düzgün olmadığı ve nem film altında migrate ettiği durumlarda lekelenme desenleri.
Yetersiz yağ ise buna karşılık, sürtünme çiziklerini, kayışlarda çatlama oluşumunu ve nemli koşullarda uzun süre saklanan kuru-kimyasal işlem görmüş malzemede erken beyaz pas oluşumunu artırır. Doğru strateji, yüzey koşulunu bir paket olarak tanımlamaktır: kimyasal işlemli + kuru, kimyasal işlemli + yağlı, AFP veya yalnızca yağlı; ardından paketleme ve saklama süresini o paketle eşleştirmek.
Galvalume Rulo, Şerit, Sac ve Çatı Malzemesinde Hangi Kalite Sorunları Görülür ve Neden?
Sahadaki şikayetlerin çoğu gizemli metalurji hataları değildir. Kaplama miktarı, yüzey kimyası, nem, mekanik hasar ve uyumsuz aksesuarlar arasındaki etkileşimlerdir. Aşağıdaki tablo sık görülen kusurları yaygın nedenlerle ilişkilendirir.
| Kalite sorunu | Gözlemlenen | Sık görülen kök nedenler |
|---|---|---|
| Yaş depolama lekeleri / beyaz pas / siyahlaşma | Rulolar arasında veya iç içe yerleştirilmiş levhalar arasında gri-siyah lekeler, beyaz toz, donuk beneklenme | Rulo/paket içinde hapsolan nem; yetersiz pasivasyon veya AFP; hasarlı VCI/kağıt; uzun süreli açık hava depolama; deniz taşımacılığı sırasında sıcaklık değişimi ve yoğuşma |
| Çıplak bölgeler / ince kaplama / çıplak kenarlar | Çevresel yüzeye kıyasla daha erken başlayan yerel kızıl pas oluşumu | Hava bıçağı istikrarsızlığı, dross, şerit şekil sorunları, kenar birikintisi silinmesi, yetersiz belirlenmiş kaplama miktarı, aşırı temper/rol aşındırması |
| Bükümlerde kaplama tozlanması veya soyulması | Sık yarıçapların dışında metalik toz ve soyulma | Yüksek mukavemetli sac üzerinde kalın kaplama, aşırı intermetalik tabaka, yanlış büküm yarıçapı, fazla yaşlanmış mekanik özellikler, işlem payı olmadan ters bükme |
| Çiçeklenmede düzensizlik / görünüm lekeliliği | Düzensiz parlaklık, düzensiz çiçek büyüklüğü, hava koşullarına bağlı lekelenme | Havza kimyası ve soğutma değişkenliği; pasivasyon düzensizliği; lokal yağ/AFP kalınlık farklılıkları; açık hava hava koşulları farkları – her zaman performans hatası değildir |
| Parmak izi lekeleri ve elle tutma lekeleri | Koyu el izleri, eldiven lekeleri, montaj sıyrıkları | AFP yok veya aşınmış AFP; yağ filmi çok ince/kirli; nemli elle tutma; levhaların birbirinin üzerinden kaydırılması |
| Yağ lekeleri / yapışkan yüzey / kirli paneller | Görünür çizgiler, toz yapışması, ambalaj kağıdı yapışması | Düzensiz yağ uygulaması, aşırı yağ miktarı, yanlış yağ viskozitesi, yağlamadan sonra sıcak depolama |
| Roll form işleminde oluşan çizikler ve siyah bronzlaşma lekeleri | Çizikler, çatı oluklarında koyulaşmış sürtünme izleri | Uygun AFP/yağ olmadan kuru şekillendirme; kirlenmiş makaralar; aşırı giriş gerilmesi; montaj sonrası çıplak çatılarda sert tabanlı yürüme |
| Profil veya kesim sonrası kenarda kızıl pas | Kesim kenarlarında veya deliklerde pas çizgisi | Çelik açıkta kaldığında herhangi bir metalik kaplamada beklenir; düşük kaplama miktarı, asidik kondensasyon, farklı metal teması, yetersiz drenaj ile hızlanır |
Kromatlanmış/pasifleştirilmiş GL'de boya yapışma arızası | Bobina kaplama veya saha boyası sonrası kabarcıklanma, soyulma | Artık yağ, uyumsuz geçiş filmini, yetersiz temizlik/ön işlem, aşırı kürlenmiş kromat/AFP, yanlış astar kimyası |
Sabitleyiciler veya saçak saçakları yakınında erken delinme | Geçiş etrafında lokal kaplama saldırısı | Bakır/grafi/kurşun teması, bakırdan gelen sızıntı, çatıda bırakılmış karbon çeliği talaşı, yanlış sabitleyici malzemesi, hapsedilmiş ıslak yalıtım veya güçlü kimyasallar |
Tesis ve imalatçıda kontrol edilmesi değer veren süreç bağlantılı nedenler
- Banyo ve hava bıçağı kontrolü - kararsız silme, tuz spreyi veya açık hava maruziyetinden sonra ortaya çıkan kaplama kütle dağılımı ve kenar kusurları yaratır.
- Yüzey 처리 uygulama penceresi - şerit sıcaklığı, hat hızı, rulo basıncı ve kurutma enerjisi, pasivasyon/AFP'nin sürekli mi yoksa dökük mü olacağını belirler.
- Yağ ağırlığı kapasite çalışması - çözelti çıkarma veya eşdeğer yöntemlerle kalan yağı ölçün; yalnızca görsel ıslak görünüme güvenmeyin.
- Paketleme bütünlüğü - su geçirmez dış kaplama, gerektiğinde nem alma stratejisi, dik saklama ve yağmur sızıntısı olan dış cephe çadırlı yığınların kaçınılması.
- İmalat hijyeni - çatı oluklarından günlük olarak demir talaşlarını temizleyin; temiz eldiven kullanın; GL üzerine akan bakır sac sistemlerinden kaçının; nötr kürlenen sızdırmaz malzemeler seçin.
Alıcılar Gerçek Projeler İçin Galvalume'u Nasıl Spesifik Etmeli?
Sağlam bir sipariş tanımı genellikle aşağıdakilerin hepsini içerir:
- Ürün formu: sac, şerit, kesim sac veya çatı profili;
- Standart ve kalite: örn., ASTM A792 CS Type B / SS Grade 50 veya EN 10346 DX51D+AZ / S350GD+AZ;
- Boyutlar: kalınlık, genişlik, bobin iç/çap, sac uzunluğu veya profil kullanılabilir genişliği;
- Kaplama belirtimi: AZ50 / AZM150, AZ55 / AZM165 vb.;
- Yüzey işleme paketi: kromatlı veya krom içermeyen pasivasyon; gerektiğinde AFP derecesi; yağlı veya kuru; yağlı ise hedef yağ aralığı;
- Yüzey kalite sınıfı: normal kır çiçeği deseni, minimize edilmiş kır çiçeği deseni, açık / kapalı;
- Mekanik hedefler: kayma, çekme, uzama veya sertlik aralığı (kaynak şekillendirme için);
- Test ve sertifikalar: kaplama kütlesi üç nokta, çekme, bükülme testi, sözleşmede belirtilmişse tuz püskürtme testi;
- Ambalaj ve varış iklimi: nemli rotalar için deniz yoluyla ihraç ambalajı.
Ilıman iç bölgelerin çatı uygulamaları için AZ50/AZM150 sınıfı Cr-free pasivasyon veya AFP yaygın bir baz seçenektir. Sahil veya yüksek nemli endüstriyel bölgelerde, birçok tasarımcı AZ55-AZ70 sınıflarına geçer ve ambalaj/saklama kurallarını sıkılaştırır. Beyaz eşya veya elektronik muhafaza uygulamalarında, AFP homojenliği, iletkenlik ve görünüm genellikle maksimum kaplama kalınlığından önce gelir. Derin çekme veya ciddi bükme işlemleri için kaplama yapışkanlığından bahsedin ve daha düşük bir kaplama kalınlığı veya özel şekillendirme sınıfının tozlaşma riskini azaltıp azaltmayacağını değerlendirin.
Bir Sevkiyatı Kabul Etmeden Önce Pratik Kontrol Listesi
- Sıcaklık/sarım numaralarını MTC ile karşılaştırın; kaplama belirtimi ve mekanik sınıfı kontrol edin.
- Dış sargılarda deniz suyu teması, kopuk kayış veya ezilmiş kenarlar olup olmadığını inceleyin.
- Dış sargıları dikkatlice açın veya kaldırın ve sarım periyoduyla tekrarlayan siyah/beyak lekelenme kalıpları olup olmadığına bakın.
- Sonraki aşamada boyanabilirlik gerekirse yağın homojenliğini ve kalıntısını kontrol edin.
- Kalınlık ve genişliği birden fazla konumda ölçün; sipariş edilen toleranslarla karşılaştırın.
- Sınıfa uygun kaplama bükülme kontrollerini gerçekleştirin; bükülme dışı soyulmayı inceleyin.
- Çatı siparişleri için, tam üretim öncesi bir panel deneme formunda üretin ve oluk üstlerini, yan üstleme noktasını ve kesim kenarlarını denetleyin.
Speifikatörler ve İşletmeciler İçin Önemli Çıkarımlar
Galvalume çelik coil; kaplama kimyasının, kaplama miktarının, yüzey tedavisinin, yağ yönetiminin ve imalat uygulamalarının bir sistem olarak ele alındığında başarılı olur. %55 alüminyum-zink kaplama, şerit, düz sac ve çatı panelleri için dayanıklı bariyer-artı-galvanik koruma sağlar; passivasyon ve kromat/Kr-free filmler ürünü lojistik boyunca korur; anti-fingerprint katmanlar görünümü ve temiz elleçlemeyi korur; ve kontrollü yağ miktarı, boyaya veya temizliğe zarar vermeden şekillendirmeyi destekler. Kalite olaylarının çoğu, tek bir gizemli hatalı coil'e değil; nem yönetimi hatalarına, eksik yüzey filmlerine, son kullanım için yanlış tedavi seçimine, mekanik aşınmaya veya uyumsuz sahne malzemelerine dayandırılabilir.
Galvalume çelik coil, şerit, düz sac veya oluklu çatı panelleri satın alıyorsanız ve iklim veya imalat hattına AZ miktarı, mekanik sınıf ve yüzey tedavisini eşleştirmek için yardıma ihtiyacınız varsa, SUNSEA STEEL CO., LIMITED ile [email protected] veya WhatsApp +86 152 6555 2259 üzerinden https://wa.me/8615265552259 bağlantısı aracılığıyla iletişime geçin.
Frequently Asked Questions
Galvalume çelik bobin nedir ve galvanizli çelikten farkı nedir?
Galvalume, nominal olarak %55 alüminyum, yaklaşık %43.4 çinko ve yaklaşık %1.6 silisyum alaşımı ile sıcak daldırma kaplamalı çelik sacdır. Geleneksel çinko kaplı (galvanizli) çeliğe kıyasla, alüminyum bariyer korumasını çinko fedakâr korumasıyla birleştirir. Birçok ortamda, AZ50/AZM150 Galvalume'nün çevre ve tasarım detaylarına bağlı olarak G90 galvanizli çeliğe göre kabaca iki ilâ dört kat daha uzun korozyon ömrü sunduğu belirtilmektedir.
Galvalume çatı paneli için hangi kaplama kütlesini seçmeliyim?
AZ50/AZM150 genel bina panelleri için ana akım bir tercihtir. Daha uzun tasarım ömrü veya daha agresif iklimler için genellikle AZ55/AZM165 ve üzeri kütleler tercih edilir. Sahil, endüstriyel veya yüksek nemli projelerde yalnızca kaplama kütlesini artırmakla kalmayıp, ambalajı, bağlantı elemanı seçimi ve drenaj detaylarını da sıkılaştırmalıdır.
Passivasyon ve kromatlama Galvalume bobinde ne yapar?
Passivasyon ve kromat/Krom-free kimyasal işlemler, nem sarımların arasında veya iç içe yerleştirilmiş saclarda hapsolduğunda nemli depolama lekelerini, beyaz pası ve kararmayı geciktiren ince bir dönüşüm filmi oluşturur. Lojistik dayanıklılığı artırır ancak deniz taşımacılığına uygun ambalajı veya kuru depolamayı yerine geçmez. Birçok ihraç pazarı artık krom içermeyen sistemleri belirtmektedir.
Neden Galvalume şerit veya sac üzerinde parmak izi önleyici işlem belirtmeliyiz?
Parmak izi önleyici (AFP) şeffaf filmler, taşıma izlerini azaltır, transit lekelerine karşı direnci artırır ve temiz parlak bir görünümün korunmasına yardımcı olur. Bazı akrilik AFP sistemleri ayrıca uçucu yağ olmadan kuru rulo şekillendirmeye de olanak tanır. AFP özellikle beyaz eşya parçaları, dışa açık paneller ve premium çıplak çatı ürünleri için kullanışlıdır.
Galvalume çelik bobine tipik olarak ne kadar yağ kaplama uygulanır?
Yağ ağırlığı uygulamaya özeldir, ancak birçok metalik kaplamalı ürün her taraftan yaklaşık 0.5-2.5 g/m² aralığında hafif bir aralıkta sunulur. Çok az yağ şekillendirme çiziklerini ve erken leke riskini artırır; çok fazla yağ ise kir birikimine, yığılma kaymasına ve boya yapışması sorunlarına neden olur. Yağ türünü ve hedef aralığı her zaman sanayi ile tanımlayın.
Galvalume bobinlerde nakliye sırasında ne kararma veya beyaz pas neden olur?
En yaygın neden, özellikle deniz yolu nakliye veya açık hava depolaması sırasında, kısıtlanmış oksijen altında bobin sargıları veya iç içe yerleştirilmiş saclarda hapsolan nemdir. Katkıda bulunan faktörler arasında hasarlı ambalaj, yetersiz passivasyon/AFP, yoğuşmayla birlikte sıcaklık döngüleri ve uzun depolama süresi yer alır. Etkili kimyasal işlem ve kuru, sağlam ambalaj riski büyük ölçüde azaltır.
Galvalume çelik bobin şerit, düz sac ve oluklu çatı panellerine işlenebilir mi?
Evet. Ana bobinler dar şeride bölünebilir, düz sac/levha uzunluklarına kesilebilir veya oluklu ve trombl çatı panellerine rulo shape verilebilir. Her yol için uygun mekanik kalite, kaplama yapışması, yüzey işlemi ve kenar kalitesi gereklidir. Yüksek mukavemetli çatı kaliteleri, kaplama tozlanmasını önlemek için dikkatli tooling radyusları gerektirir.
Galvalume çelik bobin tedariki için hangi standartlar geçerlidir?
Yaygın referanslar arasında %55 alüminyum-çinko alaşımlı sac için ASTM A792/A792M, JIS G3321 ve DX51D+AZ veya yapısal +AZ kaliteleri gibi EN 10346 atamaları yer alır. Siparişler standardı, kaliteyi, kaplama atamasını, yüzey işlem, boyutları ve test gereksinimlerini açıkça belirtmelidir.